



Stranggießanlagen & Equipment: Industriestandard für die Stahlproduktion
Stranggießmaschine und ihre Ausrüstung
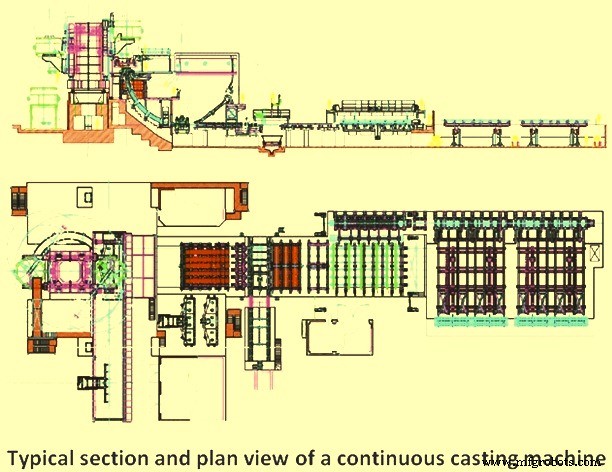
Das Stranggießen (Continuous Casting, CC) ist ein Verfahren zur Herstellung eines endlosen festen Strangs aus flüssigem Stahl durch kontinuierliches Erstarren während der Bewegung durch eine Stranggießmaschine. Es ist der vorherrschende Verfahrensweg in modernen Stahlwerken und verbindet die Stahlerzeugung mit dem Warmwalzen. Eine typische Schnitt- und Draufsicht einer Stranggießmaschine ist in Abb. 1 dargestellt.
Arten von Stranggießmaschinen
Stranggießmaschinen haben sich von rein vertikalen Typen zu gekrümmten Maschinen entwickelt, um die Bauhöhe zu begrenzen und dennoch hohe Gießgeschwindigkeiten zu ermöglichen. In den letzten Jahren werden Maschinen mit anspruchsvollerem mechanischen Design gebaut. Diese wenden mehrere Techniken an, um höhere Gießgeschwindigkeiten und Ausbringungen zu erreichen und arbeiten mit progressivem Richten oder progressivem Biegen über einen flüssigen Kern. Die heute gängigsten Haupttypen sind:
- Einfache vertikale Stranggießmaschine mit gerader Kokille und Abtrennung in vertikaler Position
- Vertikale Stranggießmaschine mit gerader Kokille und Einpunkt-Biegen und -Richten
- Vertikale Stranggießmaschine mit gerader Kokille und progressivem Biegen und Richten
- Bogenförmige Maschine (Bow-Type) mit gekrümmter Kokille und Richten
- Bogenförmige Maschine mit gekrümmter Kokille und progressivem Richten
In allen Fällen erfolgt das Biegen und Richten meist in einem oder mehreren Schritten. Mehrstufiges Biegen und Richten verringert die mechanischen Spannungen und das Risiko von Strangrissen. Die erste für flüssigen Stahl gebaute Stranggießmaschine war eine einfache vertikale Maschine. Später führte die Entwicklung zu vielen Maschinenarten mit verschiedenen Biege- und Richtverfahren. Hauptziel war der Bau niedrigerer, simplerer Maschinen mit geringerem Platzbedarf, niedrigeren Investitionskosten und hoher Flexibilität in Produktion und Wartung.
Ein Hauptproblem der vertikalen Stranggießmaschine ist der begrenzte Abstand zwischen Kokille und Trennstelle, was die Gießgeschwindigkeit und damit die Produktionsrate limitiert. Der Vorteil: Es findet kein Biegen oder Richten des Strangs statt. Bei großen Strangquerschnitten kann der Ferrostatikdruck des flüssigen Stahls im Strangkern zu Ausbuchtungen der erstarrten Strangschale führen.
Starke Ausbuchtungen können schwere Fehler wie Segregationen und Risse verursachen. Daher ist eine ausreichende Strangabstützung essenziell. Je höher die Maschine, desto größer das Ausbuchtungsrisiko – ein Grund für die Entwicklung niedrigerer Maschinen, also gebogene oder bogenförmige Gießer (Bow-Type Caster).
Ein wichtiges Merkmal beim Stranggießen ist die Entfernung nichtmetallischer Einschlüsse aus dem flüssigen Stahl. Aufgrund ihrer geringeren Dichte steigen sie im flüssigen Stahl auf. In geraden Stranggießmaschinen gelangen Einschlüsse leichter zum Meniskus (Flüssigkeitsoberfläche an der Kokillenwand) als in bogenförmigen Maschinen. In Letzteren können einige Einschlüsse beim Aufsteigen an der Innenseite der Strangschale haften bleiben, was zu einer höheren und ungleichmäßigen Einschlussverteilung im gegossenen Strang führt. Vertikale oder vertikal-biegende Stranggießmaschinen bieten daher Vorteile bei der Einschlussentfernung. Heute ist der häufigste Maschinentyp der bogenförmige mit gekrümmter Kokille. Der Strang verlässt diese Kokille im Bogen ohne nachträgliches Biegen und wird nur im unteren Maschinenbereich gerichtet. Bei größeren Strängen, besonders Brammen, werden vertikal-biegende Maschinen wegen steigender Reinheitsanforderungen immer beliebter. Viele Faktoren neben dem Maschinendesign beeinflussen jedoch die Reinheit und Stahlqualität.
Stranggießmaschinen werden üblicherweise nach Strangabmessungen benannt: Knüppel-, Block- und Brammen-Stranggießmaschinen etc. Es gibt auch Anlagen für Rundstränge und Sonderprofile wie Trägerbrammen.
Dünnbrammengießen, Inline-Strip-Gießen und Nahe-Nettoform-Gießen (Dog-Bone) zählen zu den neuesten Entwicklungen.
Horizontale Stranggießmaschinen bieten Vorteile wie geringe Bauhöhe und niedrige Baukosten. Sie werden für Kupfer und Kupferlegierungen eingesetzt, für Stahl ist die Technologie jedoch so komplex, dass sie sich nicht breit durchgesetzt hat.
Die Wahl des Maschinentyps hängt von einer komplexen Optimierung ab: Produktivität, Produktqualität, Maschinenkomplexität und Kosten. Mit neuen Designs hat sich der bogenförmige Typ mit gekrümmter Kokille für Brammen und zunehmend für Knüppel und Blöcke durchgesetzt. Gekrümmte Maschinen sind meist simpler und günstiger in Bau und Wartung als vertikale Maschinen mit Biegeeinheit, da der Bieger entfällt. Für manche Stahlsorten (z. B. Grobblechgüten) waren Qualitäts- und Geschwindigkeitsbegrenzungen früher restriktiver. Durch technologische Fortschritte bei Reinstahlpraxis und elektromagnetischem Rühren wurden diese Beschränkungen überwunden. Generell variiert die Komplexität des Gießprozesses und der Maschine stark je nach Produkt (Knüppel, Block, Bramm). Dies liegt an den thermomechanischen Eigenschaften der Gussquerschnitte und den unterschiedlichen Anwendungen der Gussprodukte.
Knüppelquerschnitte sind im Sekundärkühlbereich selbsttragend, Brammen meist nicht. Knüppel-Stranggießmaschinen waren tendenziell simpler: offener Gießstrom, begrenzte Automatik, keine Rollenabstützung im Sekundärkühlbereich. Brammen-Stranggießmaschinen sind komplex und nutzen das gesamte Subsystemspektrum: vollständige Stromabschirmung, Rechnersteuerung, totale Rollenumfassung. Block-Stranggießmaschinen liegen dazwischen.
Stranggießmaschinen-Ausrüstung
Die Hauptausrüstungen einer Stranggießmaschine umfassen: (i) Pfannenlaufkatze mit Wiegesystem und Pfannendeckelmanipulator, (ii) Verteilerpfanne und Pfannenwagen mit Wiegesystem, Pfannenvorheizer und -trockner, (iii) Kokille und Kokillenoszillation mit Kokillenspiegelkontrolle und elektromagnetischem Rührer, (iv) Sekundärkühlung bestehend aus Strangkühlung, Strangführung und -einhausung, (v) Abzug und Richtmaschine, (vi) Anfahrbock (Dummy Bar), Anfahrbock-Parkstation und -Trennwalzen, (vii) Klemmwalzen und Brennschneideeinheit, (viii) Produktidentifikationssystem, (ix) Walzenstraße und Produktausfördersystem. Einige dieser Ausrüstungen werden im Folgenden näher beschrieben.
Pfannenlaufkatze
Ein sehr wichtiger Teil der Stranggießmaschine ist die Pfannenlaufkatze. Sie ist auf dem verstärkten Betonfundament montiert und hält die Stahlgießpfannen, die bis zu 300 t wiegen können. Mittels der Laufkatze werden die Pfannen abwechselnd in Gieß- und Ladeposition geschwenkt. Dies gewährleistet den unterbrechungsfreien Betrieb: Während eine Pfanne entleert wird, steht eine volle auf der anderen Seite bereit.
Die Lager der Laufkatze erreichen trotz hoher Kräfte und Kippmomente Standzeiten von über 10 Jahren.
Die Laufkatze trägt die Pfannen; ihr Hydrauliksystem mit Dreharmen ermöglicht das Heben und Senken der Pfannen in horizontaler Lage. Dehnungsmessstreifen (DMS) im Wiegesystem erlauben die kontinuierliche Gewichtsüberwachung. Als Antrieb dient meist ein frequenzgesteuerter Asynchronmotor. Ein Notfallmechanismus sichert die Bediensicherheit, ein Mannloch erleichtert die Wartung. Üblicherweise ist ein Pfannendeckelmanipulator integriert.
Verteilerpfanne (Tundish)
Hauptfunktionen der Verteilerpfanne: Stahlvorratsbehälter zwischen Gießpfanne und Kokille; bei mehrsträngigen Anlagen Verteilung des flüssigen Stahls auf die verschiedenen Kokillen. Ersteres ist besonders beim Pfannenwechsel wichtig. Zunehmend dient die Tundish auch als metallurgischer Reaktor zur Verbesserung der Stahlreinheit, Temperatur- und Zusammensetzungskontrolle.
Tundishes sind meist länglich und geometrisch einfach. Es gibt viele Typen und Formen. Ein gängiges Design für mehrsträngige Knüppel- und Blockgießanlagen ist eine rinneförmige Tundish mit versetztem Einlaufkasten in der Mitte; für Brammenanlagen ist sie kurz und kasten- oder wannenförmig. Der Gießstrom aus der Pfanne wird nach unten auf eine verschleißfeste Einlaufplatte am Tundishboden gelenkt, möglichst weit entfernt vom Tundish-Düsenauslass, um Turbulenzen zu minimieren. An anderen Stellen ist die Tundish mit Feuerfeststeinen oder -platten ausgekleidet. Wehre und Dämme als Strömungslenker erhöhen die Verweilzeit und reduzieren schädliche Turbulenzen an der Stahloberfläche, den Einströmstrahlen in die Kokille und Totzonen.
Düsen zum Schutz des Gießstroms vor Reoxidation zwischen Pfanne und Tundish sowie Tundish und Kokille werden heute an fast allen Anlagen eingesetzt, mindestens beim Gießen hochwertiger Stähle. Sowohl Stöpselgesteuerte Düsen als auch Schiebersysteme verschiedener Bauart steuern den Stahlfluss. Die freie Stahloberfläche in der Tundish wird meist mit Schlacke bedeckt, um Reoxidation und Wärmeverluste zu vermeiden.
Der Abfluss wird durch Düsenquerschnitt und Ferrostatikdruck (Stahlhöhe in der Tundish) gesteuert. Unterschiedliche Düsenquerschnitte werden je nach Strangformat und Gießgeschwindigkeit gewählt. Stöpselgesteuerte Düsen dienen beim Brammen- und Großformatguss bei aluminumgetöteten Stählen. Der Durchfluss wird manuell oder automatisch über die Stöpselposition geregelt. Früher wurden überdimensionierte Düsen verwendet, um Alumina-Ablagerungen durch Anheben des Stöpsels auszugleichen.
Neuere Entoxidationsverfahren und Argonblasung durch Stöpsel und Düse haben das Alumina-Problem minimiert. Eine weitere Entwicklung sind Schiebersysteme (Slide Gates), ähnlich denen an Pfannen. Sie ermöglichen Düsenwechsel und -größenänderung während des Gießens.
Der Tundish-Wagen nutzt meist ein halbhängendes Design, ist auf der Hauptebene montiert, hydraulisch angetrieben und dient zum Tragen und Verfahren der Tundish zum Gießen oder Heizen. Er enthält ein Wiegesystem zur kontinuierlichen Überwachung des Stahlgewichts.
Kokille (Mould)
Die Kokille ist das Herz der Stranggießmaschine; viele Fehlerursachen lassen sich auf Phänomene in der Kokille zurückführen. Ihre Hauptfunktion: Aufbau einer festen Schale mit ausreichender Festigkeit, um den flüssigen Kern beim Eintritt in die Sekundärkühlzone zu halten. Wichtige Qualitätsmerkmale: Form, Schalendicke, gleichmäßige Schalentemperaturverteilung, fehlerfreie innere und äußere Qualität mit minimaler Porosität und wenigen nichtmetallischen Einschlüssen.
Die Kokille ist ein offener Kasten mit einer Innenauskleidung aus Kupferlegierung, die das flüssige Stahl berührt und dem Strang die gewünschte Form gibt. Der Liner ist starr mit einer äußeren Stahlträgerstruktur verbunden.
Kokillen können Rohr- oder Plattenkokillen sein, je nach Maschinentyp gerade oder gekrümmt. Für größere Querschnitte (Brammen) werden üblicherweise Plattenkokillen verwendet. Das Kokillenmaterial muss viele Anforderungen erfüllen: meist Kupfer oder Kupferlegierungen. Zur Vermeidung von Verschleiß sind die Kokillen typischerweise verchromt oder mit anderen harten Schichten beschichtet. Die Kühlung erfolgt durch Wasser (Primärkühlung). Um Sieden oder Blasenbildung in den Wasserkänalen zu vermeiden, muss die Wasserströmungsgeschwindigkeit hoch genug sein (bis über 10 m/s) und die Wassertemperatur 50 °C nicht überschreiten. Sauberes Wasser ist essenziell; Ablagerungen auf der Kühlfläche sind inakzeptabel.
Stahl schwindet beim Erstarren und Abkühlen. Daher sind Kokillen normalerweise konisch oder mehrfach konisch ausgeführt, um den Strangschwund auszugleichen und guten Kontakt zwischen Kokille und Schale für gleichmäßigen Wärmeübergang zu gewährleisten. Um Reibung zu vermeiden, oszilliert die Kokille, und Gießpulver (oder Öl) dient als Schmiermittel. Gießpulver hält die Reibung niedrig und die Strangoberflächenqualität hoch. Es wird manuell oder über automatische Dosierer auf die Stahloberfläche gegeben. Ein stabiler flüssiger Pulversee auf dem Stahlspiegel ist wichtig für die konstante, glatte Zufuhr in den Kokille-Stahl-Spalt.
Es gibt zwei Kokillenbauarten: (i) Rohrkokille, (ii) Plattenkokille. Rohrkokillen bestehen konventionell aus einem einteiligen Kupferliner mit relativ dünnen Wänden, beschränkt auf kleinere Knüppel- und Blockgießer. Plattenkokillen bestehen aus einem vierteiligen Kupferliner, auf Stahlplatten montiert. Bei manchen Designs können gegenüberliegende Plattenpaare verstellt werden, um verschiedene Formate zu gießen: Brammenbreite durch Verschieben der Schmalseitenplatten, Brammendicke durch Austausch der Schmalseitenplatten. Die Plattenkokille ist anpassungsfähiger als die fest konfigurierte Rohrkokille. Neben Formatänderungen lassen sich auch Konizität (für unterschiedliche Schwindeigenschaften verschiedener Stahlsorten) ändern sowie Fertigung und Aufarbeitung erleichtern.
Während des Gießens unterliegt der Kupferliner Verformungen (Änderung der inneren Kokillenmaße), verursacht durch Verschleiß und thermomechanische Verformung.
Die Wärmeübergangskontrolle erfolgt durch ein Zwangskonvektions-Kühlwassersystem, ausgelegt für die hohen Wärmeflüsse der Erstarrung. Allgemein tritt das Kühlwasser am Kokillenboden ein, strömt vertikal durch parallele Kanäle zwischen Außenwand und Stahlummantelung und tritt oben aus. Primäre Steuerparameter: (i) Wassermenge bei geforderter Temperatur, Druck und Qualität, (ii) gleichmäßige Strömungsgeschwindigkeit um den Kokillenperimeter.
Kokillenoszillation minimiert Reibung und Anhaften der erstarrenden Schale, verhindert Schalenrisse und Stahlausbrüche (Breakouts), die zu Geräteschäden und langen Stillstandszeiten führen. Reibung wird durch Schmiermittel (Öle oder pulverförmige Flüsse) reduziert. Oszillation erfolgt hydraulisch oder über motorgesteuerte Nocken/Hebel, die die Kokille tragen und hin- und bewegen.
Motorgesteuerte Nocken sind vorherrschend. Oszillationszyklen variieren in Frequenz, Amplitude und Muster. Viele Systeme erlauben Zyklusänderungen bei Format- oder Sortenwechsel. Fast universell wird ein „negativer Strip“ angewendet: Der Abwärtshub der Kokille ist schneller als die Abzugsgeschwindigkeit des Strangs. Dabei entstehen Druckspannungen in der erstarrenden Schale, die Oberflächenrisse und Porositäten schließen und die Schalenfestigkeit erhöhen. Der Aufwärtshub erfolgt sehr schnell zurück zur Startposition; der Zyklus ist zeitlich asymmetrisch.
Elektromagnetische Rührer (EMS) erzeugen elektromagnetische Kräfte, die auf jedes Volumenelement des Stahls wirken und eine Rührbewegung im flüssigen Stahl bewirken. Ein EMS-System besteht aus: (i) Stromversorgung mit Transformator und Hoch-/Niederspannungsverteiler, (ii) Frequenzumrichter, (iii) Rührspule, (iv) Überwachung/Steuerung, (v) Kühlwassersystem. EMS fördert die Bildung einer gleichiaxialen Kristallisationszone im Strang, verfeinert die Erstarrungsstruktur, reduziert Einschlüsse und verbessert Oberflächen-, Unterflächen- und Innenqualität.
Sekundärkühlung
Die Sekundärkühlung besteht typischerweise aus einer Reihe von Zonen, die jeweils einen Abschnitt der kontrollierten Kühlung des erstarrenden Strangs übernehmen. Das Sprühmedium ist Wasser oder ein Luft-Wasser-Gemisch (Luftnebel).
Drei grundlegende Wärmeübergangsformen treten auf:
- Strahlung – Dominant in den oberen Bereichen der Sekundärkühlkammer.
- Leitung – Beim Passieren der Walzen wird Wärme durch die Schale und die Walzendicke geleitet (Fourier'sches Gesetz). Tritt auch an den Führungswalzen auf.
- Konvektion – Rasch bewegte Wassertropfen oder Nebel von Sprühdüsen durchdringen die Dampfschicht an der Stahloberfläche und verdampfen.
Die Sekundärkühlung erfüllt folgende Funktionen:
- Steuerung und Erhöhung der Erstarrungsrate; bei manchen Anlagen vollständige Erstarrung in diesem Bereich
- Strangtemperaturregelung durch Anpassung der Sprühwasserintensität
- Kühlung der Einhausungswalzen
Strangführung und -einhausung
Der gegossene Strang muss in Stranggießmaschinen von Walzen getragen und von der vertikalen in die horizontale Ebene geführt werden. Der Einhausungsbereich ist integraler Teil der Sekundärkühlzone. Eine Reihe von Haltewalzen umfasst den Strang über die gegenüberliegenden Breitseiten; Kantenwalzen können zusätzlich erforderlich sein. Ziel: Strangführung und -einhausung bis die erstarrende Schale selbsttragend ist.
Um Stahlqualität nicht zu gefährden, müssen Spannungen durch Walzenanordnung und Strangentkrümmung minimiert werden. Walzenlayout (Abstand, Durchmesser) wird sorgfältig gewählt, um Zwischenwalzen-Ausbeulung und Spannungen an der Flüssig-Fest-Grenzfläche zu minimieren.
Zur Begrenzung der Durchbiegung werden Walzen in mehreren Wälzlagern gelagert. Diese sind hohen Lasten, niedrigen Drehzahlen, Spritzwasser und hohen Temperaturen ausgesetzt. Üblicherweise Kugel- und Zylinderrollenlager (offen, abgedichtet, ungeteilt oder geteilt). In oberen Segmenten werden oft Nadellager verwendet.
Strangabstützung muss die Strangform wahren: Der Strang ist eine erstarrende Schale mit flüssigem Kern, der durch Ferrostatikdruck (Höhe des flüssigen Stahls) ausbeulende Kräfte erzeugt. Der kritischste Bereich ist hoch in der Maschine: Hier ist die Ausbeulungskraft relativ gering, aber die Schale am dünnsten und schwächsten. Um Schalenruptur und Breakouts zu vermeiden, sind Walzendurchmesser klein und der Abstand eng. Direkt unter der Kokille werden typischerweise alle vier Seiten gestützt, tiefer nur die Breitseiten.
Biegen und Richten
Genauso wichtig wie Strangführung und -einhausung sind die Entkrümmungs- und Richtkräfte. Beim Entkrümmen steht der äußere Radius der festen Schale unter Zug, der innere unter Druck. Die resultierende Dehnung hängt vom Bogenradius und den mechanischen Eigenschaften der Stahlsorte ab. Übermäßige Dehnung am äußeren Radius führt zu Rissen, die die Stahlqualität schwer beeinträchtigen. Diese Dehnungen werden typischerweise durch mehrpunktiges Entkrümmen minimiert: Die Radien werden progressiv größer, um den Strang allmählich in die Horizontale zu überführen.
Anfahrbock (Dummy Bar)
Anfahrböcke gibt es in verschiedenen Bauarten: (i) starre Anfahrböcke, (ii) Anfahrböcke mit starren beweglichen Teilen und expandierbaren (pneumatischen) Sektionen, (iii) Anfahrböcke mit beweglichen Teilen (Kettentyp).
Starre Anfahrböcke sind einfach zu bedienen und konstruktiv simpel, bieten hohe Betriebszuverlässigkeit. Ketten-Anfahrböcke eignen sich für alle Maschinentypen. Je nach Mobilität der Sektionen können sie starre oder expandierbare Abschnitte haben. Starre Sektionen nutzen hydraulische Bewegungs- und Haltevorrichtungen; expandierbare Sektionen federbasierte Halterungen. Einige Betreiber bevorzugen starre Anfahrböcke für mehrsträngige Radialmaschinen, da sie die Rüstvorgänge beschleunigen.
Der starre Anfahrbock ist ein gekrümmter Träger gleichen Querschnitts wie der zu gießende Strang, gebogen passend zum Krümmungsradius der Prozessachse. Das Einführen erfolgt aufwärts durch die Maschinenrollenführung. Starre Anfahrböcke sind einfach herzustellen und zu handhaben.
Der Kopfform des Anfahrbocks liegt die Einführmethode, Platzierung in der Kokille, Dichtungs- und Kühlmontage sowie die Kupplungs- und Trennmechanik zum gegossenen Strang zugrunde. Entnahme- und Lagervorrichtungen sind strangspezifisch ausgelegt. Einführen (abwärts oder aufwärts), Trennen nach dem Durchlaufen der Führungswalzen und Parken in Ruhestellung erfolgen durch Spezialmaschinen mit Hilfsmechanismen.
Einrichtungen nach Biege- und Richtsektion
Nach dem Richten wird der Strang auf Walzenstraßen zur Trennschneideeinheit gefördert, wo er auf die gewünschte Länge geschnitten wird. Zwei Schneidtypen: (i) Sauerstoff-Brennschneider, (ii) mechanische Scheren. Brennschneider für große Formate (Brammen, Blöcke); Knüppel werden entweder gebrannt oder geschnitten. Nach dem Schneiden durchläuft das Produkt die Identifikation (Prägen oder Lackieren). Je nach Format oder Güte geht es in Zwischenlager, direkt in den Wiedererhitzungsofen zum Warmwalzen oder als Halbzeug in den Verkauf. Kleinere Formate gelangen auf Kühlbetten (meist Drehsteg-Typ) zur Wahrung der Geradheit.
Herstellungsprozess
- Fräsmaschinen: Typen, Funktionen und Anwendungen in der CNC-Fertigung
- Bohrwerke & Bohrmaschinen: Typen, Einsatzgebiete & Anwendungen
- EvoDeco Einspindel-Drehmaschine & Komplettes Tornos/Almac CNC-Portfolio
- Schlüsseleigenschaften, die Industriemaschinen und -ausrüstung definieren
- CNC-Maschinen erklärt: Typen, Komponenten und wesentliche Vorteile
- Bronzeguss erklärt: Prozess, Anwendungen und industrielle Nutzung
- Experten-Leitfaden zu Bohren & Gewindeschneiden: Individualisierung & Vielseitigkeit
- Druckguss: Funktionsweise, Heiß- & Kaltkammer, Anwendungen
- Nutstoßmaschinen: Arbeitsprinzip und Mechanismen (Hydraulisch & Motorisch)
- Was ist eine Maschine? Ein umfassender Leitfaden