



Wärmeübergang optimieren für qualitativ hochwertiges Stranggießen von Stahl
Wärmeübergang beim Stranggießen von Stahl
Beim Stranggießen (CC) von Stahl ist die sorgfältige Kontrolle der Strangkühlung und des Schalenwachstums entlang der CC-Anlage von großer Bedeutung. Diese Faktoren spielen eine wichtige Rolle bei der Bildung von Rissen und anderen Fehlern, die im gegossenen Stahlprodukt entstehen können. Um fehlerfreie Gussstahlprodukte zu gewährleisten, muss der Strang gemäß einem Muster abgekühlt werden, das von Stahlgüte, Produktabmessungen, Gießgeschwindigkeit und CC-Anlagendesign abhängt. Andererseits ist die Kontrolle der Flüssigkernlänge ein Schlüsselelement zur Optimierung der Gießgeschwindigkeit bezüglich guter Produktivität. So spielt der Wärmeübergang eine sehr wichtige Rolle im Betrieb der CC-Anlagen, besonders beim Gießen rissempfindlicher Stahlgüten. Tatsächlich steuern viele diverse Phänomene gleichzeitig die komplexe Ereignisfolge, die den Wärmeübergang im CC-Prozess regelt.
Die Temperatur des Flüssigstahls in der Pfanne ist typischerweise 30 °C bis 50 °C höher als die Liquidustemperatur. Zu Beginn des Stranggießprozesses wird der Flüssigstahl in einer wassergekühlten Kokille abgekühlt, um eine erstarrte Schale zu bilden, die das flüssige Becken am Kokillenausgang tragen kann. Typische Temperatur am Kokillenende beträgt 1100 °C und im Strangzentrum 1550 °C. Da Stahl nicht bei einer festen Temperatur erstarrt, sondern über einen Temperaturbereich, gibt es eine pastöse Zone (Mushy Zone), in der der Stahl weder vollständig fest noch vollständig flüssig ist. Im Stranggießen verwendete Stahlgüten sind vollständig fest unterhalb einer Temperatur von 1350 °C bis 1500 °C, und die Erstarrung beginnt bei 1450 °C bis 1525 °C. Dies hängt stark vom Legierungsgehalt des Stahls ab.
Komplexität des Wärmeübergangs
Der Wärmeübergang im erstarrenden CC-Stahlprodukt erfolgt auf komplexe Weise, da die zu entziehende Wärme aus Enthalpieänderungen im Stahlstrang sowohl durch Temperaturabfall als auch Phasenänderungen stammt. Erstere wird als fühlbare Wärmeänderung, letztere als latente Wärme bezeichnet. Zudem beinhalten Phasenänderungen nicht nur Änderungen zwischen festen Phasen, sondern auch Zustände, die durch die Erstarrung einer Legierung erzeugt werden. Beispielsweise existiert eine pastöse Zone zwischen Liquidus- und Solidustemperatur, die vom Kohlenstoffgehalt des Stahls abhängt. Außerdem nimmt der thermische Widerstand zu, je mehr die Stahlschalendicke vom Meniskus zum Kokillenboden zunimmt. Der Wärmeübergang in diesem Bereich erfolgt durch Konduktion.
Die Stahlerstarrung im Stranggießprozess beginnt in der Kokille, setzt sich in den Sekundärkühlzonen fort und endet unter Luftkühlbedingungen. Gießtechnologie erfordert sehr effektiven Wärmeübergang von der Strangoberfläche zu den Wasserkühlsystemen.
Das Auftreten von Wärmeübergang während der primären (Flüssigstahl zu Kokille), sekundären (Düsenzonen) und tertiären (freie Strahlung) Kühlstufen sind die Hauptphänomene, die mit dem Stranggießen von Flüssigstahl verbunden sind. Entweder die Vorhersage des thermischen Verhaltens oder die Bestimmung solcher Wärmeübergangssysteme ist wichtig, da sie die Erstarrung direkt beeinflussen, besonders während der initialen Phase der festen Schalenbildung in der Kokille.
Kühlung und Erstarrung beim Stranggießen finden hauptsächlich in den Abschnitten Kokille und Sekundärkühlung statt. Die Kühlung in der Kokille muss ausreichend sein, um den Flüssigstahl so weit abzukühlen, dass eine feste Schicht auf der Oberfläche mit ausreichender Dicke gebildet wird, um den Pool von Flüssigstahl im Inneren der Stahlschale mechanisch zu tragen, während er die Kokille verlässt. Der Sekundärkühlprozess muss andererseits ausreichend sein, um den in der Kokille initiierten Erstarrungsprozess abzuschließen. Die Kühlgeschwindigkeit ist ein kritischer Parameter aus weiteren Gründen: Eine übermäßig große Kühlrate neigt dazu, Risse in der Biegezone des Gussstahlprodukts zu erzeugen, und eine übermäßig langsame Kühlrate resultiert in einem übermäßig langen Flüssigkern.
Die Prozesse, die den Wärmeübergang im CC-Prozess von Flüssigstahl beeinflussen, sind: Konduktion und Konvektion im Flüssigstahlbereich, Konduktion in der erstarrten Schale, Wärmetransport zwischen der äußeren Schicht der erstarrten Schale und der Kokillenwandoberfläche, Wärmekonduktion in der Kokille, Wärmeübergang in der Kokille zwischen Kanalwänden und Kühlwasser, Wärmeübergang in der Sekundärkühlzone durch Konvektion und Strahlung, Wärmeübergang zwischen dem erstarrenden Strang und den Rollen durch Konduktion. Zusätzlich haben die thermischen Effekte, die den Phasenumwandlungen bei der Erstarrung begleiten, einen signifikanten Einfluss auf den Wärmeübergang.
Die Kontrolle des Wärmeübergangs in der Kokille und den Sekundärkühlzonen spielt eine wesentliche Rolle bei der Erstarrung von Flüssigstahl. Der Wärmeaustausch begrenzt die Gießgeschwindigkeit und beeinflusst wesentlich die Bildung der festen Schale.
Wärmeübergang in der CC-Kokille
Der Wärmeübergang in der CC-Kokille ist kritisch und wird von vielen komplexen Phänomenen gesteuert. Mathematische und Computermodellierung werden typischerweise genutzt, um ein besseres Verständnis der thermischen Kokillenbedingungen zu entwickeln und bei ordnungsgemäßem Design und Betriebspraktiken zu helfen. Der vorherrschende transversale Wärmeübergang kann als Fluss von Wärmeenergie durch eine Reihe thermischer Widerstände betrachtet werden, von der Hochtemperaturquelle des Flüssigstahlkerns in der Kokille zum Senke des Kühlwassers des Kokillenkühlsystems. Die thermischen Widerstände des Wärmeübergangs sind:
- Wärmeübergang durch die erstarrende Schale
- Wärmeübergang von der Stahlschalenoberfläche (Haut) zur inneren Kupferauskleidungsoberfläche
- Wärmeübergang durch die Kupferkokille
- Wärmeübergang von der äußeren Kupferauskleidungsoberfläche zum Kokillenkühlwasser
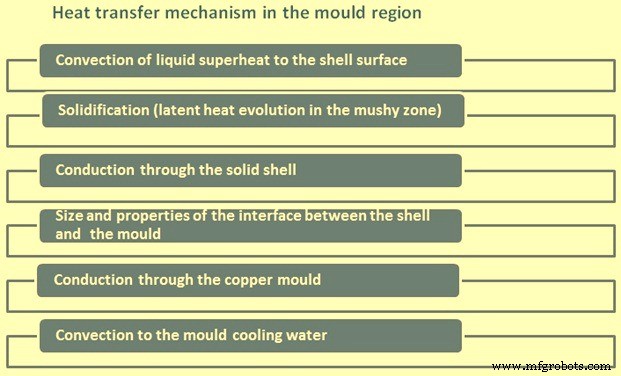
Im Kokillenbereich wird der Wärmeübergang durch folgende Faktoren gesteuert (Abb. 1):
- Konvektion der Flüssigstahlüberhitzung zur Schalenoberfläche
- Erstarrung (latente Wärmeentwicklung in der pastösen Zone)
- Konduktion durch die feste Schale
- Größe und Eigenschaften der Grenzfläche zwischen Schale und Kokille
- Konduktion durch die Kupferkokille
- Konvektion zum Kokillenkühlwasser
Der Wärmeübergang von der Stahlschalenoberfläche zur inneren Kupferauskleidungsoberfläche ist am komplexesten und der kontrollierende Schritt in der Kokille. Er beinhaltet hauptsächlich zwei Wärmeübergangsmechanismen: (i) Konduktion und (ii) Strahlung. Das hervorstechende Merkmal dieses Wärmeübergangsschritts ist die Schwindung des erstarrenden Stahls (Funktion der Stahlgüte und der CC-Anlagenbetriebsbedingungen) und die resultierende Tendenz zur Bildung eines Luftspalts zwischen Stahlschale und Kokillenoberfläche.
Die Bildung des Luftspalts ist komplex und kann sich sowohl in transversaler als auch longitudinaler Richtung unterscheiden. Daher hat er einen variablen Effekt auf den Mechanismus des Wärmeübergangs sowie auf die Größe des Wärmeflusses. Beispielsweise geht der Wärmeübergang bei Bildung des Luftspalts hauptsächlich von Konduktion zu Strahlung über, mit resultierendem Abfall des Wärmeflusses. Generell stellt dieser Wärmeübergangsschritt den größten thermischen Widerstand aller vier Schritte dar, besonders bezüglich Wärmeübergang durch die Kupferauskleidung und von dieser zum Kokillenkühlwasser.
Das gesamte Muster der Wärmeabfuhr in der Kokille hängt von der Dynamik der Spaltbildung ab. Generell neigt die Spaltbreite dazu, mit zunehmendem Abstand vom Meniskus zuzunehmen, da die Stahlschale erstarrt und sich von der Kokillenoberfläche wegschwindet. Zusätzlich neigt die Schale mit zunehmender Dicke mit dem Abstand vom Meniskus dazu, dem entgegenwirkenden Wölbungseffekt des ferrostatischen Drucks standzuhalten und den Spalt zu verringern.
Nachdem der der Kokillenoberfläche benachbarte Stahl unter die Solidustemperatur abgekühlt wurde, beginnt die Entwicklung des Spalts. Die Bestimmung der tatsächlichen Spaltgröße ist aufgrund dreier Faktoren schwierig: (i) die oszillierende Bewegung der Kokille, (ii) die Gussproduktbewegung in der Kokille in Bezug auf die Gießgeschwindigkeit und (iii) die zufällige Bewegung des Gussprodukts in der Ebene, die senkrecht zur Gießrichtung steht. Das Vorhandensein von Gießpulver zusammen mit Gasen im Spalt ist der zusätzliche Faktor, der den Wärmeübergang komplexer macht. Als Ergebnis ist der thermische Widerstand im Spalt schwer genau zu bestimmen. Nach Verlassen der Kokille wird die Brammenoberfläche mit Wasserspray und in der Luft gekühlt. Der dann von der abkühlenden Strangoberfläche abgeführte Wärmefluss ist proportional zum Temperaturunterschied der Strangoberfläche und der Kühlmediumtemperatur. Der Wärmeübergangsbereich in der Kokille kann in drei Zonen unterteilt werden: (i) Zone des direkten Kontakts des Flüssigstahls mit den Kokillenwänden, (ii) intermediäre Zone, in der eine Schicht erstarrten Stahls erscheint, und (iii) Zone mit sich entwickelndem Luftspalt. Die Entwicklung des Luftspalts verursacht einen sehr hohen Temperaturgradienten zwischen der erstarrenden Strangschale und der Kokillenwand. Die Änderung der Spaltparameter hat einen signifikanten Einfluss auf den Verlauf des Kristallisationsprozesses und stellt eine potenzielle Störungsquelle für den stabilen Verlauf des Gießprozesses dar. Daher ist es für die Bewertung der Stabilität des betrachteten Systems lebenswichtig, den Einfluss der Spaltgeometrie auf den thermischen Betrieb der Kokille zu kennen.
Der Wärmeübergang an der inneren Kupferoberfläche wird durch die Effekte der Kokillenschmierung weiter verkompliziert. Ein weiterer die Wärmeübertragung an dieser Kokillenoberfläche beeinflussender Faktor ist die Kokillenkonizität (Taper), die tendenziell den Wärmeübergang erhöht, da sie dem Effekt der Spaltbildung entgegenwirkt.
Generell erreicht der lokale Wärmefluss entlang der Kokillenlänge einen Maximalwert am oder knapp unterhalb des Flüssigstahlmeniskus und nimmt die Kokillenlänge hinab ab. Der durchschnittliche Wärmefluss für die gesamte Kokille nimmt mit steigender Gießgeschwindigkeit zu.
Wärmeübergang durch die Kupferauskleidung erfolgt durch Konduktion. Er hängt von der Wärmeleitfähigkeit des Kupfers und seiner Dicke ab; je größer die Dicke, desto höher die Heißseiten-Temperatur der Kupferauskleidung. Der Wärmeübergang von der äußeren Kupferauskleidungsoberfläche zum Kokillenkühlwasser erfolgt durch erzwungene Konvektion. Obwohl die Volumentemperatur des Kühlwassers, typischerweise ca. 40 °C, normalerweise unter ihrer Sättigungstemperatur bei gegebenem Wasserdruck liegt, ist Sieden an lokalen Bereichen an der äußeren Kokillenoberfläche noch möglich, wenn die lokale Temperatur dieser Oberfläche ausreichend hoch ist, damit Wasserdampfblasen an der Oberfläche keimen, in das kältere Volumenkühlwasser übergehen und kondensieren. Dieser Effekt erhöht den Wärmeübergang. Blasensieden kann zu einer Zyklisierung des Temperaturfeldes durch die Kupferkokille führen (sowohl an der Kalten als auch der Heißen Seite) und kann zur Verschlechterung der Gussstahlproduktqualität führen. Sieden kann durch Erhöhung der Wassergeschwindigkeit im Kühlsystem oder Erhöhung des Wasserdrucks unterdrückt werden. Anfängliches Sieden ist in Knüppelkokillen wahrscheinlicher, die höhere Kaltsetemperaturen als Plattenkokillen haben wegen ihrer dünneren Wandstärken. Typische Werte für Kaltsetemperaturen liegen im Bereich von 150 °C für Knüppelkokillen und 100 °C für Plattenkokillen.
Die Kontrolle des Wärmeübergangs in der Kokille wird durch ein erzwungenes Konvektions-Kühlwassersystem erreicht, das normalerweise so ausgelegt ist, dass es die hohen Wärmeübertragungsraten aufnehmen kann, die aus dem Erstarrungsprozess resultieren. Generell tritt das Kühlwasser am Kokillenboden ein, durchläuft vertikal eine Reihe paralleler Wasserkänale zwischen der äußeren Kokillenwand und einem Stahlmantel und tritt am oberen Ende der Kokille aus. Die primären Steuerparameter sind:
- Wasservolumen bei der erforderlichen Wassertemperatur, Druck und Qualität.
- Strömungsgeschwindigkeit des Wassers gleichmäßig durch die Gänge um den Umfang des Kokillenliners.
Typischerweise wird ein druckbeaufschlagtes, rezirkulierendes Closed-Loop-System eingesetzt. Die Wasserdurchflussrate muss ausreichen, um die Wärme vom Strang aufzunehmen, ohne übermäßigen Anstieg der Volumentemperatur. Ein großer Temperaturanstieg kann zu verminderter Wärmeübertragungseffektivität und höheren Kokillentemperaturen führen. Aus demselben Grund sollte auch die Einlasstemperatur des Kühlwassers zur Kokille nicht übermäßig sein. Auch ein geeigneter Kokillenwasserdruck ist erforderlich. Höhere Wasserdrücke tendieren dazu, Sieden zu unterdrücken, aber übermäßig hohe Drücke können mechanische Kokillenverformung verursachen.
Wasserqualität ist ein wichtiger Faktor bezüglich Ablagerungen auf dem Kokillenliner. Ablagerungen können ein ernstes Problem darstellen, da sie einen zusätzlichen thermischen Widerstand an der Kokille-Kühlwasser-Grenzfläche verursachen, der die Kokillenwandtemperatur erhöht und zu nachteiligen Effekten wie Dampfbildung und Festigkeitsreduzierung des Kupferliners führt. Art und Menge der gebildeten Ablagerungen hängen hauptsächlich von Temperatur und Geschwindigkeit des Kühlwassers, der Kaltsetemperatur der Kokille und der Art der Wasserbehandlung ab.
Um die richtige Strömungsgeschwindigkeit zu erreichen, ist das Kühlsystem so ausgelegt, dass die Geschwindigkeit hoch genug ist, um einen effektiven Wärmeübergangskoeffizienten an der Kokille-Kühlwasser-Grenzfläche zu erzeugen. Zu niedrige Strömungsgeschwindigkeit erzeugt einen höheren thermischen Widerstand an dieser Grenzfläche, was zu Sieden und seinen nachteiligen Effekten führen kann. Generell gilt: Je höher die Kühlwassergeschwindigkeit, desto niedriger die Kokillentemperatur. Das Kühlsystem muss auch so ausgelegt sein, dass es die erforderliche Strömungsgeschwindigkeitsverteilung gleichmäßig um die Kokille aufrechterhält und die Fläche der direkt wassergekühlten Flächen maximiert. Gleichmäßige Strömungsverteilung kann durch geeignetes geometrisches Design der Wassergänge mit Verwendung von Verteilern und Trennplatten erreicht werden.
Die Überwachung der Betriebsparameter des Kokillenkühlsystems liefert eine Bewertung des Gießprozesses. Beispielsweise ist bei konstanter Kühlwasserdurchflussrate die aus einer Kokillenseite entfernte Wärme direkt mit dem Unterschied zwischen Einlass- und Auslasstemperatur (Delta T) verknüpft. Ein übermäßig großes Delta T weist auf eine anormal niedrige Durchflussrate für eine oder mehrere Kokillenseiten hin, während ein übermäßig kleines Delta T auf anormale Ablagerungsbildung für eine oder mehrere Kokillenseiten hinweist. Ein ungleiches Delta T für gegenüberliegende Seiten resultiert aus asymmetrischem Gussstrom, Kokillenverzerrung oder Strangfehlausrichtung.
Wärmeübergang im Sekundärkühlabschnitt der CC-Anlage
Unterhalb der Kokille erfolgt der Wärmeübergang durch direkten Kontakt der Stahlschale mit dem Kühlmedium – Wasser oder Wasser-Luft-Gemisch aus Sprühdüsen. Die Kühlung in diesem Abschnitt wird oft als Sekundärkühlung bezeichnet. In diesem Sekundärkühlabschnitt wird Wärme durch hochdruckluftzerstäubte Wassersprays, Strahlung und Kontakt mit Stütz- und Führungsrollen entzogen. In dieser Zone ist der Wärmeübergang durch den kombinierten Wärmeübergangskoeffizienten charakterisiert. Hier wird Wärme in allen drei Übertragungsarten (Konduktion, Konvektion, Strahlung) übertragen. Aber auch die Rollen – besonders die intern gekühlten Stützrollen – leiten viel Wärme vom Strang ab.
Im Bereich der Sekundärkühlung kann der von der Gussstahloberfläche abgeführte Wärmefluss ausgedrückt werden durch:
q = K (Ts – Tw) + qR
Wobei q der Gesamtwärmefluss ist, K der Wärmeübergangskoeffizient, Ts die Oberflächentemperatur, Tw die Kühlwassertemperatur und qR der Strahlungswärmefluss.
Die Hauptvariable, die die Sekundärkühlung beeinflusst, ist die Oberflächentemperatur. Der theoretische Begriff „Leidenfrost-Temperatur“ hat sehr praktische Auswirkungen auf Betrieb und Design der CC-Anlage. Die Sprühkühleffizienz hängt stark von der Oberflächentemperatur ab. Eine stabile Dampfschicht kann an der gekühlten Oberfläche gebildet werden. Die stabile Dampfschicht schützt die Oberfläche vor direktem Kontakt zum Kühlmittel, und die Kühlung ist von niedriger Intensität. Die Stabilität der Dampfschicht ist an die Oberflächentemperatur gekoppelt. Wenn die Temperatur sinkt und die Dampfschicht kollabiert, wächst die Kühlung augenblicklich an.
Die tatsächliche Oberflächentemperatur und die „Leidenfrost-Temperatur“ für die relevanten Gieß- und Sekundärkühlbedingungen können die Kühlintensität signifikant ändern. Die Leidenfrost-Temperatur ist ein theoretischer Begriff, der eine sehr praktische Auswirkung auf das Stranggießen hat. Es gibt keine existierende theoretische Methode zur Vorhersage der Leidenfrost-Temperatur. Sie kann nur durch Messung ermittelt werden.
Die Kühlintensität kann im Niedertemperaturbereich zehnmal höher sein im Vergleich zur Intensität im Hochtemperaturbereich. Die Grenze zwischen diesen beiden Temperaturbereichen ist die Leidenfrost-Temperatur.
Die Hauptwärmeübergangsaufgaben des Sprühwassersystems sind:
- Bereitstellung der richtigen Wassermenge zur Erreichung vollständiger Erstarrung unter den Zwängen des CC-Betriebs (Stahlgüte, Gießgeschwindigkeit etc.)
- Fähigkeit zur Regelung der thermischen Bedingungen des Strangs von unterhalb der Kokille bis zum Abschneidevorgang (Strangoberflächentemperatur und thermische Gradienten im Strang)
- Hilfsfunktionen wie Kühlung der Halterollen.
Es ist notwendig, sowohl die Temperaturniveaus als auch die thermischen Gradienten im Strang zu kontrollieren, um das Auftreten von Oberflächen- und internen Fehlern wie unpassender Form und Rissen zu vermeiden. Bei hoher Temperatur spielen die Festigkeitseigenschaften der Stahlschale eine kritische Rolle für die Fähigkeit der Schale, den durch den CC-Betrieb auferlegten äußeren und inneren Kräften standzuhalten. Die primären Kräfte sind die durch den ferrostatischen Druck des flüssigen Kerns und den Zug der Abzugsoperation ausgeübten. Insbesondere ist die Duktilität von Stahl nahe der Solidustemperatur gering, und die Schale ist anfällig für Rissbildung. Es ist wichtig, Temperaturgradienten zu kontrollieren, da thermische Dehnungen verursacht werden können, die die Festigkeit des Stahls überschreiten und zu Rissen führen. Übermäßige thermische Dehnungen resultieren aus Änderungen der Wärmeentzugsrate durch Über- oder Unterkühlung. Letzteres tritt aufgrund der Wiedererhitzung auf, die verursacht wird, wenn die Sprühkühlung unsachgemäß beendet wird und der Strang durch Wärmeübergang aus dem Inneren mit Temperaturerhöhung vor dem Abklingen durch Strahlungskühlung an die Umgebung wiedererhitzt wird. Unter diesen Bedingungen können übermäßige Dehnungen und Risse resultieren. Dieser Effekt kann durch Erweiterung und Variation des Sprühwasserkühlbetriebs reduziert werden, um einen sanften Übergang zum Strahlungskühlbereich zu ermöglichen.
Daher müssen im Design eines Sekundärkühlsystems die thermischen Bedingungen entlang des Strangs festgelegt werden, die Produktintegrität und -qualität erfüllen. Beispielsweise werden die Oberflächentemperaturen entlang des Strangs spezifiziert. Sie liegen allgemein im Bereich von 700 °C bis 1200 °C. Basierend auf dieser Information werden die Kühlraten entlang des Strangs aus Wärmeübertragungsgleichungen bestimmt. Wichtige Parameter in diesen Berechnungen sind der Konvektionswärmeübergangskoeffizient der Wassersprays und der Wasserfluss (Wassermenge pro Flächeneinheit der Berührungsfläche). Düsenart, Düsenposition bezüglich der Strangoberfläche, Anzahl der Düsen und Wasserdruck werden ausgewählt, um den erforderlichen Wasserfluss und die Verteilung im gesamten Sekundärkühlsektor bereitzustellen. Typischerweise werden mehrere Düsen an jeder Ebene entlang des Strangs mit überlappendem Muster verwendet.
Generell wird eine Reihe von Kühlzonen entlang des Strangs etabliert, jede mit derselben Düsenkonfiguration und Wärmeübertragungscharakteristik. Da die erforderlichen Kühlraten entlang der Stranglänge abnehmen, nimmt der Wasserfluss in aufeinanderfolgenden Zonen ab.
Während des Betriebs werden Änderungen im Wasserfluss vorgenommen, um Änderungen in Gussbedingungen wie Gießgeschwindigkeit, Strangoberflächentemperatur, Kühlwassertemperatur und Stahlgüte zu kompensieren.
Drei grundlegende Formen des Wärmeübergangs – Strahlung, Konduktion und Konvektion – treten im Sekundärkühlbereich auf.
Strahlung ist die vorherrschende Wärmeübertragungsform in den oberen Bereichen der Sekundärkühlkammer und wird durch folgende Gleichung beschrieben:
Q = K·E·A·(Ts⁴ – Ta⁴)
Wobei K die bekannte Stefan-Boltzmann-Konstante ist, E die Emissionskonstante (typischerweise 0,8), A die Oberfläche, und Ts und Ta die Stahloberflächen- und Umgebungs温度 sind.
Wenn das Produkt durch die Rollen läuft, wird Wärme durch die Schale als Konduktion und auch durch die Dicke der Rollen als Ergebnis des zugehörigen Kontakts übertragen. Diese Wärmeübertragungsform wird durch das Fouriersche Gesetz beschrieben:
Q = k·A·(Ti – To) / Δx
Für konduktiven Wärmeübergang durch die Stahlschale ist k die thermische Leitfähigkeit der Schale, während A und Δx der Querschnittsfläche und Dicke der Stahlschale entsprechen, durch die Wärme übertragen wird. Ti und To sind die inneren und äußeren Oberflächentemperaturen der Schale. Diese Wärmeübertragungsform tritt auch durch die Halterollen auf.
Konvektion ist der Wärmeübergangsmechanismus, der durch schnell bewegte gesprühte Wassertropfen oder Nebel von den Sprühdüsen erfolgt, die die Dampfschicht neben der Stahloberfläche durchdringen und dann verdampfen. Dieser konvektive Mechanismus wird mathematisch durch Newtonsches Abkühlungsgesetz beschrieben:
q = h·A·(Ts – Tw)
Wobei der Wärmeübergangskoeffizient „h“ (eine Konstante) experimentell für ausgewählte Wasserflüsse, Düsenarten, Sprühwasserdruck (und Luftdruck falls Luft-Nebel genutzt wird) und schließlich Stahloberflächentemperaturen bestimmt wird. A ist die Oberfläche. Ts und Tw sind die Stahloberflächen- und Sprühwassertemperaturen.
Speziell dient der Sekundärkühl-Wärmeübergang folgenden Funktionen:
- Steigerung und Kontrolle der Erstarrungsrate, und für einige Gießanlagen Erreichen vollständiger Erstarrung in diesem Bereich
- Strangtemperaturregelung über Sprühwasserintensitätsanpassung
- CC-Anlagen-Halterkühlung
Die Rolle des Sekundärkühlsystems ist die Kontrolle des thermischen Zustands des Strangs vom Kokillenaustritt bis zur vollständigen Erstarrung. Um fehlerfreie CC-Stahlprodukte zu gewährleisten, muss der Strang gemäß einem Muster abgekühlt werden, das von Stahlgüte, Stranggröße, Gießgeschwindigkeit und CC-Anlagendesign abhängt. Typischerweise sind große Temperaturschwankungen sowie hohe Kühl- oder Wiedererhitzungsraten zu vermeiden. Oberflächenwiedererhitzung führt zu thermischen Spannungen im Bereich nahe der Erstarrungsfront, was – abhängig von der Menge der Wiedererhitzung und der Stahlgüte – zu Mittelflächenrissen oder allgemein Heißrissen führen kann. Es ist auch wichtig, dass die Strangoberflächentemperatur im Biege- oder Richtbereich außerhalb des niedrigen Duktilitätsbereichs des zu gießenden Stahls liegt. Andernfalls besteht Risiko für Oberflächenrisse.
Wärmeübergang jenseits des Sekundärkühlabschnitts
Vom Ende des Sekundärkühlabschnitts bis zum Abschneideabschnitt wird der Strang hauptsächlich in Luft durch Konvektion und Strahlung gekühlt.
Herstellungsprozess
- Erkennen und Steuern von Einschlüssen im Stranggussstahl für höchste Qualität
- Fortschrittliche Automatisierung & Modellierung im Stranggießen von Stahl
- Optimierung des Stranggießens durch Luftnebelkühlung: Effizienz und Qualität
- Premium-Stranggieß-Formpulver für überlegene Stahlproduktion
- Der Tiegel: Schlüssel zur Qualität im kontinuierlichen Stahlstranggießen
- Strangguss von Stahl: Prozess, Technologie und Vorteile
- Stahlqualität verbessern durch kontaktloses elektromagnetisches Rühren beim Stranggießen
- Kokillen: Das entscheidende Bauteil beim Stranggießen von Stahl
- Effektives PCB-Wärmemanagement: Techniken für optimale thermische Leistung
- Stahl-Wärmebehandlung: Härten, Anlassen, Glühen & Einsatzhärten für langlebige Messer