



Kompletter Leitfaden zum Stranggießen von Stahl: Prozess, Ausrüstung und Schlüsselaspekte
Verständnis des Stranggießprozesses von Stahl
Beim Stranggießen (Continuous Casting, CC) wird flüssiger Stahl zu einem Halbfabrikat (Knüppel, Block, Trägerbramme, Rundstrang oder Bramme) erstarrt, das anschließend in Walzwerken gewalzt wird. Der Grundbetrieb einer Stranggießmaschine besteht darin, flüssigen Stahl gegebener Zusammensetzung durch eine Gruppe von Operationen – Kokillenbetrieb, Sprühkühlzone, Richtbetrieb etc. – in einen Strang gewünschter Form und Größe umzuwandeln. Für erfolgreiches Stranggießen ist es notwendig, das Prozessverhalten unter verschiedenen Bedingungen für diese Operationen zu verstehen. Der Prozess gliedert sich im Wesentlichen in folgende Abschnitte:
- Eine Verteilerpfanne (Tundish) oberhalb der Kokille, die den flüssigen Stahl aus der Gießpfanne aufnimmt und geregelt in die Kokille speist.
- Eine Primärkühlzone mit wassergekühlter Kupferkokille, durch die der flüssige Stahl aus der Tundish strömt, um eine erstarrte äußere Stahlschale zu bilden, die stark genug ist, die Strangform beim Eintritt in die Sekundärkühlzone zu halten.
- Eine Sekundärkühlzone mit Einhausungssektion unterhalb der Kokille, durch die der Stahlstrang (noch überwiegend flüssig) läuft und mit Wasser oder Luft-Wasser-Nebel besprüht wird, um den Strang weiter zu erstarren.
- Ein Abschnitt zum Entkrümmen und Richten des Stahlstrangs. Dieser fehlt bei geraden vertikalen Gießmaschinen.
- Eine Schneidsektion mit Brennschneidern oder mechanischen Scheren zum Trennen der erstarrten Stränge in gewünschte Längen.
- Ein Auslaufrost zu Kühlbetten oder direkt in einen Produktübergabebereich.
Im CC-Prozess fließt flüssiger Stahl aus der Gießpfanne durch die Tundish in die Kokille. Er wird meist vor Lufteinwirkung durch Schlackedecken über jedem Gefäß (Pfanne, Tundish, Kokille) und Keramikrohre zwischen den Gefäßen geschützt.
Prozessablauf beim Stranggießen
Zum Start wird ein Anfahrbock (Dummy Bar), der mit einem externen mechanischen Abzugssystem verbunden ist, in die Kokille eingesetzt und so positioniert, dass sein oberes Ende den Kokillenboden verschließt. Flüssiger Stahl wird in einer Gießpfanne zum Gießstand gebracht und kontrolliert in die Tundish gegossen. Der Stahl fließt durch Düsen im Tundishboden und füllt die Kokille. Wenn der Stahlspiegel in der Kokille eine vorbestimmte Position erreicht, wird der Anfahrbock abgezogen. In der Kokille erstarrt der flüssige Stahl an den wassergekühlten Kupferwänden zu einer festen Schale. Antriebswalzen tiefer in der Maschine ziehen den Anfahrbock kontinuierlich aus der Kokille. Die Abzugsgeschwindigkeit ist voreingestellt basierend auf der erforderlichen Gießgeschwindigkeit oder dem Stahlzufluss aus der Tundish. Wenn der Anfahrbockkopf, der nun mit dem erstarrten Strang verbunden ist, eine bestimmte Position im Abzugssystem erreicht, wird er mechanisch getrennt und der Anfahrbock entfernt. Der erstarrte Strang durchläuft das Abzugssystem bis zur Schneideeinheit mit einer Geschwindigkeit (Gießgeschwindigkeit), die dem Zufluss des flüssigen Stahls entspricht, sodass der Prozess idealerweise im stationären Zustand läuft.
Die Erstarrung, die in der wassergekühlten Kokille beginnt, setzt sich progressiv fort, während der Stahlstrang durch die Maschine läuft. Die Erstarrung setzt am Meniskusniveau in der Kokille ein und bildet eine Stahlschale an den Kokillenwänden. Der Abstand vom Meniskus bis zum Punkt vollständiger Erstarrung in der Maschine wird als metallurgische Länge bezeichnet. Der Punkt vollständiger Erstarrung sollte natürlich vor der Trennstelle liegen und bei vielen Maschinen vor dem Richtwerk.
Gießbedingungen werden so eingestellt, dass die Festigkeit der erstarrten Schale beim Verlassen der Kokille ausreicht, um dem Ferrostatikdruck des flüssigen Stahls in der Kokille standzuhalten. Um Anhaften der Schale an der Kokillenwand zu verhindern, wird die Kokille vertikal oszilliert. Reibung zwischen Stahlschale und Kokille wird durch Schmiermittel (Öle oder Flüsse, die einen flüssigen Schlackefilm bilden) minimiert.
Unterhalb der Kokille wirkt die erstarrende Stahlschale als Behälter für den verbleibenden flüssigen Stahl. Zusätzliche Wärme wird in den Sekundärkühlzonen entzogen, die aus Reihen von Wasser- und Luftnebeldüsen bestehen. Die Durchflussmengen werden genau geregelt, um optimale Abkühlraten zu erzielen und die Oberflächentemperatur bis zur vollständigen Erstarung des flüssigen Kerns zu halten. Stützwalzeneinheiten führen den Strang, um Querbewegungen zu vermeiden und Ausbeulung der heißen erstarrenden Schale durch inneren Ferrostatikdruck zu verhindern. Strangkühlung und -einhausung sind wie die Kokille darauf ausgelegt, äußere und innere Fehler zu verhindern und die geforderte Stahlqualität zu sichern.
Dem Sekundärkühl- und Einhausungsbereich folgt bei bestimmten Maschinentypen eine Biegeeinheit und ein Richtwerk, das in allen Maschinen vorhanden ist.
Nach dem Richten wird der Gussquerschnitt auf die gewünschte Länge geschnitten (Brenner oder Scheren). Die heißen Zuschnitte werden entweder über einen Auslaufwalzenrost zu Kühlbetten gefördert oder gebündelt und direkt an nachfolgende Walzprozesse übergeben.
Anforderungen an den flüssigen Stahl
Temperaturkontrolle ist kritisch für den CC-Prozess. Flüssiger Stahl für das Stranggießen wird generell bei höherer Abstichtemperatur abgestochen, um Wärmeverluste durch die längere Überführungszeit zur Stranggießmaschine auszugleichen. Die Gießtemperatur muss engeren Toleranzen genügen. Zu hohe Temperaturen führen meist zu Breakouts; zu niedrige Temperaturen verursachen vorzeitiges Erstarren in den Tundish-Düsen. Die Gießtemperatur beeinflusst auch die Kristallisationsstruktur des gegossenen Stahls. Optimale Strukturen erhält man meist bei niedrigen, gleichmäßigen Überhitzungen über den gesamten Gießprozess. Übliche Praxis zur Erreichung gleichmäßiger Temperatur: Rühren des flüssigen Stahls in der Gießpfanne durch Injektion einer kleinen Argonmenge.
Flüssiger Stahl für das Stranggießen muss vollständig entoxidiert (getötet) sein, um Blashohlräume oder Nadelöcher an oder nahe der Strangoberfläche zu vermeiden, die beim nachfolgenden Walzen zu Nahtfehlern führen. Zwei Entoxidationsverfahren sind üblich, abhängig von Stahlsorte und Anwendung: (i) Silicium-Entoxidation mit kleiner Aluminiumzugabe für grobkörnige Stähle, (ii) Aluminium-Entoxidation für feinkörnige Stähle. Silicium-getötete Stähle lassen sich leichter gießen als aluminum-getötete, da Alumina-Ablagerungen in der Tundish-Düse, die zu Verstopfungen führen, vermieden werden.
Tundish-Anwendung
Im CC-Prozess wird der flüssige Stahl zunächst von der Pfanne in die Tundish überführt und dann durch je eine Düse pro Strang in die verschiedenen Kokillen verteilt. Die Tundish ist im Wesentlichen ein rechteckiger Kasten mit Düsen am Boden. Sie ermöglicht:
- Stabilisierung der Stahlströme in die Kokille und damit konstante Gießgeschwindigkeit
- Aufeinanderfolgendes Gießen mehrerer Chargen (Heats)
- Wechsel leerer gegen volle Gießpfanne ohne Unterbrechung des Stahlflusses in den Kokillen
- Herstellung einer Mischgüte aus zwei verschiedenen Güten zweier Chargen, falls erforderlich
- Verhinderung, dass Einschlüsse und Schlacke in die Tundish und weiter in die Kokille gelangen
Tundishes werden vor dem Gießen vorgeheizt, um Wärmeverluste in der Anlaufphase zu minimieren und Metallerstarrung, besonders in den kritischen Düsenbereichen, zu vermeiden. Tundish-Abdeckungen reduzieren Strahlungswärmeverluste während des gesamten Gießens.
Abschirmung des flüssigen Stahlstroms (Shrouding)
Beim offenen Stromgießen fließt der flüssige Stahl direkt durch die Luft von der Gießpfanne zur Tundish oder von der Tundish zur Kokille. Der ungeschützte Stahlstrom nimmt Sauerstoff (und Stickstoff) aus der Luft auf; schädliche Einschlüsse bilden sich im flüssigen Stahl. Diese gelangen in die Kokille, werden entweder im Gussquerschnitt zurückgehalten oder steigen an die Stahloberfläche. Dort eingeschlossene Einschlüsse führen zu Oberflächenfehlern oder Schalenausbrüchen unterhalb der Kokille. Zusätzlich kann in den Strom eingeschlossene Luft mit dem flüssigen Stahl in Kokille und Tundish reagieren.
Um dies zu vermeiden, wird meist abgeschirmtes Gießen (Shrouding) angewendet. Hauptaugenmerk liegt auf der Abschirmung zwischen Tundish und Kokille aufgrund der Schwere des Problems. Pfanne-Tundish-Abschirmung ist heute weit verbreitet, besonders bei aluminumgetöteten Stählen, wo Vermeidung von Alumina-Einschlüssen oberste Priorität hat. Zwei Grundtypen der Abschirmung mit vielen Variationen: (i) Gasabschirmung, (ii) Keramikrohr-Abschirmung.
Bei Gasabschirmung dient Stickstoff oder Argon als Schutzgas. Keramikrohre werden meist für aluminumgetötete Stähle verwendet, sowohl zwischen Pfanne und Tundish als auch zwischen Tundish und Kokille. Ein Rohrende wird an der Pfanne (oder Tundish) befestigt, das andere Ende taucht in den Stahl ein, wenn Tundish oder Kokille gefüllt werden. Keramikrohre bestehen meist aus verschmolzenem Siliziumdioxid oder Alumina-Graphit.
Das mechanische Design des Keramikrohrs, besonders am austauchenden Ende, ist wichtig. Ein Typ ist ein gerader Durchgang. Ein anderer, häufig in der Kokille verwendet, hat ein Mehrkanal-Design (z. B. gegabeltes Rohr mit geschlossenem Boden und zwei seitlichen Öffnungen nahe dem Boden). Dies vermeidet tiefe Penetration des Gießstroms in die Kokille und modifiziert das Strömungsbild. Einschlüsse im Gießstrom werden nicht in den erstarrenden Querschnitt eingeschlossen, sondern steigen an die Stahloberfläche auf und werden mit dem durch Gießpulver gebildeten Schlackefilm entfernt.
Steuerung des flüssigen Stahlflusses
Wichtige Phänomene, die den CC-Prozess bestimmen und die Gussqualität festlegen:
Flüssiger Stahl strömt durch die Öffnungen der Eintauchdüse (SEN), meist gegabelt, in die Kokille. Hohe Geschwindigkeiten erzeugen Reynoldszahlen über 100.000 und voll turbulenten Charakter. Argon wird meist in die Düse injiziert, um Verstopfungen zu verhindern. Die Blasen erzeugen Auftrieb, der das Strömungsbild in Düse und Kokille stark beeinflusst. Blasen sammeln Einschlüsse und können in der erstarrenden Schale eingeschlossen werden, was zu schweren Oberflächenfehlern führt.
Der Stahlstrahl aus der Düse strömt quer durch die Kokille und prallt auf die erstarrende Schale an der Schmalseite. Er führt Überhitze mit sich, die die Schale an lokal dünnen Stellen erodieren kann. Im Extremfall verursacht diese Erosion einen Breakout, bei dem flüssiger Stahl durch die Schale bricht.
Der auf die Schmalseite prallende Strahl teilt sich meist in Aufwärtsströmung zum freien Meniskus und Abwärtsströmung ins Stranginnere. Umlaufzonen bilden sich ober- und unterhalb jedes Strahls. Das Strömungsbild ändert sich radikal mit steigender Argoninjektionsrate oder bei Anwendung elektromagnetischer Kräfte, die den Fluss bremsen oder rühren können. Zeitliche Schwankungen des Strömungsbildes führen zu Fehlern; transientes Verhalten ist daher wichtig.
Der Flüssigstahlfluss entlang der freien Meniskusoberfläche ist entscheidend für die Gussqualität. Die horizontale Grenzflächen-Geschwindigkeit induziert Strömung und steuert Wärmeübergang in den flüssigen Fluss- und Schlackeschichten auf der Oberfläche. Unzureichende Flussbedeckung führt zu ungleichmäßiger Erstarrung und diversen Oberflächenfehlern.
Ist die horizontale Oberflächengeschwindigkeit zu hoch, können Scherströmungen und begleitende Wirbel flüssigen Fluss in den Stahl einmischen. Dies hängt stark von der oberflächenspannungsabhängigen Zusammensetzung der Grenzfläche und möglichen Gasblasen ab, die sich an der Grenzfläche sammeln und sogar Schaum bilden können. Flussgloben zirkulieren dann mit dem Stahlstrom und können tiefer in der Maschine in die erstarrende Schale eingeschlossen werden, was innere feste Einschlüsse bildet.
Der flüssige Stahl enthält feste Einschlüsse (z. B. Alumina). Diese Partikel bewegen sich im Strömungsfeld, kollidieren zu größeren Clustern und haften an Blasen. Sie zirkulieren entweder in den Kokillenfluss an der Oberfläche oder werden in der erstarrenden Schale eingeschlossen und bilden versprödende innere Fehler im Endprodukt.
Gießpulver wird auf die Oberfläche gegeben, um thermische und chemische Isolierung des flüssigen Stahls zu gewährleisten. Das oxidbasierte Pulver sintert und schmilzt zu einer oberen Flussschicht, die auf der freien Stahloberfläche schwimmt. Schmelzrate des Pulvers und Fähigkeit des flüssigen Flusses, schädliche Alumina-Einschlüsse aus dem Stahl aufzunehmen, hängen von seiner Zusammensetzung ab und unterliegen zeitabhängiger Thermodynamik. Ein Teil des flüssigen Flusses erstarrt an der kalten Kokillenwand und bildet einen festen Flussrand, der den Wärmeübergang am Meniskus hemmt. Anderer Fluss wird in den Spalt zwischen Stahlschale und Kokille durch die Abwärtsbewegung der Schale gezogen, wo er gleichmäßigen Wärmeübergang fördert und Anhaften verhindert.
Periodische Kokillenoszillation verhindert Anhaften der erstarrenden Schale an den Kokillenwänden und fördert gleichmäßige Infiltration des Kokillenflusses in den Spalt. Diese Oszillation beeinflusst Spiegelchwankungen und zugehörige Fehler. Sie erzeugt auch periodische Vertiefungen in der Schalenoberfläche (Oszillationsmarken), die den Wärmeübergang beeinflussen und als Rissinitiatoren wirken können.
Kokille und Wärmeübergang
Primäre Funktion des Kokillensystems: Eindämmen und Einleiten der Erstarrung des flüssigen Stahls zur Erreichung folgender Ziele:
- Form des Gussprodukts (Gesamtkonfiguration und Schalendicke)
- Temperaturverteilung
- Innere und äußere Qualität: Gussstruktur, chemische Homogenität, Fehlen von Rissen, Porosität und nichtmetallischen Einschlüssen
Eine der wichtigsten Eigenschaften der Kokille ist ihre Wärmeübergangsfähigkeit. Eine Kokille ist im Grunde ein Kasten mit einer Innenauskleidung aus Kupferlegierung, die als Grenzfläche zum gegossenen flüssigen Stahl dient. Kleine Wasserkänale zwischen Innenliner und Trägerstruktur führen Kühlwasser, das Wärme vom erstarrenden Stahl aufnimmt. Die Kokillenschmierung verbessert den Wärmeübergang im oberen Kokillenbereich. Ein weiterer den Wärmeübergang beeinflussender Faktor ist die Kokillenkonizität. Sie erhöht den Wärmeübergang, da sie der Lufthohlraumbildung zwischen Stahlschale und Kokillenoberfläche entgegenwirkt.
Neben Wärmeübergang sind Hochtemperaturfestigkeit und Beständigkeit gegen Kokillenverschleiß und -verformung entscheidend. Der Innenliner besteht meist aus hochreinem kaltgewalztem Kupfer; Kupfer mit geringen Silberanteilen wird häufig für erhöhte Warmfestigkeit verwendet. Die Arbeitsfläche ist oft verchromt oder vernickelt für härtere Oberfläche und Vermeidung von Kupferaufnahme auf der Strangoberfläche.
Sekundärkühlung, Strangeinhausung und Abzug
In modernen Stranggießmaschinen bilden Sekundärkühlung, Strangeinhausung und Abzug ein eng integriertes, verriegeltes System, das auch Strangbiegen und -richten umfasst. In früheren Designs gab es größere funktionale und physische Trennung dieser Komponenten.
Sekundärkühlung, Einhausung und Abzugssystem erstrecken sich vom Kokillenboden bis zur vollständigen Erstarrung des Strangs und bis zum Trennschnitt. Das System erzeugt einen Gussquerschnitt mit korrekter Form sowie innerer und äußerer Qualität. Der die Kokille verlassende erstarrende Querschnitt wird in einer Reihe von Sprühzonen gekühlt und von Walzenbaugruppen geführt und abgezogen, bis das erstarrte Profil die Schneideeinheit und den horizontalen Auslaufrost erreicht.
Die Sekundärkühlung ist meist in mehrere Zonen unterteilt, um die Abkühlrate zu steuern, während der Strang durch die Maschine läuft. Das System besteht normalerweise aus Wassersprüh- oder Luft-Wasser-Nebeldüsen, die durch Öffnungen zwischen den Einhausungswalzen auf die Strangoberfläche gerichtet sind.
Hauptwärmeübergangsfunktionen der Sekundärkühlung:
- Bereitstellung der erforderlichen Wassermenge für vollständige Erstarrung unter den Randbedingungen des CC-Betriebs (Stahlsorte, Gießgeschwindigkeit etc.)
- Fähigkeit zur Regelung der thermischen Bedingungen des Strangs von unterhalb der Kokille bis zum Trennschnitt: Strangoberflächentemperatur und Temperaturgradienten im Strang
- Hilfsfunktionen wie Kühlung der Einhausungswalzen
Es ist essenziell, sowohl Temperaturniveaus als auch Temperaturgradienten im Stahlstrang zu kontrollieren, um Oberflächen- und innere Fehler wie Formfehler und Risse zu vermeiden. Bei hohen Temperaturen spielen die Festigkeitseigenschaften der Stahlschale eine kritische Rolle für ihre Fähigkeit, den durch den CC-Betrieb auferlegten äußeren und inneren Kräften standzuhalten. Primäre Kräfte: Ferrostatikdruck des flüssigen Kerns und Zugkraft des Abzugs. Besonders die Duktilität des Stahls nahe der Solidustemperatur ist gering, die Schale neigt zur Rissbildung. Temperaturgradienten müssen kontrolliert werden, da thermische Dehnungen die Festigkeit des Stahls übersteigen und Risse verursachen können. Übermäßige thermische Dehnungen resultieren aus Änderungen der Wärmeentzugsrate durch Über- oder Unterkühlung. Unterkühlung kann durch Wiederaufheizung auftreten, wenn Sprühkühlung unsachgemäß endet und der Strang durch Wärmeübergang aus dem Kern wieder aufheizt, bevor er durch Strahlung abkühlt. Auch hier können übermäßige Dehnungen und Risse resultieren. Der Effekt lässt sich mindern, indem der Sprühkühlbetrieb verlängert und variiert wird, um einen sanften Übergang zur Strahlungskühlung zu schaffen.
Bei der Auslegung der Sekundärkühlung müssen die thermischen Bedingungen entlang des Strangs festgelegt werden, die Integrität und Qualität des Gussstahls gewährleisten. Beispielsweise werden die Oberflächentemperaturen entlang des Strangs vorgegeben (typisch 1200 °C bis 700 °C). Daraus werden die Abkühlraten entlang des Strangs über Wärmeübergangsgleichungen bestimmt. Wichtige Parameter: Konvektionswärmeübergangskoeffizient der Wassersprühungen und Wassermenge pro Flächeneinheit (Wasserflussdichte). Düsenart und -anzahl, Position relativ zur Strangoberfläche und Wasserdruck werden gewählt, um den erforderlichen Wasserfluss und dessen Verteilung in den Sekundärkühlzonen zu erreichen. Mehrere Düsen pro Ebene mit Überlappungsmuster sind üblich.
Entlang des Strangs wird meist eine Reihe von Kühlzonen mit gleicher Düsenkonfiguration und Wärmeübertragungscharakteristik eingerichtet. Der Wasserfluss in aufeinanderfolgenden Zonen nimmt ab, da die erforderlichen Abkühlraten entlang der Stranglänge abnehmen.
Während des CC-Betriebs werden Änderungen im Wasserfluss vorgenommen, um veränderte Gießbedingungen (Gießgeschwindigkeit, Strangoberflächentemperatur, Kühlwassertemperatur, Stahlsorte) auszugleichen.
Das Sprühwassersystem ist normalerweise ein Kreislaufsystem.
Der Stahlstrang wird von einer Reihe von Haltewalzen geführt, die sich über die beiden gegenüberliegenden Breitseiten des Gussquerschnitts in horizontaler Richtung erstrecken. Kantenwalzen können zusätzlich über das andere Seitenpaar quer zur Gießrichtung positioniert werden, um die Einhausung zu verbessern. Die mechanische Strangeinhausung und das Abzugssystem bilden einen integralen Teil der Sekundärkühlung. Grundfunktionen: (i) Tragen und Führen des Strangs vom Kokillenausgang bis zum Trennschnitt, (ii) Antrieb des Strangs mit kontrollierter Geschwindigkeit durch die Maschine. Endziel beider Funktionen: Minimierung mechanischer Spannungen und Dehnungen während des CC-Prozesses.
Strangabstützung bedeutet Zurückhaltung des erstarrenden Stahlprofils, das aus einer festen Stahlschale mit flüssigem Kern besteht. Der Ferrostatikdruck, erzeugt durch die Höhe des vorhandenen flüssigen Stahls, neigt zum Ausbeulen, besonders in oberen Ebenen direkt unter der Kokille, wo die Schale dünn ist. Ausbeulung dort kann Gussfehler wie innere Risse, Schalenruptur und Breakouts verursachen. Ausbeulung wird durch geeigneten Walzenabstand kontrolliert, der direkt unter der Kokille sehr eng ist und sich in tieferen Ebenen mit zunehmender Schalenstärke progressiv vergrößert. Alle vier Strangseiten werden unterhalb der Kokille gestützt, in tieferen Bereichen meist nur zwei Seiten. Neben Ferrostatikdruck und Schalenstärke basiert der Walzenabstand auch auf Strangoberflächentemperatur und Stahlsorte.
Zusätzlich zur Strangeinhausung muss die Walzenreihe, die den Strang durch einen vorgegebenen Bogen von vertikal nach horizontal führt, stark genug sein, den Biegegegenkräften standzuhalten. Beim Biegen steht der äußere Radius der festen Schale unter Zug, der innere unter Druck. Die resultierende Dehnung (Funktion aus Bogenradius und Festigkeit der gegossenen Stahlsorte) kann kritisch sein. Übermäßige Dehnung am äußeren Radius führt zu Stahlversagen und Oberflächenrissen. Zur Minimierung von Oberflächenfehlern bei gleichzeitig minimalem effektivem Bogenradius wird heute Dreipunktbiegen angewendet (drei Bögen mit progressiv kleineren Radien).
Ein Mehrwalzen-Richtwerk folgt meist nach Abschluss des Biegens. Es richtet den Strang und vollendet den Übergang von vertikal nach horizontal. Beim Richten wird der Strang entkrümmt, was Zug- und Druckkräfte in den horizontalen Strangseiten umkehrt.
Der Strang wird durch Antriebswalzen durch die verschiedenen Maschinenteile gezogen, die normalerweise in vertikalen, gekrümmten und horizontalen Walzensektionen angeordnet sind. Dieses Mehrfachantriebssystem ist darauf ausgelegt, Druckkräfte in der Strangoberfläche zu erzeugen, um die Oberflächenqualität zu verbessern. Ziel: Den Strang durch die Maschine schieben, statt ihn mit Zugspannungen zu ziehen, die Oberflächenfehler begünstigen. Mehrere Antriebswalzensätze verteilen die erforderliche Zugkraft über die Stranglänge und reduzieren so schädliche Zugkräfte. Richtige Anordnung der Antriebswalzen kann auch ungünstige Biege- und Richtdehnungen reduzieren, indem sie einen ausgleichenden Druckkraft (Antriebswalzen vor Biegewalzen) ausüben. In allen Fällen darf der Anpressdruck der Antriebswalzen nicht übermäßig sein, da dies die Form des gegossenen Querschnitts verformen kann.
Nach dem Richten wird der Strang auf Walzenstraßen zur Schneideeinheit gefördert, wo er auf die gewünschte Länge geschnitten wird. Zwei Schneidtypen: (i) Sauerstoff-Brennschneider, (ii) mechanische Scheren. Brennschneider für große Formate (Brammen, Blöcke). Kleinere Formate (Knüppel) werden gebrannt oder geschnitten. Das Gussprodukt wird dann entweder gebündelt oder direkt zu den Walzwerken oder zu Kühlbetten (meist Drehsteg-Typ) transportiert, um die Geradheit zu wahren.
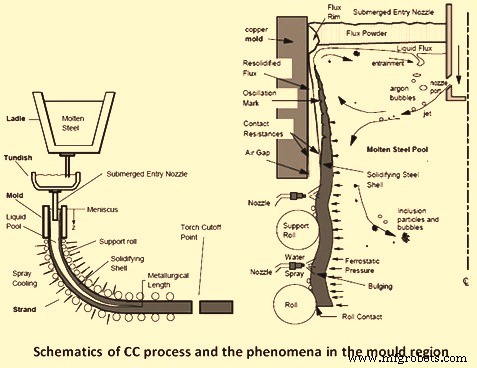
Das Schema des CC-Prozesses und die Phänomene im Kokillenbereich sind in Abb. 1 dargestellt.
Herstellungsprozess
- Experten-Wellenfertigung: Präzisionsprozesse & kundenspezifische Lösungen
- Der Gussprozess: Von antiken Ursprüngen zur modernen Fertigung
- Die 4 wesentlichen Phasen des Gussprozesses: Vom Modell bis zur Prüfung
- Fortschrittliche Automatisierung & Modellierung im Stranggießen von Stahl
- Präzisions-Edelstahl-Feinguss: Fortschrittliche Fertigung komplexer Teile
- Datengesteuerte kontinuierliche Verbesserung: Treibstoff für operative Exzellenz
- Schalenbildung beim Feinguss meistern: Leitfaden für Präzision und Qualität
- Edelstahl-Feinguss meistern: Präzision, Haltbarkeit, Industrieanwendungen
- Scherprozess meistern: Techniken & Best Practices
- Sandguss-Prozess: Schritt-für-Schritt Anleitung, Werkzeuge & Vor-/Nachteile