



Energiron-Direktreduktion: Saubere, kosteneffiziente Eisenproduktion
Energiron-Direktreduktionstechnologie
Die Energiron-Direktreduktionstechnologie ist eine gasbasierte Direktreduktionstechnologie. Der Energiron-Prozess wandelt Eisenerzpellets oder -brocken in metallisches Eisen um. Er nutzt die HYL-Direktreduktionstechnologie, die gemeinsam von Tenova und Danieli entwickelt wurde, und ist eine wettbewerbsfähige und umweltfreundliche Lösung zur Senkung der Flüssigstahlproduktionskosten. Er verwendet eine einfache Anlagenkonfiguration, hat Flexibilität für die Nutzung verschiedener Quellen von Reduktionsgasen und eine sehr effiziente und flexible Nutzung von Eisenerzen. Ein Schlüsselfaktor für viele der Prozessvorteile steht in direktem Zusammenhang mit seinem Druckbetrieb.
Energiron ist der Name des direktreduzierten Eisens (DRI), das durch die Energiron-Direktreduktionstechnologie produziert wird. Das Produkt ist so benannt, da es erhebliche Energie mit sich trägt, die während des Stahlerzeugungsprozesses realisiert wird.
Energiron ist ein hochmetallisiertes Produkt mit einem Kohlenstoff (C) Gehalt, der im Bereich von 1,5 % bis 5,0 % kontrollierbar ist. Der höhere C-Gehalt von Energiron erzeugt chemische Energie im Lichtbogenofen (EAF) Schmelzprozess. Die einzigartig stabile Eigenschaft von Energiron DRI macht es zu einem Produkt, das sicher und einfach ohne Brikettierung transportiert werden kann, gemäß den Standardrichtlinien der IMO (International Maritime Organization).
Der Prozess ist flexibel, um drei verschiedene Produktformen herzustellen, abhängig von den spezifischen Anforderungen jedes Nutzers. Die drei Formen von Energiron DRI sind kaltes DRI, HBI (heißbrikettiertes Eisen) oder heißes DRI ("Hytemp"-Eisen mit Austragstemperatur über 700 °C). Kaltes DRI wird normalerweise in einem angrenzenden Stahlwerk in der Nähe der Direktreduktionsanlage verwendet. Es kann auch verschifft und exportiert werden. HBI ist das DRI, das heiß ausgetragen, brikettiert und dann gekühlt wird. Es ist ein Handelsprodukt, meist für Überseeexport bestimmt. Hytemp Energiron ist das heiß ausgetragene DRI, das pneumatisch von der Direktreduktionsanlage zu einem angrenzenden Stahlwerk für die direkte Beschickung in den Lichtbogenofen (EAF) transportiert wird.
Die initiale Entwicklungsarbeit wurde von Hylsa durchgeführt. 1977 gründete Hylsa eine neue Betriebsabteilung (HYL Technologies) zum Zweck der formellen Entwicklung und Kommerzialisierung der Direktreduktionstechnologien. 2005 erwarb Techint Technologies HYL Technologies. Später wurde diese Abteilung Tenova HYL genannt. 2006 wurde eine strategische Allianz von Tenova und Danieli für das Design und den Bau gasbasierter DR-Anlagen unter der neuen Marke "Energiron" gebildet. Die erste kommerzielle HYL ZR (Null-Reformer) Prozessanlage wurde 1998 in Betrieb genommen. Die erste neue Generation Energiron ZR Anlage mit 2 Millionen Tonnen Jahreskapazität ist bei Suez Steel installiert, und die weltweit größte Energiron Anlage in einem einzelnen Modul mit 2,5 Millionen Tonnen Jahreskapazität ist bei Nucor Steel installiert.
Energiron-Direktreduktionsprozess
Der Energiron-Direktreduktionsprozess verwendet einen Schachtreduktionsofen zur DRI-Produktion. Er ist darauf ausgelegt, Eisenerzpellets/-brocken durch den Einsatz von Reduktionsgasen in einem fest-gas bewegten Bett Schachtofen in metallisches Eisen umzuwandeln. Sauerstoff (O₂) wird durch chemische Reaktionen basierend auf Wasserstoff (H₂) und Kohlenmonoxid (CO) aus dem Eisenerz entfernt, zur Produktion von hochmetallisiertem DRI. Der Prozess ist flexibel, um drei verschiedene Formen von Energiron-Produkt herzustellen, passend zum Endnutzer. Ein wesentlicher Aspekt des Prozesses ist die unabhängige Kontrolle von Metallisierung und Produktkohlenstoff (C). Der Energiron-Direktreduktionsprozess basiert auf dem ZR-Schema.
Heiße Reduktionsgase werden im Reduktionsbereich in den Schachtofen eingespeist. Im Ofen strömen diese Gase aufwärts gegenstrom zum sich bewegenden Eisenbeschickungsbett. Die Gasverteilung ist gleichmäßig, und es besteht ein hoher Grad an direktem Kontakt zwischen Gas und Feststoff, ohne physische Beschränkungen für den Fluss von Feststoffen oder Gasen im Inneren der Einheit. Das Abgas (Topgas) verlässt den Schachtofen bei ca. 400 °C und durchläuft den Topgas-Wärmerückgewinner, wo die Energie des Gases zur Dampferzeugung zurückgewonnen wird. Alternativ kann die Energie des Abgases genutzt werden, um den Reduktionsgasstrom vorzuwärmen, und dann kann das Abgas durch Quenchen/Waschen mittels Kühlwasser abgekühlt werden.
Gewaschenes Kühlgas durchläuft den Kühlgas-Rückführkompressor, um in den Schachtofen zurückgeführt zu werden, nachdem es mit Erdgas (NG) aufgemischt wurde. NG wird als Make-up in den Kühlgaskreislauf eingespritzt für optimale Effizienz und Kontrolle der Kühl- und Karburisierungsprozesse.
Die Entfernung von O₂ aus dem Eisenerz wird durch die Wirkung der heißen Reduktionsgase bewirkt, und dann wird das Produkt karburisiert. Ein Drehventil, am Boden des Schachtofens angebracht, regelt den kontinuierlichen Schwerkraftfluss der Beschickung nach unten durch den Reduktionsofen. Energiron wird durch automatisierte Mechanismen ausgetragen, bestehend aus Druckbehältern und Schleusen. Speziell gestaltete Zuführer gewährleisten den gleichmäßigen Fluss der Feststoffe im Schachtofen. Für kaltes DRI wird ein Kühlgas in den unteren konischen Teil des Ofens bei ca. 40 °C eingespeist, das gegenstrom zum DRI-Bewegungsbett aufwärts strömt.
Für heiße Produktausgabe und -nutzung wird der Kühlkreislauf eliminiert und heißes DRI wird kontinuierlich bei über 700 °C ausgetragen. Für das "Hytemp" pneumatische Transportsystem wird das Produkt mittels eines Trägergases zu den Vorratsbehältern im Stahlwerk transportiert, für eine kontrollierte Beschickung in den Lichtbogenofen. Für die HBI-Produktion wird heißes DRI kontinuierlich bei über 700 °C an die darunter angeordneten Heißbrikettiermaschinen ausgetragen. Das HBI wird in vibrierenden Kühlförderern mit Kühlwasser gekühlt und dann zum HBI-Transportförderer ausgetragen.
Eine der eingebauten Eigenschaften des Energiron-Prozessflusses, die hohe Umweltbedeutung hat, ist die selektive Eliminierung der bei der Reduktion entstehenden Nebenprodukte Wasser (H₂O) und Kohlendioxid (CO₂). Diese Nebenprodukte werden durch Topgas-Waschen und CO₂-Entfernungssysteme jeweils eliminiert. Die selektive Entfernung von H₂O und CO₂ optimiert die Make-up-Anforderungen. H₂O, das während des Reduktionsprozesses entsteht, wird kondensiert und aus dem Gasstrom entfernt, und der größte Teil des mit dem Gas mitgeführten Staubs wird ebenfalls abgeschieden. Das gewaschene Gas wird dann durch den Prozessgas-Rückführkompressor geleitet, wo sein Druck erhöht wird. Das komprimierte Gas, nach Passieren der CO₂-Entfernungseinheit, wird mit dem NG-Make-up gemischt, wodurch der Reduktionsgaskreislauf geschlossen wird.
Das Energiron ZR-Schema zeichnet sich aus durch: (i) Nutzung H₂-reicher Reduktionsgase mit H₂/CO-Verhältnis ca. 5, (ii) hohe Reduktionstemperatur meist über 1050 °C, und (iii) hoher Betriebsdruck normalerweise im Bereich 6 bis 8 kg/cm² im bewegten Bett Schachtofen. Der höhere Betriebsdruck ermöglicht: (i) niedrige Fluidisierung, (ii) höhere Feineingabe, (iii) hohe Produktivität von ca. 10 t/h pro m², (iv) geringeren Eisenerzverbrauch, (v) niedrige Reduktionsgasgeschwindigkeiten von ca. 2 m/s, und (vi) geringeren Stromverbrauch wegen niedrigerem Kompressionsfaktor. Dies resultiert in kleineren Schachtöfen, fördert eine homogene Gasverteilung durch das Feststoffbett und minimiert Staubverluste (weniger als 1 %) durch Topgas-Mitreißen wegen geringerer Schleppkraft. Dies resultiert auch in einer sehr niedrigen Standardabweichung in der Qualität des produzierten Primär-Energiron neben der Senkung des gesamten Eisenerzverbrauchs (ca. 1,4 t Eisenerz pro t DRI mit Siebung bei 3,2 mm und ohne Remelt). Dies senkt wiederum die gesamten Betriebskosten. Ein weiteres markantes Merkmal dieses Prozessschemas ohne integrierten/externen Reformer ist die größere Flexibilität für die DRI-Karburisierung.
Prozessautomatisierung
Der Energiron-Prozess kombiniert verschiedene und komplexe physikalisch-chemische Prozesse, die optimiert werden müssen, um den gewünschten Satz chemischer Reaktionen und Wärme- und Stoffaustausche zwischen der Vielfalt gasförmiger, flüssiger und fester Phasen zu erzielen. Deshalb wird ein komplettes Automatisierungssystem verwendet, das wiederum die neueste verfügbare Technologie im Bereich Prozessregler, Software-Diagnostik, hohe Verfügbarkeit und Fail-Safe-Features nutzt. Der Prozess wird von mehr als 5.500 analogen und digitalen Variablen gesteuert, die automatisch vom Automatisierungssystem analysiert werden. Alle Prozessvariablen aus den Feldinstrumenten werden ständig von den verschiedenen Erfassungssystemen (SPS, HMIs) gesammelt, was einen wertvollen Informationssatz für die kontinuierliche Überwachung und Optimierung des Prozesses liefert. Die fortschrittliche Software des Energiron-Prozesses nutzt dieses enorme Potenzial, indem sie integrierte Datenerfassung, Analyse und Web-Reporting mit leistungsstarken statistischen Tools zur Entscheidungsunterstützung verwaltet. Dies ermöglicht schließlich eine weitere Optimierung der Prozesseffizienz, indem die optimalen Sollwerte in Echtzeit erkannt werden, mit folgenschweren Energieeinsparungen.
Das Energiron-Steuerungssystem basiert auf einer Architektur, bestehend aus einem traditionellen Level-1-System für Gerätesteuerung mit einem "Distributed Control System" (DCS), plus einem Level-2-System, nicht nur für Prozessüberwachung, Datenerfassung und Erstellung von Produktionsberichten, sondern auch für Prozessoptimierung. Ein "Process Reconstruction Model" (PRM) wurde entwickelt. Es verwendet Instrumentierungssignale aus der SPS und physikalische Gleichungen, um eine vollständige Beschreibung des Anlagenzustands zu liefern. Auf diese Weise ist es möglich, viele normalerweise nicht messbare Größen zu berechnen, wie die Topgaszusammensetzung und den relevanten Redox-Quotienten.
Prozessreaktionen
Während des Prozesses finden drei Arten chemischer Reaktionen statt: (i) Reformierungsreaktionen, (ii) Reduktionsreaktionen, und (iii) Karburisierungsreaktionen. Die folgenden Reaktionen finden während der In-situ-Raffination statt:
2CH₄ + O₂ = 2 CO + 4 H₂
CH₄ + CO₂ = 2CO + 2H₂
CH₄ + H₂O = CO + 3 H₂
2H₂ + O₂ = 2 H₂O
CO₂ + H₂ = CO + H₂O
Die während der Reduktion und während der Karburisierung des DRI stattfindenden Reaktionen sind:
Fe₂O₃ + 3CO = 2Fe + 3CO₂
Fe₂O₃ + 3 H₂ = 2Fe + 3H₂O
3Fe + CH₄ = Fe₃C + 2H₂
3 Fe + 2 CO = Fe₃C + CO₂
3 Fe + CO + H₂ = Fe₃C + H₂O
Fließschema des Standard-Energiron-Prozesses in Abb. 1.
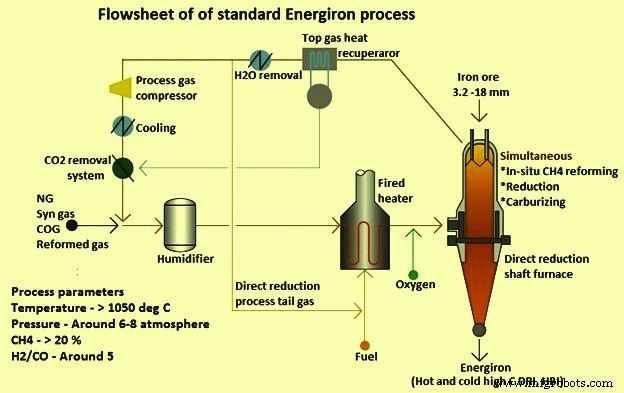
Abb. 1 Fließschema des Energiron-Prozesses
Typische Energiebilanz des Energiron-Prozesses in Abb. 2.
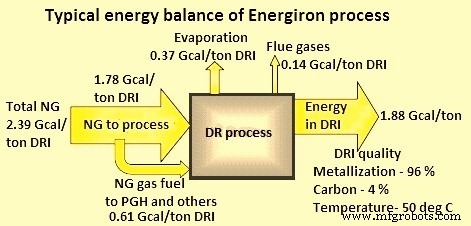
Abb. 2 Typische Energiebilanz des Energiron-Prozesses
Anlage und Ausrüstung
Die Energiron-Direktreduktionsanlage besteht hauptsächlich aus folgenden Anlagen und Ausrüstungen mit ihren charakteristischen Merkmalen:
- Ein Reduktionsschachtofen, der das bewegte Bett hält. Dieser Schachtofen hat ein System für die Eisenerzbeschickung und ein Produktausgabesystem.
- Ein Reduktionsgaskreislauf, bestehend aus Prozesserhitzer, Topgas-Wärmerückgewinner, Topgas-Quench/Wascheinheit, Reduktionsgas-Rückführkompressor, Befeuchtungsturm und Abscheidetrommeln.
- Ofenbetrieb mit minimalem NG- und Wasserverbrauch sowie O₂-Injektion.
- Das Produktausgabesystem kann haben: (i) einen Kühler für kalte DRI-Produktion, (ii) Heißbrikettiermaschine für HBI-Produktion, und/oder (iii) Hytemp pneumatisches Transportsystem, um heißes DRI direkt vom Schachtofen zum Lichtbogenofen (EAF) zu übertragen.
- Ein externer Kühlgaskreislauf, bestehend aus Quench/Wascheinheit und Kühlgas-Rückführkompressor.
- Ein Adsorptionssystem, basierend auf PSA (Pressure Swing Adsorption), zur Kohlendioxid (CO₂) Entfernung aus dem Reduktionsgasstrom.
- Eisenerz-Handhabungsausrüstung einschließlich Eisenerz-Vorratsbehälter, Transferförderer, Siebstation, Pelletbeschichtungssystem, Zuführförderer, sowie Probenahme- und Wiegeeinheiten.
- DRI-Handhabungssystem bestehend aus Förderern und zugehöriger Ausrüstung für den Transport von kaltem DRI.
- Kühlturm mit Filterausrüstung und Pumpen.
- Prozesskühlwassersystem, basierend auf geschlossenem Kreislauf zur Minimierung des Wasserverbrauchs, mit Klärer und Absetzbecken.
- Prozessleittechnik und Instrumentierungssystem, mit mikroprozessorbasierter verteilter Steuerung.
- Elektrische Umspannstation, Elektromotoren und Beleuchtung.
- Inertgassystem, normalerweise basierend auf Stickstoff (N₂) Gas.
- Ein Luftkompressor
Betriebsparameter und spezifischer Verbrauch
Die typischen Charakteristika des Produkts des Energiron ZR-Prozesses sind in Tabelle 1 angegeben.
| Tabelle 1 Typische Charakteristika für das Produkt | |||||
|---|---|---|---|---|---|
| Nr. | Parameter | Einheit | DRI | HBI | Hytemp Eisen |
| 1 | Metallisierung | % | 92–95 | 92–95 | 92–95 |
| 2 | Kohlenstoff | % | 1,5–5,5 | 1,5–2,5 | 1,5–5,5 |
| 3 | Temperatur | °C | 40 | 40 | > 600 |
| 4 | Schüttdichte | t/m³ | 1,60 | 2,50 | 1,60 |
| 5 | Scheinbare Dichte | t/m³ | 3,20 | 5,00 | 3,20 |
| 6 | Nennweite | mm | 6–15 | 110×60×30 | 6–15 |
| 7 | Fe₃C | % | 25–60 | 25–30 | 25–60 |
Die typischen Betriebsparameter und spezifischen Verbräuche für den Energiron ZR-Prozess sind in Tabelle 2 angegeben.
| Tabelle 2 Typische Betriebsparameter & spezifischer Verbrauch für Energiron ZR-Prozess | ||||||||
|---|---|---|---|---|---|---|---|---|
| Nr. | Parameter | Einheit | Kaltes DRI | HBI | Heißes DRI | |||
| 1 | Kohlenstoff | % | 4,5 | 2,5 | 2,5 | 4,5 | 4,5 | |
| 2 | Metallisierung | % | 93 | 93 | 93 | 93 | 93 | |
| 3 | DRI-Temperatur | °C | 40 | 40 | 700 | 700 | 700 | |
| 4 | Eisenbeschickung | t/t | 1,36 | 1,39 | 1,41 | 1,36 | 1,39 | |
| 5 | Erdgas | Gcal/t | 2,25 | 2,20 | 2,23 | 2,35 | 2,25 | |
| 6 | Elektrizität | kWh/t | 65 | 65 | 80 | 65 | 65 | |
| 7 | Sauerstoff | Nm³/t | 42 | 53 | 53 | 48 | 53 | |
| 8 | Wasser | m³/t | 0,8 | 0,8 | 1,1 | 0,8 | 0,8 | |
| 9 | Stickstoff | Nm³/t | 12 | 12 | 19 | 18 | 18 | |
Die typischen Emissionen aus dem Energiron ZR-Prozess sind in Tabelle 3 angegeben.
| Tabelle 3 Typische Emissionen aus Energiron ZR-Prozess | ||||
|---|---|---|---|---|
| Nr. | Emission | Einheit | Wert | |
| 1 | NOx mit ultra-low NOx Brennern | mg/Nm³ | 50–80 | |
| 2 | NOx mit selektiver katalytischer Reduktion | mg/Nm³ | 10–50 | |
| 3 | CO | mg/Nm³ | 20–100 | |
| 4 | Staub aus Heizer/Reformer Stack | mg/Nm³ | 1–5 | |
| 5 | Staub aus Materialhandhabung Entstaubung | mg/Nm³ | 5–20 | |
Merkmale des Energiron ZR-Prozesses
Der Energiron ZR-Prozess hat die Größe der Direktreduktionsanlagen verringert und die Effizienz verbessert. Reduktionsgase werden durch In-situ-Reformierung der Kohlenwasserstoffe des Erdgases innerhalb des Reduktionsschachtofens erzeugt, indem NG als Make-up in den Reduktionsgaskreislauf eingespeist und O₂ am Schachtofen-Einlass injiziert wird. Im Prozess wird optimale Reduktionseffizienz erreicht, da die Reduktionsgase im Reduktionsabschnitt erzeugt werden. Deshalb ist ein externer Reduktionsgas-Reformer nicht erforderlich. Normalerweise beträgt die gesamte Energieeffizienz des Energiron ZR-Prozesses mehr als 80 %, optimiert durch die In-situ-Reformierung im Schachtofen. Das Produkt nimmt den größten Teil der dem Prozess zugeführten Energie auf, mit minimalen Energieverlusten an die Atmosphäre.
Die Auswirkung auf die Anlagengröße durch Eliminierung des externen Gasreformers ist signifikant. Für eine Kapazität von 1 Million Tonnen pro Jahr verringert sich der Flächenbedarf um ca. 60 %. Dies erleichtert auch die Lage der DR-Anlage angrenzend zum Stahlwerk.
Ein weiterer Vorteil des Energiron ZR-Prozesses ist die Flexibilität für die Karburisierung des DRI, die das Erreichen von C-Gehalten bis zu 5 % ermöglicht. Dies ist wegen des verbesserten Karburisierungspotenzials der Gase im Schacht möglich, die primär die Produktion von Fe₃C erlauben. DRI mit hohem Fe₃C-Gehalt zeigt eine viel geringere Reaktivität als normales DRI, da eine höhere Dissociationswärme für Fe₃C benötigt wird.
Die im Energiron-Direktreduktionsprozess bestehenden Betriebsbedingungen sind gekennzeichnet durch hohe Temperatur (höher als 1050 °C), Vorhandensein von H₂O und CO₂ als Oxidationsmittel, die durch partielle Verbrennung des Reduktionsgases mit O₂-Injektion erzeugt werden. Diese Bedingungen fördern die In-situ-Reformierung der Kohlenwasserstoffe. Sobald H₂ und CO erzeugt sind, finden simultane Reduktion des Eisenerzes und anschließende Karburisierung des DRI im Reaktor statt, was dieses Prozessschema sehr effizient in Bezug auf Energienutzung und Gesamtenergieverbrauch macht.
Das grundlegende Energiron ZR-Schema erlaubt die direkte Verwendung von NG. Anlagen, die den Energiron-Prozess für die Direktreduktion nutzen, können auch konventionelle Dampf-NG-Reformierausrüstung als externe Quelle für Reduktionsgase verwenden, was lange die gasbasierte Direktreduktion charakterisiert hat. Anstelle von NG können auch andere Gase wie H₂, Synthesegas aus Kohlevergasungssystemen, Petcoke und ähnliche fossile Brennstoffe sowie Koksowengas (COG) als potenzielle Quellen für Reduktionsgas verwendet werden, je nach besonderer Situation und Verfügbarkeit. In jedem Fall wird dasselbe grundlegende Prozessschema unabhängig von der Reduktionsgasquelle verwendet.
Ein einzigartiges Merkmal der Energiron ZR-Technologie ist ihre Fähigkeit, kontrollierte hohe Kohlenstoffgehalte im DRI in Form von Eisencarbid (Fe₃C) (meist über 90 %) zu produzieren. DRI-Kohlenstoffgehalte bis zu 5 % können erreicht werden, aufgrund der im Reduktionsbereich des Reaktors bestehenden Bedingungen. Diese Bedingungen bestehen aus hoher Methan (CH₄) Konzentration (ca. 20 %) zusammen mit H₂ und CO, und der hohen Betttemperatur. Diese Bedingungen begünstigen die Diffusion von C in die Eisenmatrix und die Ausfällung von Fe₃C. DRI mit hohem Fe₃C-Gehalt zeigt eine viel geringere Reaktivität als normales DRI.
Eine wichtige Charakteristik der Energiron-Direktreduktionsanlage ist die Möglichkeit, den Prozess für eine Null-Zusatzwasseranforderung auszulegen. Dies ist hauptsächlich möglich, weil Wasser ein Nebenprodukt der Reduktionsreaktion ist, da es kondensiert und aus dem Gasstrom entfernt wird. Als Folge, mit der Einführung eines geschlossenen Wasserkreislaufs basierend auf der Verwendung von Wasserwärmetauschern statt konventioneller Kühltürme, gibt es keinen Bedarf an frischem Zusatzwasser und tatsächlich bleibt ein kleiner Wasserstrom am Batterieende verfügbar.
Emissionen aus der Energiron-Direktreduktionsanlage
Energiron-Anlagenemissionen entsprechen den strengsten Umweltvorschriften. Dies wird hauptsächlich durch die Natur des Prozesses selbst erreicht. Energiron-Technologie ist effizient by Design wegen ihrer Prozesskonfiguration. Daher gibt es, während hohe Gesamteffizienz im Werk erreicht wird, keine signifikante Notwendigkeit, die Verbrennungsluft im Reformer (wenn verwendet) oder im Erhitzer auf hohe Temperaturen vorzuwärmen, wodurch die Möglichkeit hoher NOx-Generierung eliminiert wird. Die NOx-Emission kann zusätzlich durch den Einsatz von ultra-low NOx Brennern reduziert werden. Eine weitere Verbesserung kann durch Anwendung von SCR (selektiver katalytischer Reduktion) Technologie erzielt werden.
Energiron ist eine sehr saubere Direktreduktionstechnologie. Je nach Konfiguration kann eine Energiron-Anlage 60 % bis 90 % der gesamten CO₂-Emissionen entfernen. CO₂-Emissionen können zwischen den beiden für die DRI-Produktion eingesetzten Technologien erheblich unterschiedlich sein. Unabhängig davon, ob NG, Synthesegas oder COG verwendet wird, enthält das Make-up der Reduktionsgase für die Direktreduktionsanlage C, entweder in Form von Kohlenwasserstoffen und/oder karbonhaltigen Verbindungen (CO, CO₂). Auch unabhängig von der Direktreduktionsprozesskonfiguration verlässt nur 15 % bis 40 % (abhängig vom C-Gehalt im DRI) den Prozess als kombiniertes C im DRI, der Rest verlässt als CO₂.
Da das DRI aus dem Energiron ZR-Prozess höheren C-Prozentsatz enthält, wird weniger C in Form von CO₂ entfernt. Der Unterschied in der CO₂-Gasgenerierung kann bemerkt werden, wenn er mit der CO₂-Generierung in einer Direktreduktionskonfiguration mit einem externen katalytischen Reformer, integriert in einen Direktreduktionsschachtofen, als Reduktionsgas-Make-up-Quelle verglichen wird. Im Fall der Generierung in einer Direktreduktionskonfiguration mit externem katalytischem Reformer, integriert in einen Direktreduktionsschachtofen, verlässt von dem gesamten Prozess-NG-Make-up mit 140 kg C pro t DRI ca. 25 kg C pro t DRI (17 %) als Teil des DRI, und der Rest wird als Abgas vom Reformer freigesetzt. Diese Zahlen vergleichen sich mit 110 kg C pro t DRI, von denen 40 kg C pro t DRI (36 %) im DRI sind, das im Fall des Energiron ZR-Prozesses produziert wird. Zusätzlich werden von den verbleibenden 70 kg C pro t DRI 65 kg C als reines CO₂ selektiv entfernt, das für andere Anwendungen oder Sequestrierung genutzt werden kann. Die Eliminierung beider Nebenprodukte, die aus dem Reduktionsprozess entstehen (H₂O und CO₂), verbessert die Gasausnutzung im Prozess auf mehr als 95 %. Kurz gesagt, der Energiron-Prozess bietet eingebaute selektive Eliminierung von ca. 65 % des gesamten C-Eingangs als CO₂ (ca. 240 kg CO₂ pro t DRI).
Energiron-Anlagen bieten die einzigartige Option der selektiven CO₂-Rückgewinnung. Das CO₂-Absorptionssystem fängt nicht nur das CO₂ ab, sondern auch den Schwefel, wann immer er im Prozessgasstrom vorhanden ist, und reduziert die gesamten SO₂-Emissionen der Anlage um ca. 99 %.
H₂ als Reduktionsgas
In Eisen- und Stahlwerken wird erwartet, dass H₂ in naher Zukunft C als Energiequelle für den Eisenerzreduktionsprozess ersetzt. Im Fall gasbasierter Direktreduktionsprozesse wird H₂ NG ersetzen. Der Energiron ZR-Prozess ist bereits vorbereitet, jede Menge H₂ als Ersatz für NG ohne größere Geräteanpassungen zu nutzen. Tatsächlich wird im Energiron ZR-Prozessschema die Verwendung von H₂ in einem reibungsloseren Betrieb und einer Produktivitätssteigerung resultieren, da die Anforderung der In-situ-Reformierung von NG-Gas geringer sein wird.
Die Verwendung von H₂-Konzentrationen bis zu 70 % am Einlass des Reduktionsschachts ist in bestehenden Energiron-Direktreduktionsanlagen bereits gut bewiesen, was einen Dampfreformer zur Erzeugung der Reduktionsgase (H₂ und CO) involviert.
Bei der Verwendung von H₂ als Ersatz für NG als Energieeingang wird es jedoch zu einer Verringerung des % C im DRI kommen, da es die CH₄-Konzentration im Reduktionsgas verdünnt. Aber wegen der flexiblen Prozesskonfiguration des Energiron ZR-Schemas in Bezug auf Make-up-Verteilung auf den Reduktionskreislauf und Brennstoffnutzung ist es möglich, 3,5 % C sogar bei 35 % Energieeingang als H₂ (oder ca. 64 % als Volumen – Nm³ pro t DRI) zu erreichen. Für 70 % H₂ als Energie (ca. 88 % als Volumen – Nm³ pro t DRI) wird der erwartete C im DRI unter 2,0 % liegen.
Allianz mit NSENGI
2014 haben Tenova HYL und Danieli eine Vereinbarung mit Nippon Steel & Sumikin Engineering Co., Ltd. (NSENGI) getroffen, um ihre Energiron-Direktreduktionstechnologie mit einer optimierten Hochofentechnologie sowie Synthesegastechnologie (Hocheffizienz-Kohlevergasung und Stahlwerksnebenproduktgas-Nutzungstechnologie), entwickelt und im Besitz von NSENGI, zu kombinieren und zu kommerzialisieren. Das Ziel der neuen Allianz ist es, Forschungs- und Entwicklungsaktivitäten mit ihrer jeweiligen Expertise in Energiron DR, Hochofen- und Synthesegastechnologien zu kombinieren, mit dem ultimativen Ziel, eine neue Eisenherstellungstechnologie zu entwickeln, die CO₂-Emissionen und Betriebskosten reduziert, während Produktivität erhöht und/oder Kapitaleinsätze für integrierte Stahlerzeugungsanlagen verringert werden.
Herstellungsprozess
- Lineare Motionstechnologie: Präzisionslösungen für Automatisierung
- Leiterplatten (PCBs) verstehen – Ein umfassender Überblick
- Direct Metal Laser Sintering (DMLS): Fortschrittliche 3D-Drucktechnologie für funktionale Metallteile
- Agrartechnologie: Werkzeuge, Maschinen und Innovationen für die moderne Landwirtschaft
- Wie startup-getriebene Technologie Innovation und Wachstum antreibt
- Die 7 Kernarten der Technologie im Überblick
- Planetengetriebe verstehen: Kompakte, hochdrehmoment-Lösungen
- Gleichstrom-Wasserpumpen (Direct Water Pumps): Komplettanleitung für Haus & Industrie
- Direktangetriebene Hydraulikpumpen: Hauptmerkmale und Anwendungen
- Direkte Benzineinspritzung (GDI): Funktion, Vorteile, Nachteile & Probleme