



Endloses Walzen von Stäben und Drähten: Spitzentechnologie für überlegene Langprodukte
Endloses Walzen von Stäben und Drähten
Die Endloswalztechnologie ist das fortschrittlichste Prozessverfahren für das Walzen von Stäben und Drähten (auch als Langprodukte bekannt) aus Blöcken. Sie besteht aus einer Schweißanordnung, die Blöcke endlos miteinander verbindet, um eine kontinuierliche Materialzufuhr zum Walzwerkzug zu gewährleisten. Dies wird durch das Schweißen der Blöcke ermöglicht, die von einem Aufheizofen auf der stromaufwärtigen Seite der Gerüste des Walzwerkzugs kommen. Tatsächlich ist das Verbinden des Hinterendes des gewalzten Blocks mit dem Vorderende des zu walzenden Blocks einer der Schlüsselaspekte der Endloswalztechnologie.
Obwohl das Endloswalzen seit den späten 1990er Jahren im kommerziellen Betrieb ist, dauerte es lange, ein bestimmtes Maß an technischer Reife zu erreichen. Die Hauptgründe dafür sind: (i) Schwierigkeit bei der Entwicklung der Schweißtechnologie für heiße Blöcke mit großem Querschnittsbereich in kurzer Zeit, (ii) Erreichen der hohen Verbindungsqualität, die zur Verbesserung der Ausbeute nötig ist, (iii) Schwierigkeit bei der Entwicklung der Technologie für das vollständige und glatte Entgraten der geschweißten Verbindung in kurzer Zeit, um Oberflächenfehler und Verformung der Blöcke zu vermeiden, und (iv) den Qualitätsunterschied zwischen der geschweißten Verbindung und dem Rest des Blocks innerhalb akzeptabler Grenzen zu halten, da dies das Produktspektrum des Walzwerks begrenzt, da die Verbindung während des Walzprozesses auf große Länge ausgewalzt wird und die Gleichmäßigkeit der chemischen Zusammensetzung und die mechanische Stabilität des fertigen Walzprodukts verringert.
Endloswalz-Konzept
Das Endloswalz-Prozesskonzept hat zu einer Änderung der gesamten Walzmethode geführt, die zuvor auf dem Prinzip beruhte, einzelne Blöcke zu berücksichtigen, was zu einem Zyklus aus Vorne-Eintritt, Walzen, Hinten-Austritt und Blocklücken führte. Dieser Zyklus bestimmte das Design bestehender Geräte und Steuerungssysteme in heutigen Stab- und Drahtwalzwerken.
Der Oberflächenzunder auf dem Block aus dem Aufheizofen wird durch Hochdruckwasserstrahl entfernt, wenn er durch den Entzunderungskasten passiert. Danach muss das Vorderende des Blocks mit dem Hinterende des Blocks verschweißt werden, der in die Vorwalzgruppe der Gerüste des Walzwerks eingetreten ist. Der Schweißprozess muss abgeschlossen sein, während der Block im Walzwerk vorwärts bewegt. Die Schweißmaschine ist entweder auf einem fahrbaren Wagen befestigt, der von zwei bürstenlosen Motoren angetrieben wird, oder hat Klemmwalzensätze auf beiden Seiten oder beides. Die Geschwindigkeit der beiden Blöcke muss angeglichen werden. Dann klemmen die Spannbacken der Schweißmaschine, die durch Hydraulikdruck angetrieben werden, die beiden Enden. Dies stellt sicher, dass die Stirnflächen der beiden zu verschweißenden Blöcke zentriert sind. Der erste Schritt im gesamten Schweißprozess ist das Aufschmelzen der Stirnfläche, und dann das Upsetting (Aufpressen) der Blöcke. In diesem Prozess werden die beiden Blöcke verschweißt. Dieses Schweißverfahren stellt sicher, dass die physikalische Struktur der Schweißnaht der der Ausgangsblöcke entspricht, sodass die Qualität der Schweißnaht erhalten bleibt.
Die Charakteristik der Endloswalztechnologie erfordert, dass das Antriebssystem bestimmte spezielle Anforderungen erfüllt. Die erste Anforderung dient der Sicherstellung der Sicherheit der Schweißmaschineneinrichtung und der Genauigkeit des Schweißprozesses. Dafür muss die Geschwindigkeit des Blocks am Vorderende der Schweißmaschine gleich der linearen Walzgeschwindigkeit im ersten Gerüst des Walzens sein. Die zweite Anforderung ist, sicherzustellen, dass die Geschwindigkeit des Blocks, die niedriger ist, um den Entzunderungseffekt beim Passieren des Entzunderungskastens zu gewährleisten, nach der Entzunderung erhöht wird, damit sie die Geschwindigkeit des bereits im Walzwerk befindlichen Blocks einholt. Deshalb muss das Antriebssystem des Rollentisches vom Aufheizofen bis zur Vorwalzgruppe der Gerüste des Walzwerks ein mehrstufiges Geschwindigkeitsantriebssystem sein. Die dritte Anforderung ergibt sich aus dem Einfluss zufälliger Bedingungen während des Walzprozesses. Aufgrund dieser zufälligen Bedingungen ist der Ort, an dem der zu walzende Block den bereits walzenden Block einholt, jedes Mal anders. Daher muss das Antriebssystem, das für das Einholen verantwortlich ist, einem Positionsservosystem entsprechen. Die Geschwindigkeitskurve des zu verbindenden Blocks für das Endloswalzen ist in Abb. 1 dargestellt.
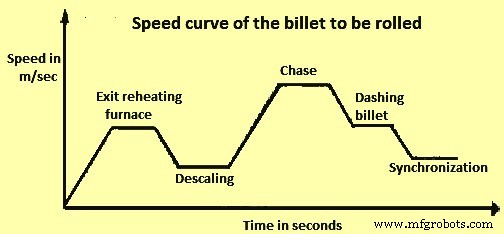
Abb. 1 Geschwindigkeitskurve des zu walzenden Blocks
Schweißprozess
Der Schweißprozess muss abgeschlossen sein, während der Block vorwärts bewegt wird. Er wird erreicht, indem ein kontrollierter Lichtbogen zwischen den beiden Blockenden hergestellt wird, um das Stahlmaterial auf beiden Seiten in ausreichendem Volumen aufzuschmelzen, um anschließend durch eine hydraulische Upsetting-Vorrichtung zusammengepresst (upset) und verbunden zu werden. Ein Teil des Stahlmaterials wird tatsächlich an den beiden Blockenden "ausgebreitet" (Gratsch). Nach Abschluss des Schweißens wird der an der geschweißten Verbindungsstelle erzeugte Grat durch eine Entgratmaschine entfernt und während des Walzens verfolgt. Die Gesamtmenge dieses entfernten Gratmaterials wird als Verlust in der Walzwerkausbeute verbucht (0,2 % bis 0,3 % im Gewicht eines 12 m langen Blocks) und hängt direkt von der Blockgröße ab. Die gesamte Reihe der oben genannten Operationen ist automatisiert, und das Endloswalzen wird ohne Erhöhung der Arbeitslast der Walzwerkbediener erreicht.
Auch um das Schweißen innerhalb des begrenzten Raums zwischen Aufheizofen und Vorwalzwerk abzuschließen, wird normalerweise ein Upsetting-Schweißverfahren (Flash-Butt Welding) eingesetzt, und das Schweißen erfolgt in der verfügbaren kurzen Zeit. Die Schweißmaschine ist zwischen Aufheizofen und Vorwalzwerk installiert, und Klemmwalzen sind vor und nach der Schweißmaschine installiert. Beim konventionellen Walzen wird ein konstanter Abstand zwischen den Blöcken durch Anpassung des Blockentnahmezeitpunkts in der Sequenzsteuerung des Aufheizofens und/oder durch Anpassung der Übertragungsgeschwindigkeit der Klemmwalzen vor und nach der Schweißmaschine in der Sequenzsteuerung des Vorwalzwerks bereitgestellt. Andererseits wird beim Schweißen der Blöcke beim Endloswalzen die Blockübertragungsgeschwindigkeit von den vorderen und hinteren Klemmwalzen gesteuert. Dann wird danach die Geschwindigkeit der Schweißmaschine mit der Übertragungsgeschwindigkeit des Blocks synchronisiert, und Schweißen und Upsetting werden an den Blockenden angewendet.
Die Schweißverbindungsmethode des Endloswalzens ist das Upsetting-Schweißen (Flash-Butt Welding). Während des Verbindens der Blöcke tritt eine große Menge an Funken und Spritzern auf. Diese Funken und Spritzer erfolgen in alle Richtungen einschließlich oben und beide Seiten der Verbindung sowie von der Unterseite des geschweißten Bereichs. Es besteht die Sorge, dass das Spritzen Geräte- und/oder Qualitätsprobleme an den im angrenzenden Strang gewalzten Stäben und Drähten verursacht. Dies ist eine der Hauptforderungen des Endloswalzprozesses, und eine effektive Eindämmung der beim Vorheizen und der anschließenden Flash-Phase im Schweißbetrieb der Blöcke entstehenden Funken und Spritzmaterialien ist nötig. Dieses Material, wann immer es unkontrolliert um den Schweißbereich verteilt wird, haftet über den Schweißeinheitkomponenten und dem verschwindenden Rollensystem einschließlich Sensoren und Encodern auf potenziell schädliche Weise. Zur Minimierung des Spritzeffekts so weit wie möglich wurden von verschiedenen Lieferanten der Ausrüstung für das Endloswalzen von Stäben und Drähten verschiedene Methoden entwickelt. Das Schweißverfahren der Blöcke und der Entgratvorgang sind in Abb. 2 dargestellt.
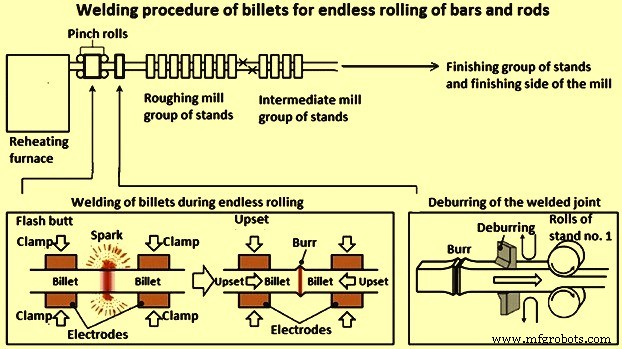
Abb. 2 Schweißverfahren der Blöcke und der Entgratvorgang
Unter idealen Umständen müssten alle Materialien den gleichen Heiz- und Walzzyklus haben. Mit endlosem Blockschweißen in einem neuen Werk ist es möglich, ein Layout zu entwerfen, das dieser Bedingung nahe kommt. In bestehenden Werken kann die Zeit zwischen Verlassen des Aufheizofens und Ankunft am ersten Walzgerüst jedoch erheblich zwischen Vorder- und Hinterende des Blocks unterschiedlich sein. Auch während des Walzprozesses wird eine kleine Länge des Blocks durch die beim Verbinden zweier Blöcke eingebrachte Energie temperaturerhöht, während auf beiden Seiten niedrigere Temperaturen an den Oberflächenbereichen herrschen, wo die wassergekühlten Klemmen der Schweißmaschine mit dem Material in Kontakt waren.
Zwei Faktoren, die den endlosen kontinuierlichen Walzprozess hauptsächlich beeinflussen, sind: (i) Walzenverschleiß und (ii) Temperaturdifferenz. Zur Kompensation des Walzenverschleißes ist es notwendig, kleine Walzspaltänderungen vorzunehmen, die die Änderung der Materialspreizung, die Anforderung, Spannung zwischen verbundenen Gerüsten aufrechtzuerhalten, und die Möglichkeit der Überlastung eines einzelnen Gerüsts berücksichtigen. Konsistente Temperatur muss durch statistische Druckkontrolle erreicht werden, um zyklische Temperaturschwankungen zu minimieren.
Es ist notwendig, den endlosen Betrieb so stabil wie möglich zu machen, um dem Endwalzwerk konsistente Bedingungen zu bieten, die zu verbesserten Toleranzen, metallurgischer Qualität und Walzwerksbetrieb führen. In der Praxis sind einige der Effekte, die kompensiert werden müssen: (i) Eintrittszeitzyklus liefert möglicherweise nicht gleiche Blocktemperaturen von Kopf bis Ende, (ii) der Verbindungsprozess erzeugt Temperaturdifferenziale, und (iii) Entgraten der geschweißten Verbindung erzeugt kleine Querschnittsflächendifferenziale. Weiterhin, da das fertige Coilgewicht (falls das gewalzte Produkt gewickelt wird) nicht mehr an das Blockgewicht gebunden ist, muss die Verfolgung sowohl zur Qualitätsidentifikation als auch zur Einhaltung genauer Coilgewichte ausgelegt sein.
Der Schweißprozess muss abgeschlossen sein, während der Block vorwärts bewegt wird. Dies erfordert, dass das Endloswalz-Steuerungssystem aus Antriebssteuerung, Schleifensteuerung und Sequenzsteuerung besteht.
Automatisierung des Schweißprozesses
Ein effektives Automatisierungssystem ist eine Schlüsselkomponente für die Steuerung des Schweißprozesses, da es die Erreichung des erforderlichen Qualitäts- und Prozessstabilitätsniveaus sicherstellt. Ein erfolgreicher und gut ausgeführter Schweißverbund muss einige der primären Charakteristika aufweisen wie: (i) Robustheit und mechanische Stabilität des Schweißverbunds während des Walzprozesses, der keine Oberflächenfehler am gewalzten Produkt erzeugt, (ii) zufriedenstellende und konsistente Entkohlungswerte (im Schweißbereich), die innerhalb akzeptabler Variationsgrenzen von 4 % bis 8 % Maximum für alle niedrigen und mittleren Kohlenstoffsorten (Sorten mit Kohlenstoffgehalt bis 0,4 %) liegen, und (iii) absolute Abweichung in den Werten von Streckgrenze und Zugfestigkeit, die +/- 8 % des Normalwerts des Stabs nicht überschreitet.
Diese oben genannten Anforderungen werden möglicherweise nicht erfüllt, wenn es eine schlechte Homogenität im Schmelzmaterial gibt und wenn Hohlräume und Gasblasen im Schweißbereich vorhanden sind. Diese Defekte werden entweder durch Instabilität des Lichtbogens oder durch unzufriedenstellende Ausführung der Upsetting-Phase verursacht, spezifischer in Bezug auf angewendeten Druck und Erreichen des benötigten geometrischen "Quetschens" zwischen den beiden Blockenden. Daher wird ein dediziertes Automatisierungssystem benötigt, das eine strenge und punktgenaue Echtzeitüberwachung verschiedener Parameter vornimmt wie: (i) Temperatur der den Ofen verlassenden Blöcke, (ii) Temperatur der Verbindungsflächen basierend auf Blockschmelzeigenschaften, (iii) Position der Klemmen, die Spannung zwischen den Klemmen und der durch die Klemmen fließende Strom, (iv) Abbrennrate der Verbindungsflächen, (v) abgebrannte Länge während des Flashens, (vi) Schmelztiefe und Flashzeit, und (vii) Druck und "gequetschte" Tiefe während der Upsetting-Phase.
Vorteile des Endloswalzprozesses
Der Endloswalzprozess hat mehrere Vorteile wie unten angegeben.
- Es entfällt die Zwischenblocklückenzeit. Dies resultiert in einer Erhöhung der Produktionskapazität des Walzwerks im Bereich von 8 % bis 12 % Maximum, sofern eine eingebaute Kapazität im Aufheizofen verfügbar ist, da keine Änderungen der Betriebsparameter des Walzwerks erfolgen. Falls keine eingebaute Kapazität im Aufheizofen verfügbar ist, kann die Walzwerksausbeute mit niedrigerer Walzgeschwindigkeit erreicht werden. Dies resultiert in Einsparungen beim spezifischen Energieverbrauch sowie Reduzierung des Verschleißes der wechselnden Betriebsteile.
- Es entfallen Kopf- und Endabschnittsschnitte, was zu einer Ausbeuteerhöhung im Bereich von 0,7 % bis 0,9 % führt, abhängig vom spezifischen Walzpassdesign und dem Layout der Scherenschneiden.
- Der Betrieb des Walzwerks hat ein höheres Stabilitätsniveau, da es Konsistenz der Einrichtung durch das Walzen eines einzelnen endlosen Blocks gibt.
- Das Risiko der Knüppelbildung (Cobbles) im Walzwerk wird stark reduziert.
- Es gibt praktisch keine Erzeugung von Kurzstäben auf dem Kühlbett wegen des Walzens eines endlosen Blocks. Dies resultiert in einer Ausbeuteerhöhung, die bis zu 1 % betragen kann, abhängig vom spezifischen Walzpassdesign, Produktgröße und Automatisierungsgrad im Walzwerk.
- Die Lebensdauer der wechselnden Teile erhöht sich wegen drastischer Reduzierung der Anzahl der Kopfbisse in den Walzgerüsten und Führungen mit konsequenter Verringerung mechanischer Schläge und verbesserter Temperaturstabilität während des Walzbetriebs.
Herstellungsprozess
- TMT-Bewehrungsstäbe – Vergütet für höchste Festigkeit und Haltbarkeit
- Dünnbrammen-Gießen und -Walzen: Effizienzsteigerung in der Flachstahlproduktion
- Walzwerke verstehen: Typen, Prozesse & Anwendungen
- Professionelle Kran-Stromschienen & Systeme für zuverlässige Stromversorgung
- AMPCO® 8 Extrudierte & gezogene Stäbe – Hochfeste Aluminiumbronze für überlegene Leistung
- AMPCO® 21: Hochleistungs-Strangpress- & Ziehrundstäbe für extreme Beanspruchung
- AMPCO® 18: Premium Stranggepresste & Gezogene Rund- & Rechteckstäbe
- Walzwerke erklärt: Typen und häufige Metallfehler
- Warm- vs. Kaltwalzen: Metallumformprozesse verstehen
- Walzen verstehen: Wie Walzwerkprozesse Metall formen