



Anguss-Systeme im Guss verstehen: Typen, Design und Best Practices
Im Sandguss ist das Metallgießsystem (Anguss-System) entscheidend, da sein Layout die Gussqualität bestimmt und Metallverlust im Anguss minimiert. In diesem Artikel gibt VIC einen detaillierten Einblick in das Anguss-System beim Gießen.
Was ist das Anguss-System im Guss?
In der Metallgießerei ist das Anguss-System ein Metallgießsystem, das die Schmelze in die Formhöhle leitet. Metall fließt vom Gießbecken durch den Angusskanal (Sprue), über den Verteilerkanal (Runner) und die Eingusskanäle (Ingates) in die Formhöhle.
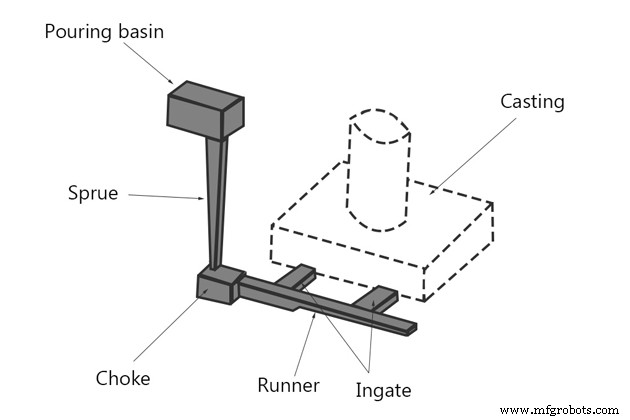
Die Auslegung eines Anguss-Systems erfordert sorgfältige Abstimmung auf Technologie, Material und Gussteil.
Das System bestimmt die Flussrate des Metalls zur Formhöhle.
Zu hohe Flussrate → Korrosionsrisiko; zu niedrige → Schmelze kühlt vor vollständiger Füllung ab → direkte Beeinträchtigung der Gussqualität.
Form und Größe des Anguss-Systems werden beim Formenbau festgelegt. Fehlauslegung verursacht schwere Gussfehler.
Funktionen des Anguss-Systems im Sandguss
Das Anguss-System verfolgt 4 Hauptziele:
- Formhöhle in kürzester Zeit mit ausreichend Metall füllen, ohne Metalltemperatur erhöhen zu müssen.
- Metallströmung laminar, minimierte Turbulenzen → Vermeidung von Lufteinschlüssen.
- Angemessener Temperaturbereich: Schwindung erfolgt im Anguss-System, nicht im Gussteil.
- Kombination mit Reinigungssystem für Metallverunreinigungen.
Anforderungen an das Anguss-System-Design
Ein gut ausgelegtes Anguss-System sollte erfüllen:
- Gute Metallflusskontrolle. Kein Aufprall, keine Spritzer, laminare, stetige Strömung.
- Kein Eintrag von Schlacke, Verunreinigungen, Gasen in die Formhöhle.
- Schnelles Füllen der Formhöhle ohne Fließverlust.
- Temperaturkontrolle in der Formhöhle für stabiles Abkühlen.
- Nachspeisung möglich, geringer Metallverlust.
- Einfache Entnahme nach Erstarren.
- Wirtschaftlich, maximale Ausbeute.
Bei fehlerhafter Auslegung können folgende Fehler auftreten:
- Metalloxidation.
- Formkorrosion.
- Schwindung im Gussobjekt.
- Metallpenetration in Formwand.
- Ungleichmäßiges Abkühlen.
Anguss-System-Diagramm
Das Anguss-System im Sandguss umfasst:
1. Gießbecken / Gießbecher (Pouring Basin/Cup)
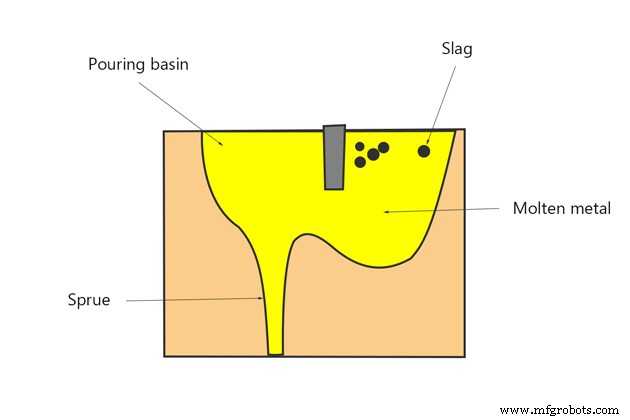
Der Gießbecken ist der trichterförmige Einlauf oben am System, wo Metall aus der Gießkelle in die Form gegossen wird.
Er regelt Flussrate, reduziert Turbulenzen am Angusseingang, scheidet Sedimente und Schlacke vor dem Anguss ab.
2. Angusskanal (Sprue)
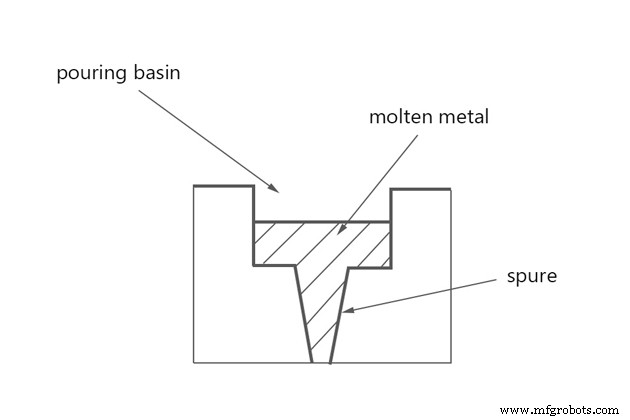
Der Angusskanal ist der vertikale Durchlass vom Gießbecken zum Verteilerkanal und den Eingüssen. Schmelze verliert im vertikalen Anguss Druck, gewinnt durch Schwerkraft an Geschwindigkeit.
Querschnitt: kreisrund, quadratisch, rechteckig (bevorzugt kreisrund). Anguss verjüngt sich nach unten zur Vermeidung von Lufteinsaugung (Aspiration). Großer Querschnitt oben für Metallaufnahme, kleinerer unten zum Verteileranschluss.
Angussfuß ist im rechten Winkel zum Verteiler gebogen – verhindert Freifall der Schmelze, bekannt als Angussbrunnen (Sprue Well).
3. Verteilerkanal / Querkanal (Cross Gate / Runner)
Der Verteilerkanal verbindet Angussbrunnen mit den Eingüssen. Schmelze fließt vom Anguss in den Verteiler und füllt die Formhöhle. Der Verteiler bremst die hohe Freifallgeschwindigkeit der Schmelze aus dem Anguss.
Verteiler muss mit Schmelze gefüllt sein, um Schlackeeintrag in die Kavität zu verhindern und gleichmäßigen Fluss zu gewährleisten.
4. Einguss (Ingate / Gate)
Der Einguss ist das Ende des Angussweges und Beginn der Formhöhle. Er leitet die Schmelze vom Verteiler in die Kavität. Je nach Gussteilcharakteristik variiert die Anzahl der Eingüsse.
Zwei Typen: großer und kleiner Einguss. Kleiner Einguss für langsam erstarrende Güsse, großer für schnell erstarrende.
Eingusskanten nicht scharf – sie könnten beim Gießen brechen und Sand in die Schmelze eintragen.
Einguss-Typen im Guss:
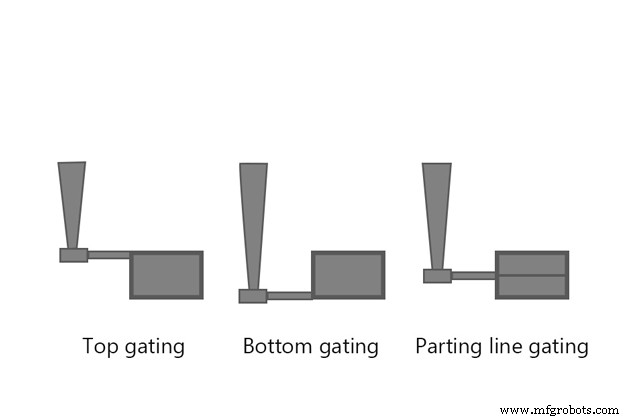
- Top Gate (Oberer Einguss): im Oberkasten (Cope). Nachteile: hohe Turbulenz, schlechte Oberflächenqualität.
- Bottom Gate (Unterer Einguss): im Unterkasten (Drag). Schmelze füllt unteren Kavitätsteil, steigt allmählich an der Formwand. Vorteil: weniger Turbulenz und Sanderosion als Top Gate. Nachteil: Fluss kann durch vorzeitiges Erstarren verstopfen, bevor Form voll. Temperaturverlauf schwer einhaltbar → ungleichmäßige Erstarrung.
- Parting Line Side Gate (Trennzeilen-Einguss): entlang der Trennlinie. Unterer Trennzeilenbereich über oberes Gießen, oberer über unteres Gießen gefüllt. Behebt Nachteile der beiden oben genannten Typen.
Anguss-System-Typen
Zwei Haupttypen: Druckanguss-System (Pressurized) und Druckloses Anguss-System (Unpressurized). Die Wahl des richtigen Systems mit korrektem Flächenverhältnis definiert Gussqualität.
1. Druckanguss-System (Pressurized Gating System)
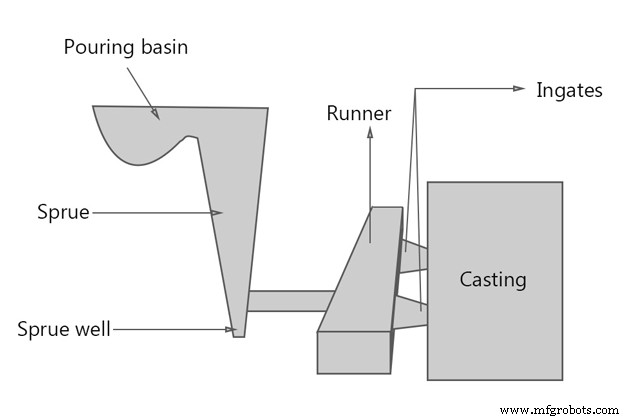
Das Druckanguss-System hat einen Querschnitt, der sich zur Formhöhle hin verringert (kleiner als der engste Anguss-Verteiler-Querschnitt). Der Eingussquerschnitt wird minimiert, um Systemdruck aufzubauen. An den Eingüssen ist die Flussrate fast gleich.
Anguss immer voll mit Metall → Rückdruck reduziert Lufteinsaugung.
Metall fließt konstant hochgeschwindig → stärker turbulente Strömung, leicht Wirbelbildung an Eingüssen → Erosion.
Besonders geeignet für Gusseisen-Formgebung.
2. Druckloses Anguss-System (Unpressurized Gating System)
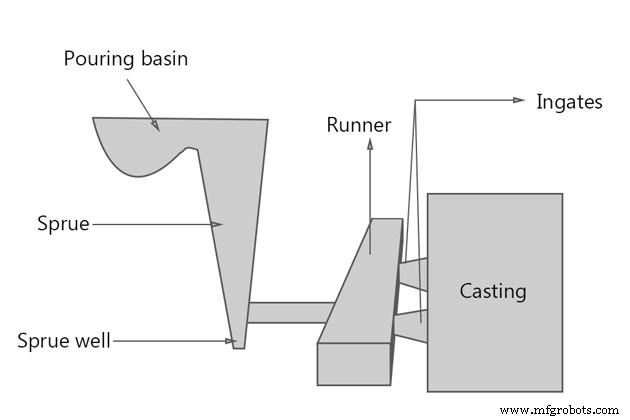
Beim drucklosen System wächst die Gesamteingussfläche zur Formhöhle hin (größer als engster Angussquerschnitt). Flussraten an den Eingüssen sind unterschiedlich.
Anguss-Verhältnis (Gating Ratio)
Anguss-Verhältnis = Querschnittsverhältnis Angusskanal : Gesamtquerschnitt Verteilerkanäle : Gesamtquerschnitt Eingüsse.
Formel: As : Ar : Ag.
Druckanguss-System: meist 1:2:1 oder 1:0,75:0,5. „Gate Control System“, da Eingüsse den Metallfluss steuern.
Druckloses System: meist 1:2:2, 1:3:3, 1:1:3. „Choke Control System“, da Drossel (Choke) den Metallfluss steuert.
Anguss-Verhältnisse für verschiedene Werkstoffe:
| Werkstoff | Anguss-Verhältnis |
|---|---|
| Aluminium | 1:2:1, 1:1.2:2, 1:2:4, 1:3:3, 1:4:4, 1:6:6 |
| Aluminiumbronze | 1:2.88:4.8 |
| Messing | 1:1:1, 1:2:3, 1.6:1.3:1 |
| Kupfer | 2:8:1, 3:9:1 |
| Sphäroguss | 1.15:1.1:1, 1.25:1.13:1, 1.33:2.67:1 |
Hydraulische Prinzipien im Anguss-System
Reynolds-Zahl
Vorhersage des Strömungstyps bei verschiedenen Flüssigkeitsströmen. Strömungsnatur im Anguss-System durch Reynolds-Zahl:
Re = ρuL/µ = uL/vRe: Reynolds-Zahl
ρ: Flüssigkeitsdichte (kg/m³)
u: Fließgeschwindigkeit (m/s)
L: charakteristische lineare Dimension (m)
µ: dynamische Viskosität (Pa·s)
v: kinematische Viskosität (m²/s)
- Re > 2000 → laminare Strömung.
- Re < 2000 → turbulente Strömung.
Bei turbulenter Strömung werden Sandkörner aus Form und Anguss-System in die Kavität geschleudert → Verunreinigung, Lufteinsaugung, Formwandserschöpfung.
Bernoulli-Gleichung
Flüssigmetall strömt nach Bernoulli durch verschiedene Kanäle – Gesamtdruckkopf bleibt an jedem Querschnitt konstant.
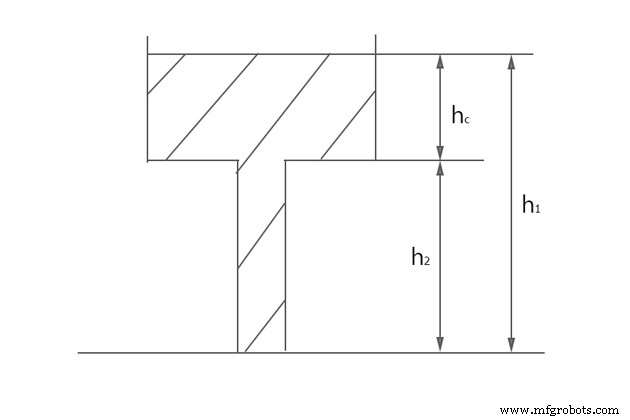
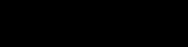
h: geodätischer Druckkopf (m)
p: Druck (Pa)
V: Schmelzegeschwindigkeit (m/s)
w: spezifisches Gewicht (N/m²)
g = 9,81 m/s²
ρ: Flüssigkeitsdichte (kg/m³)
Das Anguss-System muss so ausgelegt sein, dass Schmelze immer voll steht. Alle Querschnittsänderungen und Richtungswechsel sollen scharfe Ecken vermeiden und Radien nutzen.
Anguss-System-Design
Der Designer muss die Design-Anforderungen (oben) einhalten. Hier Formeln für passendes Anguss-System.
Detailierte Berechnungen hier.
1. Gießzeit berechnen
Gießzeit = Zeit, in der Metall die Formhöhle füllt. Längere Gießzeit → höhere Gießtemperatur, Füllung nicht garantiert. Kürzere Gießzeit → chaotischer Fluss → Formerosion, übermäßige Schwindung.
Optimierung der Gießzeit basiert auf:
- Gusswerkstoff
- Gusskomplexität
- Gussgröße
- Wanddicke
Formeln für optimale Gießzeit:
- Grauguss < 450 kg:
t = K(1.41 + T/14.59)√WK = Fließfähigkeit Eisen (Zoll) / 40
K: Fließfähigkeitsfaktor
T: mittlere Wanddicke (mm)
W: Gussgewicht (kg)
- Grauguss > 450 kg:
t = K(1.236 + T/16.65)∛W- Stahlguss:
t = (2.4335 - 0.3953 log W)√W- Sphäroguss:
t = K₁√WK₁ = 2,08 (dünne Wände), 2,67 (10–25 mm), 2,97 (schwere Wandungen)
- Kupferlegierungen:
t = K₂∛W- Dünnwandige, komplexe Güsse ≤ 450 kg:
t = K₃∛W'W': Gussgewicht mit Anguss und Speisern (kg)
| Wanddicke (mm) | K₃ |
|---|---|
| 1,5–2,5 | 1,62 |
| 2,5–3,5 | 1,68 |
| 3,5–8,0 | 1,85 |
| 8,0–15,0 | 2,20 |
- Gussgewicht 450–1000 kg:
t = K₄∛(W'·T)| Wanddicke (mm) | K₄ |
|---|---|
| < 10 | 1,00 |
| 10–20 | 1,35 |
| 20–40 | 1,50 |
| > 40 | 1,70 |
2. Angusskanal (Sprue) designen
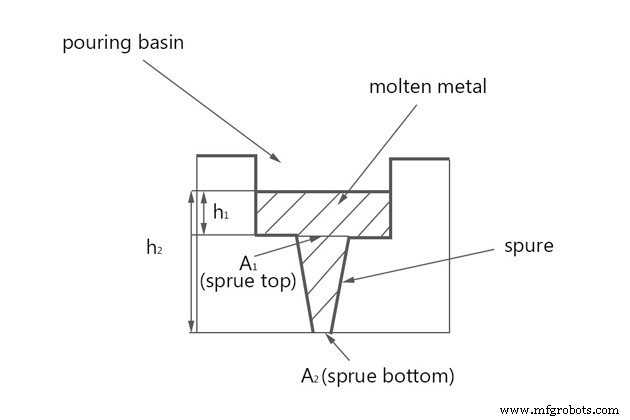
Ideal: großer oberer Querschnitt, parabolisch nach unten verjüngt. Für einfachere Fertigung Kegelzylinder empfohlen. Mindestverjüngung 5 %.
Ausgangsquerschnitt (kreisförmig) basiert auf Drosselquerschnitt und Anguss-Verhältnis – reduziert Störungen und Wärmeverlust.
Anguss-Berechnungsformel:
A₁/A₂ = √h₂/√h₁h₁, h₂: metallostatischer Druckkopf oben/unten am Anguss.
A₁, A₂: jeweilige Querschnittsflächen.
Angussbrunnen-Design: Zylinder mit doppeltem Auslassdurchmesser des Anguss und doppelter Tiefe des Verteilers. Radius zwischen Brunnen und Verteiler leitet Metall senkrecht glatt.
3. Drossel (Choke) designen
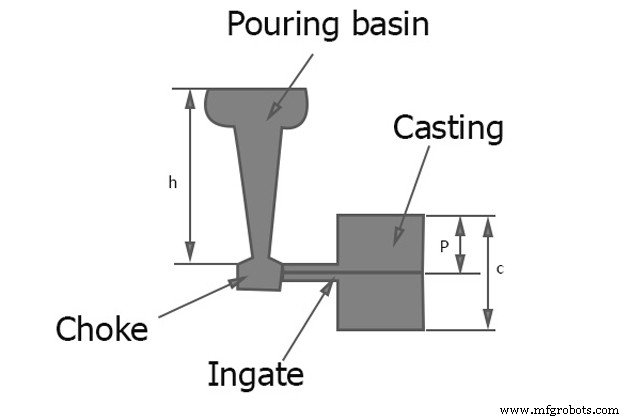
Die Drossel ist ein Steuerquerschnitt im Angussbrunnen zur Kontrolle des Schmelzezuflusses in die Formhöhle, damit die Form in berechneter Gießzeit gefüllt wird.
Die Drosselfläche ist entscheidend: sie lässt Metall bei konstanter, gleichmäßiger Rate passieren. Drossel hat kleinstes Verhältnis im Anguss-System und kleinsten Querschnitt im Steuerbereich.
Drosselflächen-Berechnung:
A = W / (d·t·C·√(2gH))A: Drosselfläche (mm²)
t: Gießzeit (s)
d: Schmelzedichte (kg/mm³) – Al: 2500; Cu, Fe, Ni, Co: 7000
C: Anguss-System-Wirksamkeit (= 0,8)
W: Gussgewicht inkl. Speiser und Angusskanäle (kg)
g = 9,81 m/s²
H: Angusshöhe (mm), berechnet nach Eingusstyp:
- Top Gate: H = h
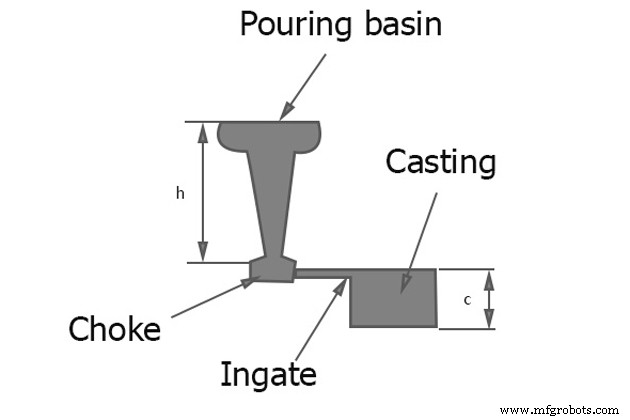
- Bottom Gate: H = h – c/2
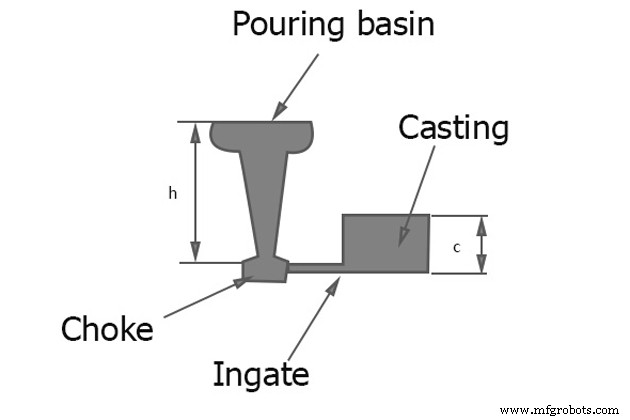
- Parting Line Gate: H = h – P²/2c
4. Verteilerkanal (Runner) designen
Gesamtquerschnitt Verteiler > Angussauslass zur Geschwindigkeitsreduzierung vom Anguss zu den Eingüssen.
Bevorzugtes Verhältnis Angussauslass : Verteilerquerschnitt = 1:2. Größere Verhältnisse → Strömungsablösung, Lufteinsaugung.
Bei mehreren Eingüssen muss Verteilerquerschnitt nach jedem Einguss stufenweise um Eingussquerschnitt verringert werden für gleichmäßigen Fluss.
5. Einguss (Ingate) designen
- Einguss größer als Angussauslass, um Metallgeschwindigkeit unter Grenzwert zu halten.
- Eingussquerschnitt klein für leichtes Fetteln.
- Volumen/Oberflächenverhältnis < Verhältnis des angrenzenden Gussbereichs → Vermeidung lokaler Heißstellen.
- Eingussquerschnitt proportional zur angrenzenden Gussfläche. Größere Fläche → mehr Fluss → größerer Einguss.
6. Speiser (Riser / Feeder / Header) designen
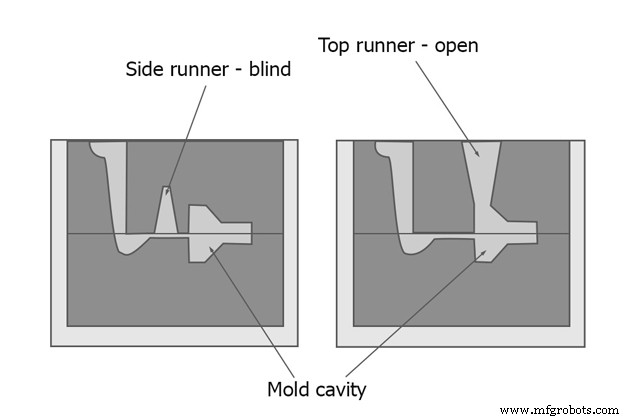
Der Speiser ist eine Schmelzekaverne in der Form, die Metall zur Kompensation der Schwindung beim Abkühlen nachspeist. Er liegt im letzterstarrenden Gussbereich, bleibt am längsten flüssig. Auch Entweichort für Formgase.
Optimales Speiser-Design:
- Speisergröße: Volumen/Oberflächen-Verhältnis des Speisers > des Gusses, um Flüssigzustand zu halten. Andernfalls externes Heizen oder exothermes Material im Speiser.
- Speiserposition: Abstand basierend auf metallurgischer Nachspeisereichweite.
- Speiserform: Zylindrisch empfohlen (Kugel optimal, aber gießtechnisch schwierig). Boden halbrund für maximales Volumen/Oberflächen-Verhältnis.
Wirksamkeitsprüfung des Anguss-Designs
Designvalidierung durch:
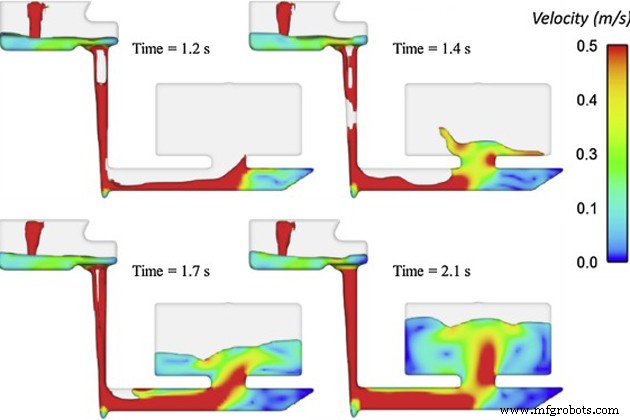
- Wasser in transparenter Form: Füllverlauf per Hochgeschwindigkeits-Röntgenkamera aufzeichnen, Fehler beobachten.
- Hochgeschwindigkeits-Röntgenaufnahme: Füllverlauf per Hochgeschwindigkeits-Röntgenkamera aufzeichnen, Fehler beobachten.
- Offene Form: Teil des Oberkastens an der Kavität ausgeschnitten, Metallfluss per Kamera rückwärts verfolgt.
- Kontaktdrahtsensor: Drähte in verschiedenen Formbereichen, Berührung mit Metallfluss wird multikanal aufgezeichnet.
- Wasser in transparenter Form (mit Öltröpfchen/Farbstoffen): Geschwindigkeiten in verschiedenen Bereichen leichter erfassbar.
VIC ist einer der führenden Aluminium- und Gusseisen-Gießereibetriebe. Wir fokussieren uns auf hochwertige Kettlebell-Fertigung. Bei Fragen oder Kooperationsbedarf: E-Mail an ADMIN@MFGROBOTS.COM
Weiterführend:
Aluminiumguss-Schwindung berechnen
Aluminium-Oberflächenqualität verbessern
Wie Kettlebells im Sandguss entstehen
Referenzen:
- Casting & Welding Engineering by Dr. Ahmed Salad Abou Taleb
- https://en.wikipedia.org/wiki/Reynolds_number
- https://en.wikipedia.org/wiki/Bernoulli%27s_principle
- https://www.ijrerd.com/
Herstellungsprozess
- Virtuelle Maschinen erklärt: Typen, Architektur und wesentliche Vorteile
- Expertenleitfaden zur Konstruktion von Angussystemen für den Metallguss
- 3D-Druck (Additive Fertigung): Verfahren, Materialien & Anwendungen
- Lichtbogenschweißen (Arc Welding) erklärt: Verfahren, Funktion & Vergleich
- Löten erklärt: Verfahren, Lote, Schritt-für-Schritt-Anleitung & Entlöten
- Hartlöten erklärt: Metallteile sicher & effektiv verbinden
- Schmieden erklärt: Prozess, Arten & Materialien
- Luft- und Dampfhämmer erklärt: Typen, Aufbau und Funktionsweise
- Blech einfach erklärt: Definition, Arten und gängige Anwendungen
- Metal Casting Explained: Definition, Types & Process