



5 Arten von Sandgussfehlern & Präventionsstrategien
Hier stellen wir 5 Hauptarten von Sandgussfehlern vor, die in der Metallbearbeitung häufig auftreten. Sie erfahren die Ursachen jedes Fehlers sowie Gegenmaßnahmen zur Qualitätsverbesserung.
Sandguss ist das verbreitete Gussverfahren in Metallgießereien: Formhöhle im Sandkasten formen, Metallschmelze eingießen, Sandkasten brechen, Guss entnehmen.
Dieses traditionelle, beliebte Verfahren bietet Vorteile: große Stückgewichte, hohe Detailgenauigkeit, niedrige Formkosten.
Wie andere Gussverfahren (kein Verfahren ist perfekt, auch innovative nicht) weist Sandguss Unvollkommenheiten auf.
Der mehrstufige komplexe Prozess wirft Fragen zu verschiedenen Fehlertypen auf, die die Produktqualität mindern.
Metallgussfehler sind Abweichungen vom Anforderungsprofil – sie müssen repariert, beseitigt oder führen zur Ausschussware. Manche Sandgussfehler sind klein (akzeptable Toleranz), manche leicht reparierbar/zerspanbar. Schwere Fehler erzwingen Ausschuss und Neuguss.
Der Schlüssel zur Fehlervermeidung und -minimierung sowie zur Festlegung von Erwartungen und Toleranzen liegt in der Kenntnis der Fehlerursachen und Lösungen.
Diesen Bedarf aufgreifend listen wir hier 5 Hauptgruppen der häufigsten Sandgussfehler in der Metallbearbeitung auf und klären Ursachen sowie empfohlene Gegenmaßnahmen zur Qualitätssteigerung und Lieferung bester Gussteile an Ihre Kunden.
Schwindungsfehler (Shrinkage Defects)
Metalllegierungen schwinden beim Erstarren in der Formhöhle. Ein normales Phänomen, da Schmelze weniger dicht ist als festes Material.
In der Gießerei erfordert Schwindung sorgfältige Berechnung in Modell- und Formdesign.
Schwindungsfehler zählen zu den schwerwiegendsten Sandgussfehlern, die die Gussqualität mindern. Sie entstehen durch ungleichmäßiges Schwinden und bilden Schwindhöhlen im Gussteil. Zwei Typen: offene und geschlossene Schwindfehler.
Offene Schwindfehler sind an der Gussoberfläche sichtbar, geschlossene (Schwindporosität) im Inneren.
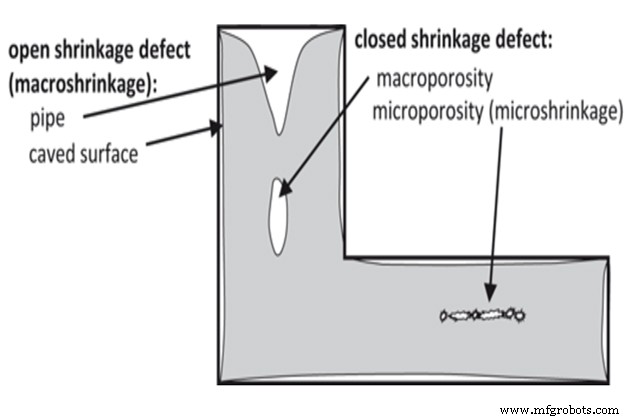
Offene Schwindfehler
Entstehen bei ungleichmäßigem Schwinden, das Luft in die Form zieht. Zwei Formen: Schwindröhre (Pipe) und eingestürzte Oberfläche (Caved Surface) an der Gussoberfläche – mit bloßem Auge erkennbar.
Offene Schwindfehler mindern Oberflächenästhetik, verursachen Risse, schwächen Festigkeit.
Geschlossene Schwindfehler
Geschlossene Schwindfehler (Schwindporosität) sind Hohlräume im Gussteil, dort wo Schmelzbereiche heißer waren als umgebendes Material. Erscheinen als Mikro- oder Makroporosität, schwächen den Guss und verschlechtern Korrosionsbeständigkeit.
Makro-Schwindporosität: große Hohlräume mit rauer, schwammiger Oberfläche. Mikro-Schwindporosität: zackige Markierungen/Linien. Makroskopisch sichtbar, mikroskopisch nur unter Mikroskop.
Ursachen von Schwindungsfehlern im Sandguss
Hauptursache: ungleichmäßige oder unkontrollierte Erstarung der Schmelze.
Stammt meist von fehlerhaften Gieß- und technischen Abläufen:
- Fehlerhaftes Anguss- und Speiser-System (Feeder)
- Zu hohe Gießtemperatur
- Formwandverschiebung durch hohen Metall-Druck
- Falsch platzierte Kühlkörper (Chills)
- Plötzliche Wanddickenänderungen
Behandlung von Schwindungsfehlern
Schwindung ist unvermeidbar, aber durch geometrische und prozessuale Anpassungen reduzierbar.
Eingriffsmöglichkeiten zur Qualitätssteigerung:
- Anguss-System richtig dimensionieren für kontinuierlichen Metallfluss
Anguss-Design muss sicherstellen: (1) Metallflussrate kontrollieren – kein Aufprall, keine Verwirbelung, kein Spritzer, laminar, konstant; (2) Formhöhle schnell füllen ohne Fließverlust; (3) Temperatur in der Höhle kontrollieren für stabiles Abkühlen.
- Speiser-System (Riser) richtig dimensionieren zur Kompensation der Erstarrungsschwindung und Minimierung von Schwindhöhlen
Der Speiser ist ein Schmelze-Reservoir, das der Formhöhle Metall zuführt, um Schwindung während der Erstarrung auszugleichen.
Zwei Kriterien für Speiser-Design:
(1) Ausreichendes Schmelzevolumen für Schwindungsausgleich.
(2) Position im letzterstarrenden Gussbereich, später erstarrend als Guss, längste Flüssigphase.
Speiservolumen-Formel:
Vf ≈ α·Vc
Wobei:
Vf = Speiservolumen
α = Schwindungsfaktor
Vc = Hohlraumvolumen
- Gesamtvolumendefizit begrenzen durch Reduzierung der Gießtemperatur
- Interne Kühlkörper, Kühlrippen, Kühlspiralen zur Erhöhung lokaler Wärmeableitung
Kühlkörper, Rippen, Spiralen beschleunigen Erstarung in kritischen Formbereichen (z. B. Dicke, schwere Abschnitte).
Gasporosität (Gas Porosity)
Gasporosität ist ein weiterer häufiger Sandgussfehler. Es sind Blasen im Guss nach dem Abkühlen. Drei Blasenarten: Nadelporen (Pinholes), Lunker (Blowholes), offene Löcher (Open Holes).
Ursache: Gelöste Gase (Stickstoff, Sauerstoff, Wasserstoff) in der Schmelze, nicht im festen Metall. Beim Abkühlen bilden sie Blasen, die Festigkeit, Duktilität, Ästhetik mindern.
Porosität/Poren an Oberfläche oder im Inneren. Porengröße: 0,01–0,05 mm bei wenigen kg Gussgewicht; bei größeren Güssen bis 0,04 mm Durchmesser.
Nadelporen (Pinholes)
Nadelporen (Porositäten) sind winzige Blasen, meist an der oberen Gussoberfläche gesammelt. Ca. 2 mm groß, mit bloßem Auge ohne Prüftechnik erkennbar.
Lunker (Blowholes)
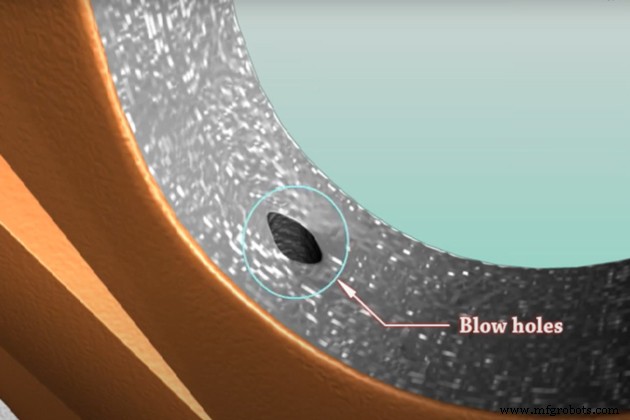
Lunker (Blows) sind größere Hohlräume als Nadelporen, meist im Gussinneren. Mit bloßem Auge unsichtbar.
Zur Innenqualitätsprüfung: Röntgen, Ultraschall, Magnetik, Harmonikanalyse. Lunker werden auch beim Zerspanen entdeckt.
Offene Löcher (Open Holes)
Ähnlich große Hohlräume wie Lunker, aber an der Gussoberfläche – mit bloßem Auge sichtbar.
Ursachen von Gasporosität im Sandguss
Gasüberaufnahme 주로 durch zu hohe Feuchtigkeit und schlechte Entlüftung. Konkrete Gründe:
- Zu hohe Feuchtigkeit in der Sandformmischung
- Feuchte Gießwerkzeuge (Gießpfannen)
- Unzureichend entgaster Sand
- Zu hohe Schmelztemperatur
- Kühlkörper mit Rost und Feuchtigkeit
- Kerne nicht ausreichend getrocknet/gebacken
- Unzureichende Entlüftung in der Sandform
- Sandform zu stark verdichtet
- Metallturbulenzen beim Gießen
Behandlung von Gasporosität
Richtige Gießereipraxis minimiert Gasporosität und sichert Qualität. Folgende Maßnahmen reduzieren Gaseinschlüsse und Hohlraumbildung:
- Ausreichenden Feuchtegehalt in der Sandform kontrollieren, trockenen und gasdurchlässigen Formsand sicherstellen
Zu feiner Sand schwächt Gasdurchlässigkeit. Groberer Sand für bessere Permeabilität empfohlen.
Nicht übermäßig verdichten – senkt Permeabilität. Mehr Entlüftungsbohrungen (Entlüftungsstäbe) für bessere Durchlässigkeit. Form muss standardgerecht getrocknet werden.
- Formen und Kerne standardgetrocknet und gelagert
- Ausreichende Entlüftung für Formen und Kerne zur Gasableitung sicherstellen
- Rostfreie, saubere Kühlkörper und trockene Werkzeuge verwenden
- Richtige Schmelz- und Gießprozesse anwenden
Zur Minimierung: Schmelzen im Vakuum unter niedriglöslichen Gasen oder unter Flussmittel (Schutz vor Luftkontakt). Niedrigere Gießtemperatur → höhere Erstarungsrate, weniger Gasaufnahme.
Turbulenzen beim Gießen führen Gase ein → richtiges Anguss-System-Design verhindert Turbulenzen.
Gießfehler (Pouring Metal Defects)
Gießfehler entstehen durch unsachgemäßen Schmelzeeinguss in die Formhöhle.
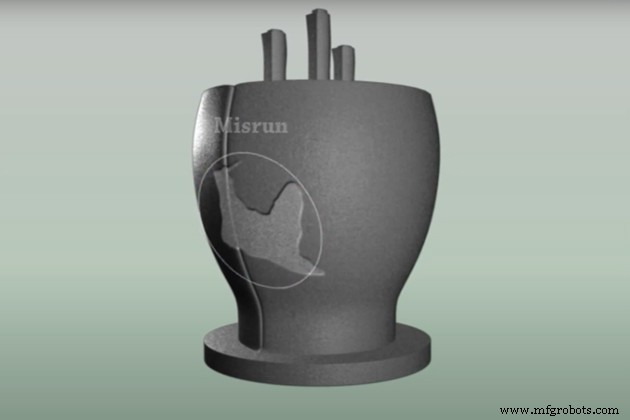
Kategorien: Kaltfließfehler (Cold Shut), Fehlguss (Misruns), Schlackeneinschlüsse (Slag Inclusion).
Kaltfließfehler (Cold Shut)
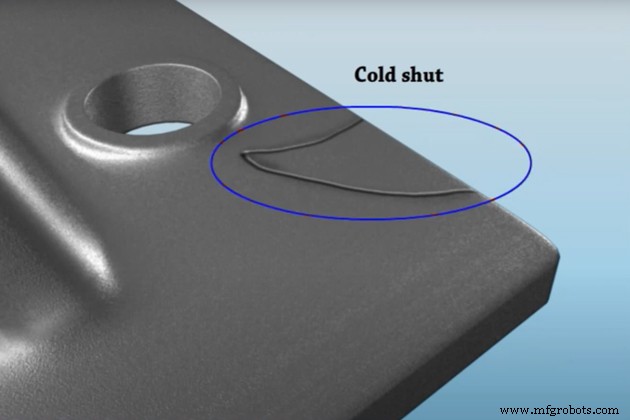
Kaltfließfehler sind Linien/Risse im mittleren Gussoberflächenbereich mit rauer Kante → Schwachstelle. Sichtbar, Gussteile bei Vorhandensein oft Ausschuss.
Diese Fehler schwächen Festigkeit, können zum Bruch führen.
Entstehen, wenn Schmelze aus zwei Angussstellen in die Formhöhle fließt, aber die beiden Ströme nicht richtig verschmelzen.
Ursachen von Cold Shut
Cold Shut resultiert aus:
- Mangelnde Fließfähigkeit der Schmelze
- Fehlerhaftes Anguss-System-Design
Behandlung von Cold Shut
Hauptursache: mangelnde Schmelzfließfähigkeit. Lösungen zur Fließfähigkeitssteigerung:
- Anguss-System korrekt dimensionieren
- Vorzeitiges Erstarren verhindern durch Erhöhung der Gießtemperatur
- Groberen Sand für bessere Formpermeabilität einsetzen
Fehlguss (Misruns)
Fehlguss: Formhöhle nicht vollständig mit Schmelze gefüllt → unbelegte Bereiche, fehlende Teile.
Ursache: Schmelze erstarrt vor vollständiger Formfüllung.
Ursachen von Misruns
Ähnlich wie Cold Shut: mangelnde Schmelzfließfähigkeit.
Behandlung von Misruns
Ähnliche Gegenmaßnahmen wie bei Cold Shut – prüfen:
- Anguss-Design
- Sandform-Design
- Gießtemperatur
Schlackeneinschlüsse (Slag Inclusion)
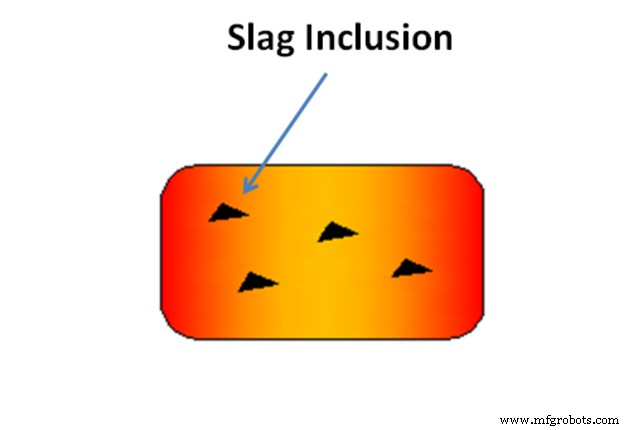
Schlackeneinschlüsse: dunkelgraue Cluster oder Einzeleinschlüsse an Oberfläche oder im Gussinneren.
Meist bei Sandstrahlen und Zerspanung entdeckt.
Ursachen von Schlackeneinschlüssen
- Rohmaterial/Schmelzeinput enthält Verunreinigungen (Oxide, Nitride, Carbide, Sulfide etc.)
- Fehlerhaftes Anguss-Design zieht Schlacken beim Gießen in die Formhöhle
- Materialabtrag aus Schmelzofen, Gießbecher
- Verunreinigungen aus Sandform
- Schlacke nach Raffination nicht entfernt, Legierungsschmelze bei hoher Temperatur übermäßig gerührt → Reoxidation
Behandlung von Schlackeneinschlüssen
Mehrere Wege zur Minimierung. Gegenmaßnahmen:
- Rohmaterial und Schmelzeinput kontrollieren
Empfohlen: Rohmaterial per Spektromax-Zusammensetzungsanalyse prüfen. Schmelzmaterial reinigen, Verunreinigungen entfernen, ordnungsgemäß lagern.
- Schmelzprozess qualifizieren für reine Legierungsschmelze
Oxidvermeidung: Schmelzen im Vakuum, unter Flussmittel, Inertgas. Bei Normalofen: Inputmaterial, Zusätze, Temperatur streng kontrollieren. Alle Schlackenbildungen im Ofen während des Schmelzens entfernen.
- Anguss-System optimieren
Filterschicht, Abschöpfung, Schlackensammler im Anguss-Design zur Minimierung von Schlackeneintrag in die Formhöhle.
- Richtige Gießtechnik
Gießbecher mit Schlackesperre. Langsam, kontinuierlich, gleichmäßig gießen – Schmelzfluss nicht abbrechen. Keine kleine Gießkelle für große Formhöhlen.
Formstofffehler (Mold Material Defects)
Sandguss nutzt natürlich bindenden Formsand → Fehler durch Formmaterial und -design.
Verschiedene Formstofffehler – hier die häufigsten:
Ausbrüche und Auswaschungen (Cuts and Washes)
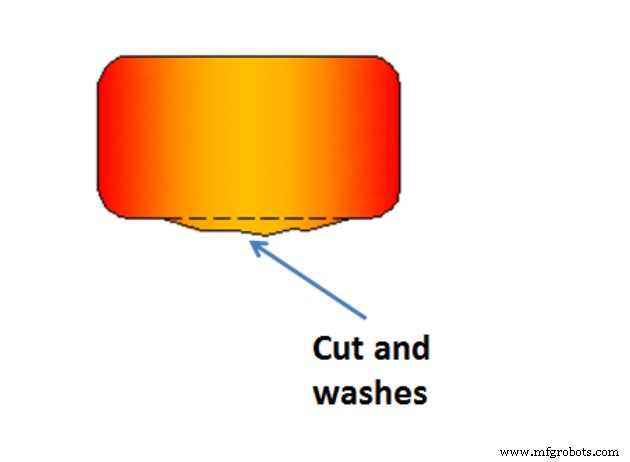
Häufige Sandgussfehler: Schmelze erodiert Sandform → übermäßige Metallanhaftungen. Erscheinen als niedrige Wülste entlang der Gussoberfläche, geneigt zum Ende mit höherem Gießdruck.
Ursachen
- Zu hohe Schmelzegeschwindigkeit beim Gießen
- Fehlerhaftes Anguss-System-Design
- Geringe Festigkeit von Sandform und Kern
- Fehlendes Bindemittel in Anstrich- und Kernständer
Prävention
- Richtiges Anguss-System-Design
- Sandform- und Kernfestigkeit durch Anpassung der Mischung (Korngröße, Ton, Feuchte) und Formtechnik erhöhen
- Bindemittel in Anstrich und Kernständer hinzufügen
Metallpenetration (Metal Penetration)
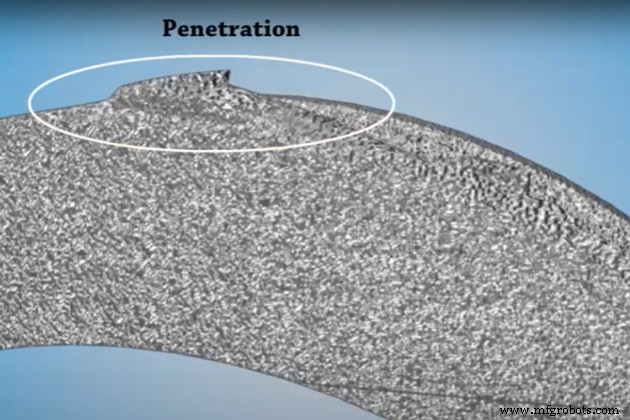
Metall dringt in Sandkornlücken → raue, unebene Gussoberfläche. Sichtbar, mindert Ästhetik.
Ursachen
- Zu grobe Sandkörnung – gröberes Korn verursacht stärkere Penetration als feiner Sand.
- Sandform zu weich verdichtet
- Geringe Festigkeit von Sandform und Kern
- Kein Formanstrich (Mold Wash)
Prävention
- Kleinere Sandkorngröße
- Sandform- und Kernfestigkeit erhöhen
- Ausreichend festes Verdichten der Sandform
- Formanstrich als Schutzschicht gegen Metallpenetration auftragen
Verbackung (Fusion)
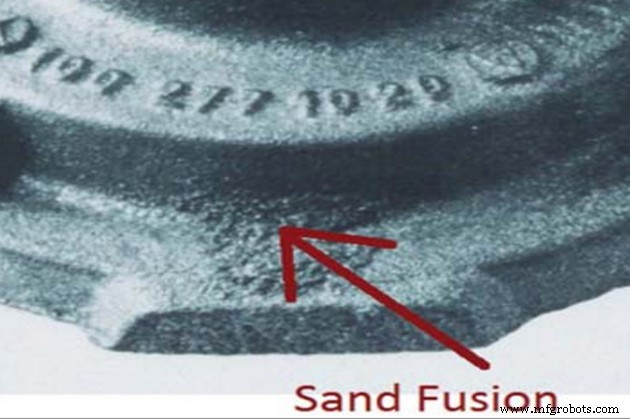
Verbackung: Sandkorn verschmilzt mit Metallstrom → dünne, glasartig-spröde Kruste am Guss.
Ursachen
- Geringe Feuerfestigkeit (Refractoriness) der Sandform
Feuerfestigkeit = Fähigkeit des Formmaterials, Schmelztemperatur zu widerstehen, um Metallverschmelzung zu verhindern.
- Zu hohe Gießtemperatur
- Fehlerhaftes Anguss-System-Design
Prävention
- Richtiges Anguss-System-Design
- Gießtemperatur senken
- Feuerfestigkeit der Sandform durch Quarzsandzugabe erhöhen
Auslaufen (Runout)
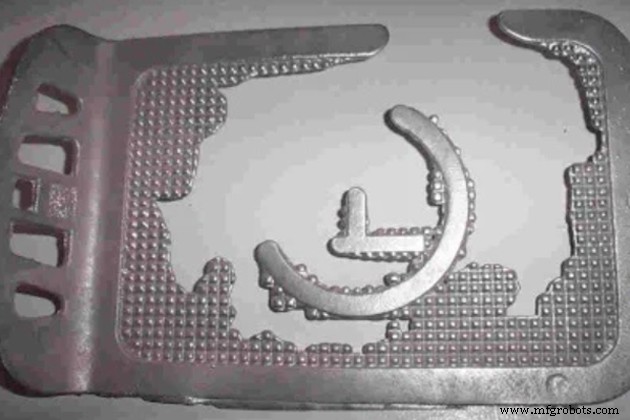
Runout: Schmelze entweicht aus der Form → Formhöhle nicht vollständig gefüllt, unvollständige Teile.
Ursachen
- Ungenaues Formdesign
- Ungeeigneter Formkasten (Flask)
Prävention
- Präzises Sandformdesign. Ungenügende Formen vor Gießen aussortieren
- Hochtemperaturbeständiges Formmaterial gegen Verschleiß
Aufwallungen (Swells)
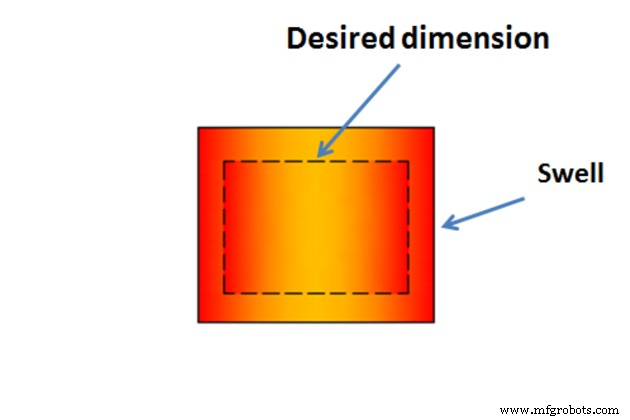
Swells: Gussvolumenvergrößerung gegenüber Soll → Nachbearbeitung, Metallverlust.
Ursachen
- Geringe Sandformfestigkeit
- Schlecht verdichtete Sandform
Prävention
- Fest verdichtete Sandform
- Sandformfestigkeit erhöhen für Metallstromdruck
Metallurgische Fehler (Metallurgical Defects)
Metallurgische Fehler durch Probleme im Gussmetall. Zwei Typen: Heißrisse (Hot Tears) und Heißstellen (Hot Spots).
Heißrisse / Heißrisse (Hot Tears/Cracks)
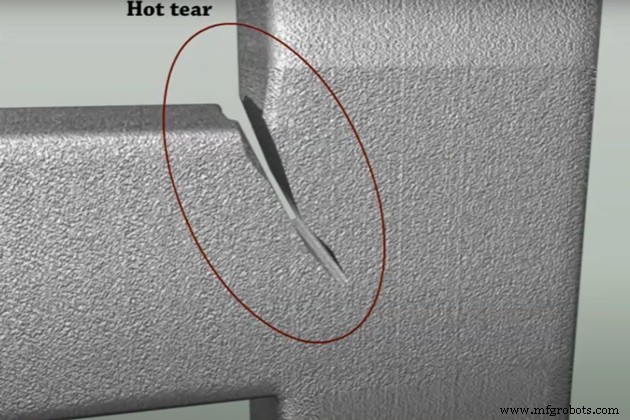
Heißrisse (Hot Cracks): unregelmäßige Risse im Guss. Manche sichtbar, manche nur unter Vergrößerung.
Entstehen, weil Metall im heißen Zustand schwach ist und Restspannungen (Zug) beim Erstarren Probleme verursachen. Fehlende Festigkeit des erstarrten Metalls gegen Restspannungen → Heißrisse.
Ursachen
- Fehlerhaftes Formdesign
- Sandform mangelnde Kollabierbarkeit (Collapsibility)
- Sandform zu fest verdichtet
Prävention
- Richtiges Formdesign zur Erhöhung der Kollabierbarkeit
- Weicher verdichtete Sandform
Heißstellen / Hartstellen (Hot Spots/Hard Spots)
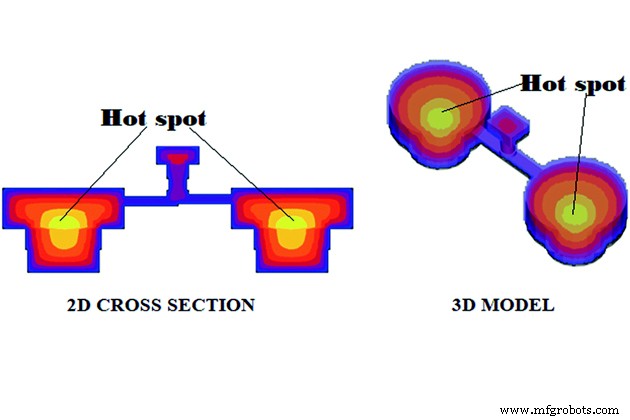
Heißstellen (Hard Spots): Gussbereich kühlt schneller als Umgebung → härtere Zonen.
Ursachen
- Unsachgemäße Abkühlpraxis
Prävention
- Richtige Abkühlpraxis
- Metallzusammensetzung anpassen
Wie unsere Gießerei Sandgussfehler behandelt
Wie eingangs erwähnt: kein Gussverfahren ist 100 % fehlerfrei. Trotz hervorragender Eigenschaften gibt es Fehlerquellen.
Besonders beim beliebten Sandguss: außergewöhnlich durch große Stückgewichte, hohe Detailgenauigkeit, niedrige Formkosten. Doch mögliche Fehler müssen zur Toleranzabschätzung und Kundenerwartung betrachtet werden.
Bei VIC Gießerei diskutieren wir transparent mit Kunden mögliche Fehler im Prozess. Wir minimieren Sandgussfehler maximal und liefern höchste Gussqualität.
Unser Ansatz variiert je Fehlerart. Unser Leitsatz: Vorbeugen ist besser als Heilen. Daher strikte Prüfprozesse über alle Fertigungsstufen: Rohmaterialinput, Schmelzen, Anguss-System, Abkühlung, Zerspanung.
Bei VIC nutzen wir Spektromax-Geräte zur Input-Materialanalyse. Vor jedem Schmelzsegment wird Rohmaterialqualität streng kontrolliert → metallurgische Fehler von vornherein begrenzt.
Gleichzeitig kontinuierliche Kontrolle von Anguss-System und Gießprozess auf Wirksamkeit und Richtigkeit je Gussanforderung. Alle mechanischen Prozesse unter Aufsicht eines Fertigungsleiters.
Nach Abkühlung durchlaufen alle Rohgussteile Filterprozess: qualifizierte vs. nicht qualifizierte Objekte. Unterdurchschnittliche Teile → Nachbearbeitung. Nicht reparierbare → Ausschuss.
So garantieren wir: jeder angebotene Guss ist hochwertig.
Weiterführend:
Wie werden Kettlebells im Sandguss gefertigt?
—
Referenzen
Sadaf Vazehrad (2011). Shrinkage Porosity Characterization in Compacted Cast Iron Components. https://cdn.intechopen.com/pdfs/73849.pdf
Nawaz Mahomed. Shrinkage Porosity in Steel Sand Castings: Formation, Classification and Inspection. https://www.diva-portal.org/smash/get/diva2:643746/FULLTEXT01.pdf
Herstellungsprozess
- Vier Arten von Cyberangriffen – Bewährte Präventionsstrategien
- Formsand im Metallguss: Arten, Bestandteile und entscheidende Eigenschaften
- Schweißfehler: Arten, Ursachen, Prüfung und Behebung
- Gussfehler: Arten, Ursachen und bewährte Gegenmaßnahmen
- Schmiedefehler verstehen: Arten, Ursachen und wirksame Gegenmaßnahmen
- Expertenstrategien zur Beseitigung von Benetzungsfehlern in der PCB-Fertigung
- Aluminium-Sandguss meistern: Techniken für überlegene Oberflächenqualität
- Sandguss-Ausrüstung erkunden: Typen & Anwendungen
- Heiß- & Kaltkammer-Druckguss: Verfahren, Werkstoffe & Vorteile
- Häufige Schweißfehler: Ursachen, Erkennung und wirksame Gegenmaßnahmen