



Expertenleitfaden zur Bearbeitung eloxierter Aluminiumteile
Aluminium-Eloxieren ist eine sehr haltbare Nachbehandlungsmethode. Es verbessert nicht nur Leistung und Aussehen des Teils, sondern auch die Haftung von Grundierung und Klebstoff. Die eloxierte Oberflächenbehandlung macht Aluminium zu einem der beliebtesten Materialien in der Produktion von Tausenden von Konsum-, Gewerbe- und Industrieprodukten heute.
Was ist eloxiertes Aluminium?
Eloxiertes Aluminium ist behandeltes Aluminium mit hervorragender Haltbarkeit. Zur Erzeugung von anodischem Aluminiumoxid wird ein elektrochemisches Verfahren angewendet, bei dem das Metall in eine Reihe von Tanks getaucht wird, und die Anodenschicht in einem der Tanks aus dem Metall selbst herauswächst.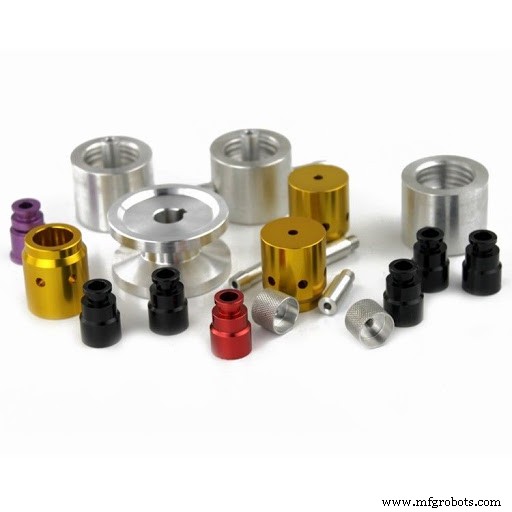
Eloxieren ist ein elektrochemischer Prozess, der eine Metalloberfläche in eine dekorative, haltbare und korrosionsbeständige anodische Oxidschicht umwandelt. Da die anodische Oxidschicht vom Aluminium selbst gebildet wird, handelt es sich um eine hochkontrollierte Oxidation, verstärkt durch natürliche Phänomene, nicht um Lackierung oder Beschichtung. Daher ist die anodische Beschichtung hart, haltbar und platzt nicht ab. Sie nutzt sich unter normalen Bedingungen nicht ab. Obwohl andere Nichteisenmetalle (Titan, Zink, Magnesium) ebenfalls eloxiert werden können, ist Aluminium bei weitem das am häufigsten verwendete Metall. Eloxiertes Aluminium ist dreimal härter als das Rohmaterial und 60 % leichter als konkurrierende Metalle wie Edelstahl und Kupfer.
Wie eloxiert man Aluminiumteile?
Um Aluminiumteile korrekt zu eloxieren, müssen die Oberflächen gereinigt und gespült werden, dann werden die Aluminiumteile in ein Elektrolyt mit Schwefelsäure oder Chromsäure gelegt, wodurch winzige Poren (Nanoporen) auf der Aluminiumoberfläche entstehen und viele positive und negative Ionen leitende Beschichtungen bilden. Ein elektrischer Strom wird dem Medium zugeführt, und durch Hinzufügen einer Kathode werden Sauerstoffionen aus der Säure freigesetzt und verbinden sich mit Aluminium.
Die Kombination der Aluminiumoberfläche und der negativ geladenen Ionen bildet eine Barriereschicht, die als Oberflächenschicht bezeichnet wird und das Teil im Eloxalprozess korrosionsbeständig macht. Die Anodenbeschichtung besteht aus hydriertem Aluminiumoxid, das als korrosions- und abriebfest gilt. Die konventionelle Beschichtungsdicke beträgt 0,1 bis 1,0 mil. Falls gewünscht, kann zu diesem Zeitpunkt Farbe aufgebracht werden. Schließlich wird ein Dichtmittel aufgetragen, um die Nanoporen und eventuelle Mikrorisse in der Oxidschicht zu schließen.
Der Färbeprozess erfolgt durch Injizieren von Farbe in die Poren des Teils. Nachdem das farbige Pigment die Oberfläche erreicht hat, wird es versiegelt, um die gewählte Farbe zu erhalten. Dies erzeugt eine Farbe, die nicht verblasst und sehr haltbar ist; die Farbe auf der Oberfläche kann nicht abgekratzt werden, da sie tatsächlich sehr tief sitzt und nur durch Abtragen des Substrats entfernt werden kann.
Eloxal-Verfahrenstypen für Aluminiumteile
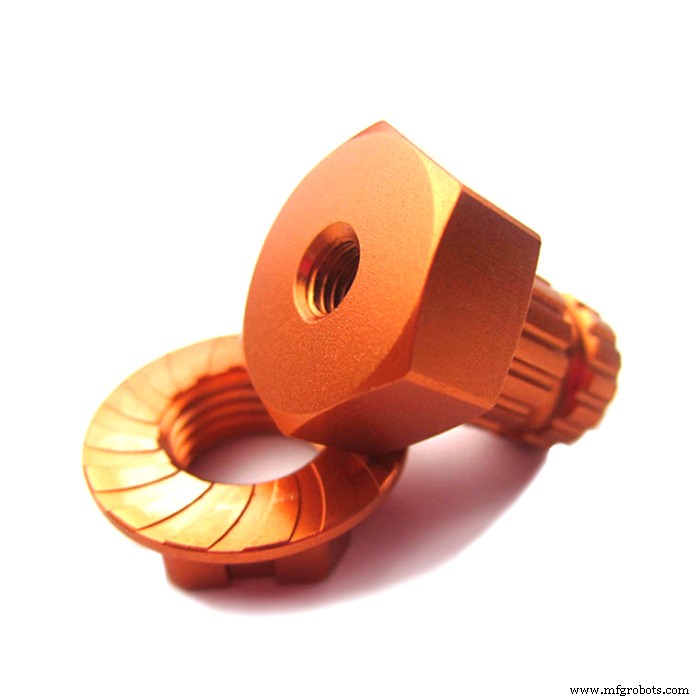 Es gibt mehrere Arten des Aluminiumeloxierens, jede ergibt eine einzigartige anodische Beschichtung. Am häufigsten bezeichnet als Typ I – Chromsäureeloxal, Typ II – Schwefelsäureeloxal, und Typ III – Harteloxal oder Hartbeschichtung.
Eloxal Typ I (Chromsäureeloxal)
Chromsäureeloxal oder Eloxal Typ I ist der grundlegendste Typ, verwendet Chromsäure zur Erzeugung einer dünnen und duktilen anodischen Oxidschicht auf Aluminiumteilen. Die Dicke pro Oberfläche beträgt meist 0,00002–0,0001 Zoll (20–100 Mikrozoll). Dies begrenzt den Einsatz von Chromsäureeloxal als dekorative Oberfläche.
Es eignet sich für Teile mit strengen Toleranzanforderungen und ändert die Abmessungen nicht. Doch es verwendet Chromsäure, was umweltbelastend ist, und wird heute selten eingesetzt.
Eloxal Typ II (Schwefelsäureeloxal)
Eloxal Typ II, auch Schwefelsäureeloxal genannt, ist das gängige Standardeloxal. Statt Chromsäure wird Schwefelsäure verwendet, basierend auf der Militärspezifikation MIL-A-8625. Es ist die Standardspezifikation für industrielles eloxiertes Aluminium in Medizin, Luftfahrt, Militär und Verteidigung weltweit. Besonders geeignet für Anwendungen mit Härte- und Verschleißfestigkeitsanforderungen.
Der Dickenbereich des Typ-II-Schichts beträgt 0,0001–0,001 Zoll. Die gebildete Gesamtschichtdicke beträgt 67 % Eindringtiefe in das Substrat, 33 % Aufbau über die ursprüngliche Teilegröße, was eine dickere Eloxalschicht erzeugt und besser für Färbung geeignet ist. Die Teile können vor dem Eloxieren chemisch oder mechanisch behandelt werden, um einen matten (nicht reflektierenden) Effekt zu erzielen.
Eloxal Typ III
Typ-III-Eloxal, auch Hart- oder Hartbeschichtungseloxal genannt, verwendet einen dem Typ II ähnlichen Prozess in einem schwefelsäurebasierten Elektrolyten, erzeugt aber eine dickere und dichtere Beschichtung, bis zu 2 mils Dicke. Damit werden Verschleiß- und Korrosionsbeständigkeit erheblich gesteigert. Harteloxal erzeugt eine sehr dicke, harte Beschichtung, die in das behandelte Aluminium eindringt. Die Hälfte der schützenden Oxidschicht dringt in die Oberfläche ein, die andere Hälfte lagert sich auf der Oberfläche ab.
Hartbeschichtungen eignen sich für Aluminiumteile in extremen Verschleißanwendungen mit höchster Verschleißfestigkeit oder korrosiven Umgebungen, die dickere, härtere, haltbarere Beschichtungen erfordern. Auch wertvoll dort, wo elektrische Isolierung verbessert werden muss.
Der Hauptunterschied zwischen Typ II und Typ III: Bei Typ III wird die Temperatur der Schwefelsäurelösung gesenkt und mit höherer Spannung gearbeitet.
Vorteile des Eloxierens von Aluminiumteilen
Haltbarkeit
Die anodische Oxidation verändert das Aluminium-Grundmaterial auf molekularer Ebene; eloxierte Teile splittern oder blättern nicht ab und haben starke Korrosions- und Verschleißbeständigkeit. Die Oberflächenhärte von eloxiertem Aluminium ist dreimal so hoch wie bei Standardaluminium. Auch bei Farbveredelung splittert, blättert oder schuppt es nicht. Da der Eloxalprozess kontrollierte Oxidation von Aluminium ist, rostet, brünt oder altert das Produkt nicht. Eloxierte Aluminiumteile gehören zu den zähesten und vielseitigsten Metallprodukten am Markt.
Niedrige Kosten, Hoher Wert
Da eloxiertes Aluminium viel leichter ist als andere Metallprodukte, werden Transportkosten zur Baustelle oder Fertigungsstätte stark reduziert. Durch sein hohes Festigkeits-Gewichts-Verhältnis sind die Gesamtkosten pro Quadratfuß bei eloxiertem Aluminium niedriger als bei Stahl, Zink, Bronze, Messing und Kupfer, bei gleichem visuellen Effekt. Die Lebensdauer ist länger als bei vergleichbaren lackierten oder galvanisierten Teilen.
Umweltfreundlich
Da Aluminium reichlich recycelbar ist und das einzige Metall ist, das zu 100 % recycelbar ist, und der Eloxalprozess sehr umweltfreundlich ist – im Gegensatz zu Lackieren und Galvanisieren entstehen keine gefährlichen Abfälle und die Recycelbarkeit von Aluminium wird nicht beeinträchtigt.
Leichtgewicht
Eloxiertes Aluminium ist ein Leichtmetall, ca. 60 % leichter als Edelstahl, Kupfer oder Messing. Dies macht Materialtransport kosteneffizienter und löst unzählige Designprobleme. Von Architekturdesign bis Konsumproduktdesign – wo immer leichte, haltbare und attraktive Materialien gefragt sind, bietet eloxiertes Aluminium vielseitige Lösungen.
Einfache Wartung
Die Teile sehen ab Produktion ursprünglich aus und bleiben jahrelang in diesem Zustand. Seife und Wasser oder mildes Reinigungsmittel entfernen Schmutz und stellen den Glanz relativ einfach wieder her.
Erscheinungsbild
Eloxiertes Aluminium hat ein schöneres Aussehen als alles andere. Im Naturzustand ist es helles Neusilber und kann eloxiert werden, um matt oder glänzend zu bleiben. Auch individuelle Texturen wie Stuck, gebürstet oder Kieselton sind wählbar, um Produkten einzigartige Optik und Haptik zu verleihen.
Individuelle Farboptionen
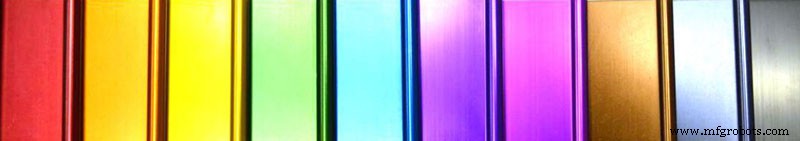 Da die Anodenschicht vor dem Versiegeln eine offene Porenstruktur hat, kann eloxiertes Aluminium fast in jede beliebige Markenfarbe eingefärbt werden. Die Materialvielseitigkeit bedeutet auch, dass es das Aussehen anderer Metalle nachahmen kann – Gold, Bronze, Kupfer, Edelstahl, Messing etc. – ohne Verwitterungsrisiko.
Erhöhung der Abriebfestigkeit von Aluminiumprodukten
Der anodische Oxidfilm, dessen chemische Struktur Metalloxid statt Metall ist, hat starke elektrische Isolierung. Manche Aluminiummaterialien benötigen elektrische Isolierung, z. B. eine kapazitive Dielektrikumschicht. Dies lässt sich durch anodische Oxidation erreichen.
(Verwandter Beitrag: Alles über CNC-Aluminiumbearbeitung)
Mit über 10 Jahren Erfahrung in der Fertigung präziser Teile betrachten wir Eloxieren als zuverlässigen, wirtschaftlichen und bewährten Veredelungsprozess für Aluminiumkomponenten. SANS Machining bietet Eloxaloberflächen für Kundenprojekte an. Verfügbare Farben: klar, gelb, grün, rot, schwarz.
Als ISO 9001:2015 zertifizierter Lieferant unterliegen alle Teile strenger Inspektion und Qualitätssicherung gemäß den Projektspezifikationen, damit Ihre eloxierten Teile jahrelang optimal aussehen.
Herstellungsprozess
- Effizientes Fräsen kleiner Aluminiumteile: Hochwertige Produktion durch präzise Drehzahlkontrolle
- Draht-EDM-Bearbeitung: Expertenleitfaden zu Präzisionsschneiden & Fortgeschrittenen Vorteilen
- Expertenleitfaden zur Fertigung von Aluminiumteilen: Bewährte Methoden & Best Practices
- Schwingförderer verstehen: Kernfakten & Anwendungen
- Vertikale Bearbeitungszentren (VMC): Eigenschaften, Vorteile & Expertenleitfaden
- Aluminium zu Hause eloxieren: Schritt-für-Schritt-Anleitung & Hauptvorteile
- Feinguss in der Luft- und Raumfahrt: Präzision, Effizienz & Nachhaltigkeit
- Hart- & Exotenmaterialien zerspanen: Techniken & Anwendungen
- Hartzerspanung entmystifiziert: Kernkonzepte & Best Practices
- 5-Achs-Fräsmaschinen: Der Komplettleitfaden für Komplexe Bauteile