



Umfassender Leitfaden zur Auswahl von CNC-Kunststoffbearbeitung
Bei der Teileerstellung steht Designingenieure vor einer der wichtigsten Entscheidungen: Welches Material? Die Materialwahl bestimmt Funktion, Optik und Langzeitverhalten eines Bauteils.
Kunststoffe werden immer beliebter. Sie sind leicht, einfach zu bearbeiten und meist günstiger als vergleichbare Metallprodukte. Es gibt viele zerspanbare Kunststofftypen, jeweils mit Vor- und Nachteilen.
Es gibt viele Wege zu hochpräzisen Kunststoffteilen. Moderne Industriekunststoffe werden gegossen, spritzgegossen, gedruckt oder zerspant. Die ersten drei eignen sich hervorragend für komplexe Geometrien mit guter Oberflächenqualität. Doch wenn engste Toleranzen oder spiegelglatte Oberflächen an fast jedem Teiltyp gefordert sind, ist nichts besser als Zerspanung.
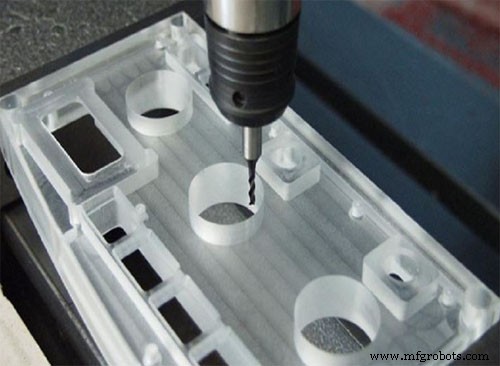
Überblick über Kunststoffzerspanungsservices
Kunststoffzerspanung ist wie alle Zerspanungsverfahren ein subtraktives Verfahren – Materialschichten werden abgetragen, um finales Teil oder Produkt zu formen. Häufigste Zerspanungsoperationen für Kunststoffe:
Schneiden
Schneidvorgänge erzeugen meist Wärme, die Kunststoff beschädigen kann. Beim Kunststoffschneiden muss der Bediener thermische Verformung vermeiden.
Drehen
Kunstdrehen erfolgt auf Drehmaschine – Werkstück rotiert, stationäres Schneidwerkzeug schneidet und entfernt überschüssiges Material nach Designvorgabe.
Fräsen
Beim Drehen rotiert das Kunststoffwerkstück, beim Fräsen rotiert das Schneidwerkzeug und entfernt Kunststoffspäne vom fixierten Werkstück.
Bohren
Wird falscher Bohrer gewählt, kann es gefährlich sein – Überhitzung oder Scherkräfte. Mit korrekter Vorbereitung und Werkzeugen formen erfahrene Techniker kleine und große Bohrungen in Kunststoffprodukten ohne Strukturzerstörung.
Schleifen
Schleifen ähnelt Fräsen – Prozess entfernt Kunststoffspäne vom Werkstück zur Formänderung. Hauptunterschied: Fräsen nutzt intermittierendes Schneiden, Schleifen schneidet kontinuierlich für glattere Form und Oberflächenfinish.
Materialien für CNC-Kunststoffbearbeitung
ABS-Kunststoff
Acrylnitril-Butadien-Styrol (ABS) – einer der häufigsten Thermoplaste. Gute mechanische Eigenschaften, exzellente Schlagzähigkeit, hohe Hitzebeständigkeit, gute Zerspanbarkeit. ABS lässt sich leicht bearbeiten, ist hitzebeständig und für Finish (Kleben, Lackieren, Polieren) geeignet. Meist für Prototypenfunktionen vor Serienfertigung genutzt.
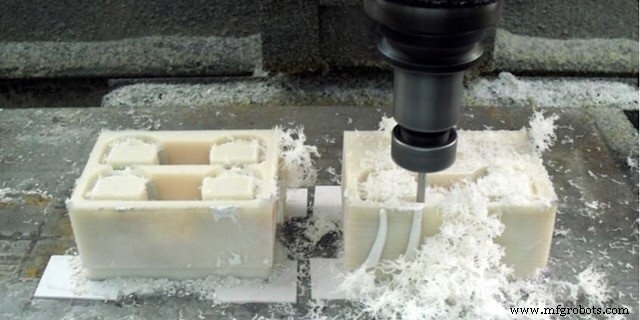
ABS hat keine gute Abriebfestigkeit oder Chemikalienbeständigkeit, schmilzt in Aceton. Auch nicht besonders fest.
Häufigste Anwendung: Spritzguss für Elektronikgehäuse, Haushaltsgeräte, ikonische Lego-Steine.
Nylon (Polyamid)
Ähnlich wie ABS: langlebiger Kunststoff mit hoher Festigkeit und Steifigkeit, behält gute elektrische Isolation über weiten Temperaturbereich, gute Chemikalien- und Abriebbeständigkeit. Nylon 6 und Nylon 66 sind gängigste Sorten in CNC-Bearbeitung.
Aber Nylon 6/6 nimmt leicht Feuchtigkeit auf – quillt, verliert Maßgenauigkeit. Bei asymmetrischer Materialentfernung in großer Menge verzieht es durch interne Spannungen während der Bearbeitung.
Nylon häufig in Medizingeräten, Leiterplatten-Montagehardware, Motorbauteilen, Kabelbindern. In vielen Anwendungen als ökonomischer Metallersatz.
Acryl (PMMA)
Acryl (auch Perspex, Plexiglas) – Handelsname für PMMA. Zäh, gute Schlagfestigkeit, Kratzfestigkeit, leicht klebbar.
Bearbeitetes Acryl ist transparent – ideal für Anwendungen mit optischer Transparenz oder Transluzenz.
Aber Acryl ist spröde – bricht unter zu hohem Druck. Jede bearbeitete Fläche verliert Transparenz, wird matt, durchscheinend. Daher: prüfen, ob Acrylteile in Originaldicke belassen werden für Transparenz. Wenn bearbeitete Fläche transparent sein muss: Polieren als Nachbearbeitungsschritt.
Delrin (POM)
POM bekannt als Delrin. Engineering-Thermoplast mit höchster Zerspanbarkeit unter Kunststoffen – ökonomischster Kunststoff. Glatte, reibungsarme Oberfläche, exzellente Dimensionsstabilität, hohe Steifigkeit. Für Materialien mit viel Reibung, engen Toleranzen oder hoher Steifigkeit – Delrin exzellent. Nachteil: schwer zu kleben.
Delrin typisch für Zahnräder, Lager, Buchsen, Befestigungen, Lehren und Montagevorrichtungen.
HDPE
HDPE = High-Density Polyethylen – Thermoplast mit hohem Festigkeits-Gewichts-Verhältnis. Hohe Chemikalienbeständigkeit, elektrische Isolation, Haltbarkeit unter extremen Wetterbedingungen. Wie Delrin: glatte Oberfläche, begrenzt Reibung, hohe Schlagfestigkeit, hohes Festigkeits-Gewichts-Verhältnis, gute Wetterbeständigkeit.
Hauptnachteil: geringe Festigkeit, besonders bei Zug und Biegung.
HDPE: leichter Thermoplast für Outdoor-Anwendungen und Prototyping durch niedrigen Kosten und Gewicht. Wie ABS oft für Prototypen vor Spritzguss. Durch Chemikalienbeständigkeit und Gleiteigenschaften ideal für Stopfen, Dichtungen, gewichts- oder elektrisch empfindliche Anwendungen.
PEEK
Einziger Nachteil: hoher Preis. Dennoch: bei Bedarf an High-Performance und hoher Beständigkeit definitiv in Betracht ziehen. Performance übertrifft Metalle in Chemie- und Verarbeitungsindustrie. In manchen Branchen ersetzt es bereits Edelstahl und Aluminium.
Polycarbonat
Polycarbonat – einer der widerstandsfähigsten Kunststoffe am Markt. Extrem hohe Schlagfestigkeit und Steifigkeit, behält Funktion über weiten Temperaturbereich. Optisch transparent, bei Bedarf schwarz einfärbbar. Ideal für Anwendungen mit extrem zähen/starken Kunststoffen oder optischer Transparenz. Eines der am häufigsten recycelten Kunststoffe.
Reines Polycarbonat hat keine gute Abriebfestigkeit, kratzt leicht. Bei Bedarf: Kratzschutzbeschichtung und Dampfpolieren als Nachbearbeitung für Verschleißfestigkeit oder optische Klarheit.
Haltbarkeit und Transparenz ermöglichen: Optische Datenträger, Sicherheitsglas, Lichtleiter, sogar beschusssicheres Glas.
Tipps für CNC-Kunststoffbearbeitung
 Maschine
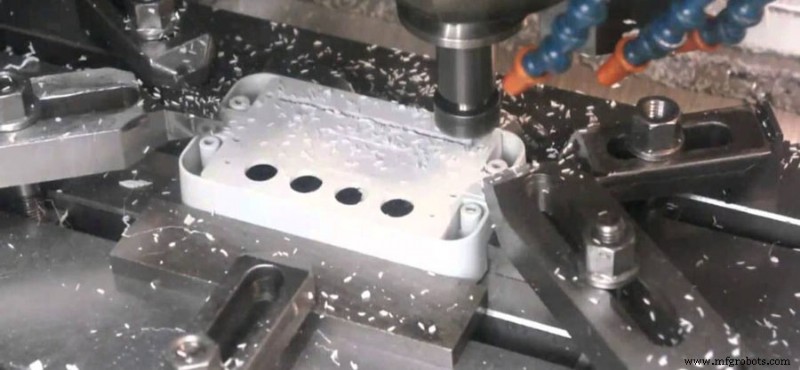
Es gibt keine Kunststoff-CNC-Maschinen. Alle Werkzeugmaschinen für Kunststoffschneiden sind Metallbearbeitungsmaschinen. Ihre präzise Steifigkeit und Leistungsabgabe ermöglichen einfache Bearbeitung selbst gehärteter Kunststoffe. Holzbearbeitungsmaschinen haben geringe Steifigkeit – schlechte Ergebnisse.
Schneidwerkzeug
Beste Schneidwerkzeuge für Kunststoffteile zu wählen, ist komplex. Grund: Zusammensetzung von Kunststoffen und Verbundwerkstoffen variiert stark. Einige Kunststoffe sind mit harten Hartmetallpartikeln verstärkt oder haben Additive für Flexibilität, Hitzebeständigkeit etc. – all das ändert Reaktion auf Maschinen.
Schneidwerkzeuge bestehen mainly aus HSS, Hartmetall, Diamant etc. Für gewöhnliche Kunststoffe: erste beiden Materialien. HSS hat bessere Schleifbarkeit. HSS-Werkzeuge wählen, sorgfältig schleifen – schärfere Schneide, aber geringere Standzeit als Hartmetall.
Schnittkraft und -temperatur minimieren, passenden Spanwinkel, Freiwinkel, Einstellwinkel, Nachschneidenwinkel, Schneideneckenradius wählen – für Produktivität, Werkzeugstandzeit, Kosteneinsparung. Werkzeug scharf halten, Material „einfrieren“ bei ungenügender Steifigkeit.
Teileaufspannung
Kunststoffblock richtig spannen – übermäßiger Druck vermeiden, der Risse verursacht. Empfehlung: weiches Polstermaterial zwischen Spannvorrichtung und Teil – vermeidet Oberflächenmarkierungen.
Weitere Problematik: Teilsteifigkeit. Abstand zwischen Bohrposition und Spannvorrichtung beachten. Bohrer versucht, Teil entlang seiner Nut nach oben zu ziehen. Zu weiter Spannvorrichtung: Bohrer zieht Teil hoch, verbiegt es oder reißt es aus der Spannung.
Span-Effekt minimieren
Schneidwerkzeug immer in Bewegung halten (Verweilen an einer Stelle vermeiden) – verhindert Anschmelzen der Späne auf bearbeitetes Teil. Kühlmittel oder Schneidflüssigkeit senken Temperatur, entfernen Späne.
Bearbeitungsvorschub
Größerer Vorschub und hohe Spindeldrehzahl – ca. 3× Aluminiumvorschub und entsprechende Schnittgeschwindigkeit.
CNC-Kunststoffbearbeitungsservice
Durch große Nachfrage nach Kunststoffteilen für Prototypenbau und kundenspezifische CNC-Kunststoffteile entstanden zahlreiche CNC-Kunststoffbearbeitungsservices. Sie machen Produktionsprozesse aller Beteiligten schneller und einfacher. Bei passenden Projekten: Zeichnungen hochladen für kostenloses Angebot von SANS Machining.
Herstellungsprozess
- 3D-Druck vs. CNC-Zerspanung für Kunststoffteile: Die richtige Wahl treffen
- Die richtigen Materialien für CNC-Bearbeitung wählen: Ein umfassender Leitfaden
- CNC-Schneiden für Kunststoff- & Schaumverpackungen: Einsteiger-Leitfaden
- Fortgeschrittene CNC-Bearbeitungslösungen für Keramik
- Präzisions-CNC-Bearbeitung in der modernen Smartphone-Produktion
- Kostenloses E-Book: Leitfaden zu Metallguss & CNC-Bearbeitung für Hersteller
- CNC-Werkstoffauswahl: Experten-Leitfaden für die richtige Materialentscheidung
- CNC-Kunststoff-Auswahlleitfaden: Das richtige Material für präzise Bearbeitung wählen
- Experten-Leitfaden: CAD-Dateien optimal für CNC-Bearbeitung vorbereiten
- Top CNC-EDM-Maschinen für Präzisionsbearbeitung