



Fortschrittliche Kühlschmierstoff-Filtration für Präzisionsbearbeitung: Leistung & Lebensdauer steigern
Im mechanischen Fertigungsprozess umfasst Präzisionsbearbeitung Feinschleifen, Polieren, Superfinishing, Schleifen, Honen und Feindrehen und -reiben. Kühlschmierstoff wird bei diesen Bearbeitungen eingesetzt. Es ist sehr wichtig, die inhärenten Eigenschaften des Kühlschmierstoffs im Einsatz zu erhalten, was von der Filtration abhängt.
Bestimmung der Filtrationsgenauigkeit
Die Filtrationsgenauigkeit des Kühlschmierstoffs wird allgemein an der Partikelgröße oder -menge des verbleibenden Schmutzes in der gefilterten Flüssigkeit gemessen. Die Messmethode besteht darin, den am Boden des Flüssigkeitstanks abgelagerten Schmutz auf Filterpapier zu übertragen (oder eine bestimmte Menge sauberer Flüssigkeit durch Filterpapier zu filtern); nach dem Trocknen wird die Partikelgröße des Schmutzes mit einem Mikroskop beobachtet. Man kann den Mittelwert der 5 größten Partikelgrößen nehmen, am besten vergrößern und fotografieren zur Aufbewahrung. Es gibt auch gängige einfache Methoden wie PPM (parts per million) und MPL (mg/L), also das Verhältnis des Gewichts der festen Partikel in der sauberen Flüssigkeit zum Gewicht der Flüssigkeit oder das Volumenverhältnis zwischen beiden.
Die MPL-Messmethode: 1 Liter der gefilterten Flüssigkeit nehmen und mit Filterpapier filtern, den Schmutz auf dem Papier belassen und nach dem Trocknen das Gewicht (mg) wiegen. Beträgt das Schmutzgewicht 50 mg, dann ist MPL 50, kann auch in Prozent angegeben werden.
Die PPM-Messmethode: Die gefilterte saubere Flüssigkeit in ein langes gerades Glasrohr geben, absetzen lassen und dann die Höhe des Schmutzsediments und die Flüssigkeitsoberfläche messen, um das Verhältnis zu ermitteln. Wenn die Schmutzhöhe 0,5 cm beträgt und der Flüssigkeitsspiegel 50 cm, dann 0,5/50 = 1 % (volumetrisch). Das bedeutet, der Schmutzgehalt in der Flüssigkeit beträgt 10.000 PPM.
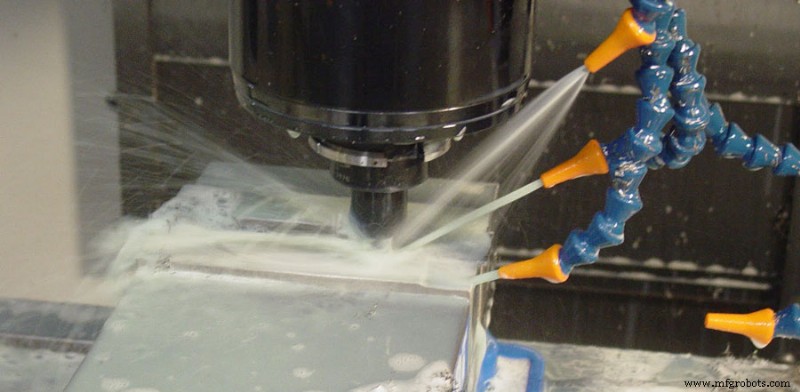
Gängige Filtrationsmethoden
1. Eigenschaften von Präzisionsbearbeitungs-Kühlschmierstoff
(1) Die Schneidspäne beim Schleifen, Honen, Polieren und Superfinishing sind extrem feine Partikel, meist im Kühlschmierstoff suspendiert. Wenn das Werkstück aus Gusseisen besteht, verbinden sich die Späne mit Graphit, sodass der Kühlschmierstoff als schwarze Flüssigkeit erscheint und durch allgemeine Filtration gereinigt und geklärt werden kann.
(2) Kühlschmierstoff-Schmutz bei Gussbearbeitung ist fein und gleichmäßig und enthält Graphit. Wenn organisches Öl hineingemischt wird, bilden sich leicht Schwimmstoffe oder Graphit-Eisenpulver-Schlamm, der den Filter leicht verstopfen kann.
(3) Eisenmetall-Bearbeitungskühlschmierstoff. Die Späne sind feiner oder können auch große Bänder sein.
(4) Bei Nichteisenmetall-Bearbeitung sind Späne allgemein große Bänder, gemischt mit feinerem Pulver.
2. Gängige Filtrationsmethoden
Die Filterauswahl wird meist nach der erforderlichen Schmutzpartikelgröße im Kühlschmierstoff und der pro Zeiteinheit benötigten Filtrations- und Reinigungsmenge bestimmt. Folgend die Eigenschaften mehrerer gängiger Filtrationsmethoden.
(1) Sedimentationsverfahren
Ein Sedimentationstank oder Absetzbecken kann verwendet werden, was größere Fläche und längere Sedimentationszeit erfordert, weshalb der Behälter meist rechteckig mit mehreren Sedimentationskammern in der Mitte ist. Der Behälter sollte nicht zu tief sein, sonst darf der Schmutz nicht auf den Beckenboden sinken. Der Kühlschmierstoff-Rücklaufrohr sollte an einem Ende des Behälters platziert werden und bis zur Mitte der Flüssigkeitsoberfläche reichen, die Pumpe sollte im Sauberflüssigkeitstank am anderen Ende stehen. Sedimentationsfiltration ist die einfachste und grobste Filtrationsmethode, geeignet für die meisten Schruppbearbeitungen.
(2) Magnetabscheidung
Einige hochenergetische permanente Rundmagnete oder Magnetrollen auf den engen Bereich des Kühlschmierstoff-Rücklaufs richten und drehen kontinuierlich, um ferromagnetische Partikel in der Flüssigkeit abzufangen. Es können auch einige nicht-magnetische Partikel wie Sandpartikel mitgenommen werden, um einen Schlammschlamm vom Schaber abfließen zu lassen. Die trennbare Partikelgröße beträgt 80–100 µm, geeignet für die Filtration von Kühlschmierstoff mit ferromagnetischem Schmutz während der Bearbeitung.
(3) Wirbelabscheidung
Ein Filter mit wirbelbildender Oberfläche und kegelförmigem Führungsrohr. Der verbrauchte Kühlschmierstoff wird durch Pumpendruck in tangentialer Richtung in den Filterkopf gepumpt. Die durch den Druck erzeugte Zentrifugalkraft erzeugt den Wirbel, der Schmutzpartikel von der Flüssigkeit trennt und den Schmutz entlang der konischen Rohrwand nach unten sinken lässt, saubere Flüssigkeit überläuft aus der Rohrmitte in den Sauberflüssigkeitstank, ca. 1–3 % der Flüssigkeit fließt mit dem Schmutz durch kleine Löcher am Rohrboden ab, daher sollte die Filteranordnung vernünftig sein, um bessere Ergebnisse zu erzielen. Auf diese Weise kann ein Teil der Flüssigkeit nach Sedimentation des gefilterten Schlamms zurückgewonnen werden, und gleichzeitig werden Schmutz- und Sauberflüssigkeitstank getrennt, ohne die beiden zu vermischen.
Dieser Filter hat eine Filtrationsgenauigkeit von 20–40 µm, geeignet für allgemeines Finishen, aber nicht geeignet für die Filtration von langen Streifen oder leichterem spezifischem Gewicht wie Graphit im Gusseisen, Aluminiumspäne und flauschige Späne und Schlacke, die beim Schleifen entstehen. Diese beeinträchtigen den Filtereffekt und verstopfen die Schlammauslasslöcher.
(4) Zentrifugalabscheidung
Der Arbeitskühlschmierstoff fließt in die hochdrehende Trommel. Die Zentrifugalkraft drückt die schweren Partikel in der Flüssigkeit an die äußere Trommelwand. Die saubere Flüssigkeit überläuft von oben. Die Filtrationsgenauigkeit beträgt 10–20 µm. Das Problem ist die Reinigung des Schlamms an der Trommelwand, es gibt aber auch automatische Schlammabwurfmaschinen im Ausland. Die Systemkapazität ist klein, die Filterleistung 20–90 l/min, geeignet für Kleinmengenfiltration von Präzisionsbearbeitungskühlschmierstoff.
(5) Kettenplatten-Förderabsetzbecken
Der Kühlschmierstoff fließt nach der Arbeit in das Absetzbecken zurück. Der Tank wird durch einige Trennwände in mehrere Absetzkammern unterteilt, aber die Böden der Kammern sind verbunden. Die Kette treibt die Kettenplatten durch den Boden der Rinne und schabt den Sediment auf der Bodenoberfläche in den Spänekasten, was das Problem der Reinigung des Sedimentkastens besser löst und für allgemeines Schleifen oder Bearbeiten geeignet ist.
Entwicklung der Filtrationstechnologie
Durch den kontinuierlichen Fortschritt der Bearbeitungstechnologie vertieft sich auch das Verständnis des Filtrationseffekts von Präzisionsbearbeitungskühlschmierstoff. Die Filtration von Schneidkühlschmierstoff muss nicht nur den Schmutz entfernen, sondern auch den verbleibenden Schmutz in der Flüssigkeit den vorgegebenen Prozessanforderungen entsprechen lassen. Zudem sollte sie Ölflecken oder Schwimmstoffe auf der Flüssigkeitsoberfläche entfernen, die vom Kühlschmierstoff aus dem Bearbeitungsbereich abgeführte Wärme ableiten und den Kühlschmierstoff sauber, klar und raumtemperiert halten. Daher hat sich auch die Filtrationstechnologie des Kühlschmierstoffs weiterentwickelt. Beispielsweise werden Papierbandfilter im Ausland weit verbreitet eingesetzt.
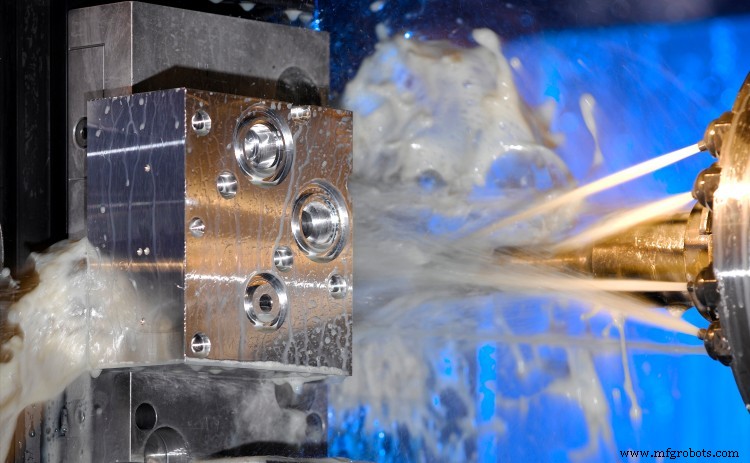
1. Schwerkraft-Papierbandfilter
Er zeichnet sich durch die Verwendung von Papier als Filtermedium aus. Das Papier besteht aus anorganischen Fasern, auch Vlies oder Vliesstoff genannt, und nutzt seine Poren zur Filtration des Kühlschmierstoffs. Er zeichnet sich durch breite Anwendbarkeit aus und ist nicht durch Filtermaterialien begrenzt. Filterpapiere unterschiedlicher Dichte können je nach den Anforderungen verschiedener Filtrationsgenauigkeiten gewählt werden, was leicht höhere Filtrationsgenauigkeit ermöglicht.
Dieser Filtertyp hat bessere Wärmeableitung, Spanabfuhr und Ölabsorptionseffekte auf den Kühlschmierstoff und eignet sich für verschiedene Präzisionsbearbeitungen der mittelgroßen und kleinen Kühlschmierstofffiltration. Seine Durchflussspezifikationen sind 25, 50, 75, 100, 150, 200 l/min, und seine Filtrationsgenauigkeit hängt von der Dichte des Filterpapiers ab. Bei der Auswahl des Filterpapiers sollte neben der Vliesspezifikation nach der Filterbreite auch die Vliesdichte (g/m²) nach der vom Prozess geforderten Filtrationsgenauigkeit ausgewählt werden.
2. Unterdruck-Papierbandfilter
Das Funktionsprinzip der Unterdruck-Papierbandfiltration besteht darin, den zu filternden Kühlschmierstoff durch den Schmutzflüssigkeitseinlass in den Filterkasten einzuspritzen. Der Boden des Filterkastens ist mit einem Filtermedium und Vlies-Filterpapier bedeckt. Es wird von einem Edelstahlgitter gestützt, und ein kettengetriebener Förderschaber ruht auf dem Filterpapier, der sich mit dem Filterpapier mitbewegt.
Dieser Filter benötigt keine Vakuumpumpe, um natürlich Unterdruck zu erzeugen. Im Vergleich zum Schwerkraftfilter sind Filterkapazität und Filtrationsgenauigkeit verbessert. Es ist eine fortschrittlichere Filtrationsmethode heute.
3. Mehrstufen-Filtrationssystem
Um die Filtrationseffizienz und -genauigkeit des Kühlschmierstoffs zu verbessern, ist es oft schwierig, beide Ziele in einer Filtration zu erreichen. Grob- und Feinfilter werden oft in Kühlschmierstoff-Filtrationssystemen kombiniert. Das heißt, zuerst wird ein Grobfilter verwendet, um eine große Menge Schmutz im Kühlschmierstoff zu entfernen, dann ein Feinfilter, um die erforderliche Filtrationsgenauigkeit zu erreichen, und sogar einige Hilfseinrichtungen, um Schwimmstoffe oder Ölflecken im Kühlschmierstoff zu entfernen. Das Mehrstufen-Filtrationssystem verwendet zwei oder drei Filter in Reihe für Grob- und Feinfiltration, z. B. Wirbelabscheidung, Papierbandfiltration, Kettenplatten-Absatzbecken, Papierbandfiltration, oder Magnetabscheidung, Papierbandfiltration und Absetzkasten. Diese Filteranordnung wurde in aktuellen Präzisionsbearbeitungsanlagen weit verbreitet eingesetzt.
Herstellungsprozess
- Präzisionszerspanungstechnologien: Fortschritte bei Genauigkeit & Effizienz
- Busch Precision expandiert in die Großkomponentenbearbeitung
- Präzisionszerspanung verstehen: Definition, Vorteile und Anwendungen
- Rapid Prototyping für Präzisionszerspanung: Geschwindigkeit & Genauigkeit
- Präzisionszerspanung erklärt: Schlüsselbegriffe & Techniken
- Hochleistungs-Schneidwerkzeuge für Präzisionsbearbeitung
- Präzisionsbearbeitung: Standard- vs. Nicht-Standardteile erklärt
- Präzisionsblechumformung für Automobilteile
- Präzisions-CNC vs. Standardbearbeitung: Hauptvorteile & Effizienzgewinne
- Präzisions-CNC-Bearbeitungsausrüstung: Branchenführende Genauigkeit & Effizienz