



Wärmebehandlungsposition in der Präzisionsbearbeitung optimieren für Erfolg
Um die Lebensfähigkeit und Wettbewerbsfähigkeit von Präzisionsbearbeitungsunternehmen zu verbessern, ist unter vielen Faktoren der Schlüssel: auf fortschrittliche Technologie setzen. Mit moderner Industrientwicklung achten immer mehr Unternehmen auf Handwerkskunst. Prozessdokumente sind das Fundament von Präzisionsbearbeitungsunternehmen – ihre Richtigkeit ist entscheidend. Schon ein einziges Symbol oder Datum in der Prozessdatei – Maßanforderungen in der mechanischen Fertigungstechnikdatei, geometrische Toleranzen, Symbole und Codes des CNC-Bearbeitungsprogramms – ist sehr wichtig. Besonders bei der Bearbeitung präziser Mechanikteile beeinflusst die Korrektheit der Prozessdokumente direkt Produktqualität und Produktionssicherheit. Manchmal führt Fahrlässigkeit des Technologen – sogar kleine Fehler – zum Ausschuss präziser Mechanikteile und wirtschaftlichen Verlusten.
Im Präzisionsbearbeitungsprozess muss, um die Produktleistung effektiv zu verbessern, sichergestellt sein, dass der Großteil des Restmaterials bereits entfernt wurde, wenn der Wärmebehandlungsprozess positioniert wird. Dies gewährleistet nicht nur, dass Teile gehärtet und angelassen werden können, sondern lässt auch Bearbeitungszugabe für nachfolgende Prozesse – so wird Produktqualität besser sichergestellt. Die Wärmebehandlung in der Präzisionsbearbeitung lässt sich grob in Vorwärmebehandlung und Endwärmebehandlung nach Anwendungszweck unterteilen. Ziel der Vorwärmebehandlung: mechanische Eigenschaften verbessern, innere Spannungen beseitigen, auf Endwärmebehandlung vorbereiten. Dazu gehören Glühen, Normalisieren, Härten und Anlassen, Alterungsbehandlung.
1. Vorwärmebehandlung (Preliminary Heat Treatment)
Zweck: Innere Spannungen aus Rohteilherstellung beseitigen, Zerspanbarkeit von Metallwerkstoffen verbessern, auf Endwärmebehandlung vorbereiten. Umfasst Härten und Anlassen, Glühen, Normalisieren etc. – allgemein vor und nach Schruppen angeordnet. Anordnung vor Schruppen verbessert Zerspanbarkeit des Materials. Anordnung nach Schruppen beseitigt Restspannungen.
Prozessposition für Glühen und Normalisieren
Generell nach Rohteilherstellung und vor Zerspanungsprozess angeordnet.
Für Präzisionsteile: Um Restspannungen im Zerspanungsprozess zu beseitigen, sollte Spannungsarmglühen auch zwischen Zerspanungsprozessen angeordnet werden.
Prozessposition für Härten und Anlassen
Diese Wärmebehandlung kann als Endbehandlung dienen und auch die Struktur für nachfolgendes Oberflächenhärten oder Gesamthärten leicht verformbarer Teile vorbereiten. Allgemein nach Schruppen und vor Schlichten oder Halbschlichten angeordnet.
2. Endwärmebehandlung (Final Heat Treatment)
Endwärmebehandlung sollte generell nach Schruppen, Halbschlichten und vor/nach Schlichten angeordnet werden. Wärmebehandlungen mit großer Verformung – z. B. Einsatzhärten und Härten, Härten und Anlassen – sollten vor Schlichten angeordnet werden, um Verformungen während des Schlichtens zu korrigieren. Wärmebehandlungen mit geringer Verformung – z. B. Nitrieren – können nach Schlichten angeordnet werden. Nach solcher Behandlung ist Härte höher – so weit wie möglich nach hinten schieben. Generell nach Halbschlichten und vor Schleifen.
Gesamthärten und Oberflächenhärten – Prozesspositionierung im Wesentlichen gleich.
Verformung, Oxidation, Entkohlung der gehärteten Teile sollten beim Schleifen entfernt werden – daher Schleifzugabe vorsehen (z. B. bei gehärteten Teilen ≤ 200 mm Durchmesser, ≤ 1000 mm Länge: Schleifzugabe 0,35–0,75 mm).
Für oberflächengehärtete Teile: Um Kerneigenschaften zu verbessern und feinkörnigen Martensit-Oberflächenhärtungsaufbau zu erhalten, oft zuerst Normalisieren oder Härten und Anlassen. Da Verformung oberflächengehärteter Teile gering ist, sollte Schleifzugage auch kleiner als bei durchgehärteten Teilen sein.
Beispiel:
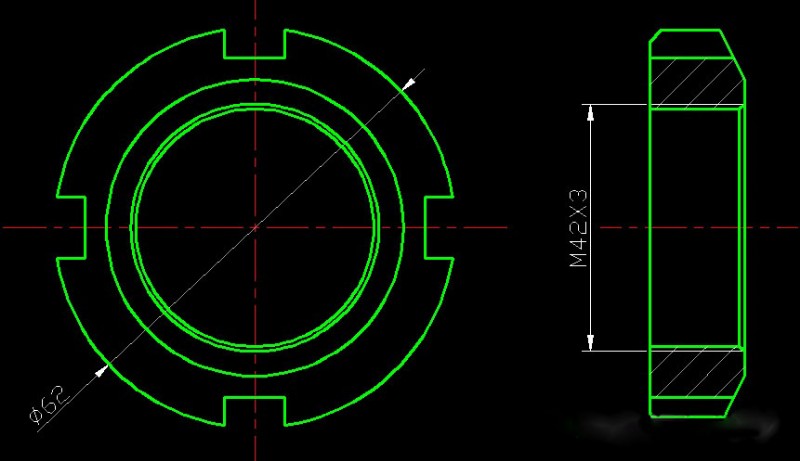
Das Bild zeigt eine Kontermutter aus 45er Stahl; Kerbhärte gefordert: HRC 35–40. Wenn Kerbe und Innengewinde komplett bearbeitet und dann insgesamt gehärtet/angelassen werden: Kerbhärte erfüllt Anforderungen, aber Innengewinde verformt – Genauigkeit nicht gewährleistet. Wenn nach Wärmebehandlung geschnitten wird: Härte zu hoch, Zerspanbarkeit schlecht.
Ändert man Wärmebehandlungsmethode und Bearbeitungsreihenfolge in: Härten und Anlassen – Kerbe bearbeiten – Kerbe hochfrequenzhärten – Innengewinde bearbeiten, werden technische Anforderungen erfüllt und Teileverformung reduziert.
3. Alterungsbehandlung (Aging Treatment)
Zweck: Innere Spannungen beseitigen, Werkstückverformung reduzieren. Alterung in drei Kategorien: natürliche Alterung, künstliche Alterung, Kältebehandlung. Alterung generell nach Schruppen und vor Schlichten. Für höherpräzise Teile kann Alterung nach Halbschlichten angeordnet werden. Kältebehandlung meist nach Anlassen oder nach Schlichten oder am Prozessende.
4. Oberflächenbehandlung (Surface Treatment)
Für Korrosionsschutz oder Oberflächenveredelung manchmal Beschichtung oder Brünieren. Diese Oberflächenbehandlung wird meist am Prozessende angeordnet.
Das war der relevante Inhalt zur Präzisionsbearbeitung und Positionierung des Wärmebehandlungsprozesses – hoffentlich hilfreich.
Herstellungsprozess
- Einblick in GE Aviations CMC-Produktion: Von Siliziumkarbid zu Composite-Bauteilen
- Wesentliche metallurgische Prinzipien zur Optimierung der Stahl-Wärmebehandlung
- Präzisionszerspanungstechnologien: Fortschritte bei Genauigkeit & Effizienz
- NADCAP-Zertifizierung: Qualität und Vertrauen in der Präzisionsbearbeitung steigern
- Präzisions-Wärmebehandlung: Härte, Festigkeit und Verschleißfestigkeit steigern
- Scherprozess meistern: Techniken & Best Practices
- Wärmebehandlung von Nichteisenmetallen: Lösungsglühen, Nitrieren, Auslagern & mehr
- Stahl-Wärmebehandlung: Härten, Anlassen, Glühen & Einsatzhärten für langlebige Messer
- Die drei Phasen der Wärmebehandlung: Erhitzen, Halten, Abkühlen
- Präzisions-CNC-Bearbeitung: Professioneller Leitfaden zu Produktionsschritten