



Professionelle Oberflächenhärtung für Stahlkonstruktionen – Haltbarkeit & Leistung steigern
Der Oberflächenhärtungsprozess ist in der gesamten Industrie von entscheidender Bedeutung für unsere Produkte – sei es im Maschinenbau, in der Elektronik, Medizintechnik, Luft- und Raumfahrt oder in Öl und Gas. Wir fertigen viele Produkte, die letztlich vielfältigen Aufgaben nachkommen. Viele Anwendungen erfordern primär hohe Härte oder Festigkeit an der Oberfläche, während komplexe Beanspruchungen oft nicht nur eine harte, verschleißfeste Oberfläche, sondern auch Kernfestigkeit und Zähigkeit zur Aufnahme von Stoßbelastungen verlangen.
Zwei Hauptverfahren für unterschiedliche Eigenschaften
Um diese unterschiedlichen Eigenschaften zu erzielen, werden zwei generelle Methoden angewendet:
- Ändern der chemischen Zusammensetzung der Oberfläche vor oder nach dem Härten und Anlassen. Verwendete Verfahren: Einsatzhärten (Carburieren), Nitrieren, Zyanieren und Carbonitrieren.
- Nur die Oberflächenschicht wird durch Erhitzen und Abschrecken gehärtet. Die gängigsten Methoden für die Oberflächenhärtung sind Flammhärten und Induktionshärten.
Im Folgenden eine detaillierte Analyse der Oberflächenhärtungsverfahren:
Einsatzhärten (Carburieren)
Durch Erhitzen des Teils in einem kohlenstoffhaltigen Medium diffundiert Kohlenstoff in kontrollierter Tiefe in die Oberfläche des Teils. Die resultierende Einsatzhärtungstiefe (oft Einsatz Tiefe genannt) hängt vom Kohlenstoffpotenzial des Mediums sowie von Zeit und Temperatur der Einsatzbehandlung ab. Der am besten geeignete Stahl für das Einsatzhärten zur Erhöhung der Zähigkeit ist Stahl mit ausreichend niedrigem Kohlenstoffgehalt (meist unter 0,3 %). Die Einsatztemperatur liegt zwischen 843 und 954 °C (1550–1750 °F); Temperatur und Zeit werden angepasst, um verschiedene Oberflächentiefen zu erzielen. Die Wahl des Stahls, die Härtebarkeit und die Abschreckart hängen von der Querschnittsgröße, der erforderlichen Kerhärte und den Einsatzanforderungen ab.
Die drei gängigsten Einsatzhärtungstechnologien
Flüssiges Einsatzhärten
Erhitzen von Stahl in geschmolzenem Bariumcyanid oder Natriumcyanid. Neben Kohlenstoff nimmt die Randschicht auch etwas Stickstoff auf, was die Oberflächenhärte weiter erhöht.
Festeinsatzhärten (Pack Carburizing)
Dabei wird der feste Kohlenstoffträger und der Stahl in einem luftdichten Behälter verschlossen und anschließend erhitzt.
Gas-Einsatzhärten
Bei diesem Prozess wird Stahl in einer Gasatmosphäre mit definiertem Kohlenstoffgehalt erhitzt. Der Kohlenstoffgehalt kann hierbei streng kontrolliert werden.
Mit jeder dieser Methoden kann das Teil nach dem Einsatzzyklus ohne erneutes Erhitzen abgeschreckt oder luftgekühlt und dann vor dem Abschrecken auf die Austenitisierungstemperatur aufgeheizt werden.
Die Schichttiefe kann an die Belastungsbedingungen angepasst werden. Oft erfordern Wartungseigenschaften jedoch, dass nur ausgewählte Bereiche des Teils oberflächengehärtet werden. Das Abdecken der nicht zu härtenden Bereiche mit Kupferbeschichtung oder einer Schicht Handelspaste ermöglicht das Eindringen von Kohlenstoff nur in die freiliegenden Zonen. Eine Alternative: das gesamte Teil einsatzhärten und anschließend durch Bearbeitung vor dem Härten die Schicht in den ausgewählten Bereichen entfernen.
Nitrieren
Diesen Prozess führen wir durch, indem wir Stahlteile im Temperaturbereich von 480 bis 620 °C (900–1150 °F) in Ammoniak und zersetztem Ammoniak erhitzen. Die Bildung von Nitriden ermöglicht die Entstehung einer dünnen, harten Randschicht. Damit der Prozess gelingt, müssen im Stahl Elemente mit starker Nitridbildungsneigung vorhanden sein: Chrom, Molybdän und spezielle, nicht standardisierte Stahlsorten mit Aluminium. Der Hauptvorteil: Wir können Härten, Anlassen und Bearbeiten vor dem Nitrieren durchführen, da während des Nitrierens nur minimale Verzugserscheinungen auftreten.
Zyanieren
Dieser Prozess erfordert das Erhitzen der Teile in einem geschmolzenen Natriumcyanid-Bad auf eine Temperatur knapp über dem Umwandlungsbereich und anschließendes Abschrecken, um eine dünne Härteschicht zu erhalten.
Carbonitrieren
Dieser Prozess ähnelt dem Zyanieren. Der Unterschied: Die Aufnahme von Kohlenstoff und Stickstoff erfolgt durch Erhitzen der Teile in einer gasförmigen Atmosphäre mit Kohlenwasserstoffen und Ammoniak. Für abzuschreckende Teile liegt die Temperatur bei 774–885 °C (1425–1625 °F); falls keine Flüssigabschreckung nötig ist, kann die niedrigere Temperatur von 649–788 °C (1200–1450 °F) verwendet werden.
Flammhärten
Das Verfahren umfasst schnelles Erhitzen durch direktes Aussetzen der Stahlteile einer offenen Flamme hochtemperaturer Gase. Die Oberfläche wird auf eine Temperatur über dem Umwandlungsbereich erhitzt und anschließend einem gewissen Abkühlgrad unterzogen, um sie vollständig zu härten. Der Kohlenstoffgehalt unseres flammgehärteten Stahls liegt zwischen 0,30–0,60 %. Wir sprühen das Abschreckmittel kurz hinter der Heizflamme auf die Oberfläche. Sofortiges Anlassen ist erforderlich und kann je nach Teilegröße und Kosten in einem konventionellen Ofen oder durch Flamm-Anlassen erfolgen.
Induktionshärten
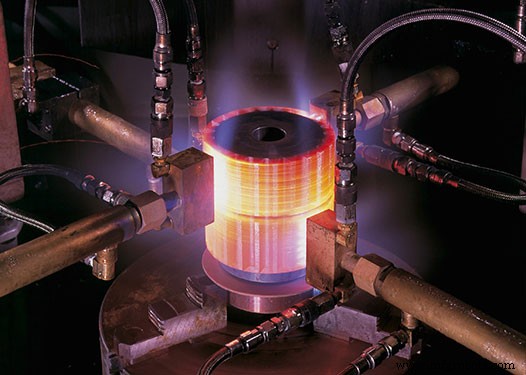
Dieser Prozess ähnelt dem Flammhärten; der Hauptunterschied besteht darin, dass hochfrequenter Strom das zu härtende Stahlteil umgibt. Daher hängt die Erwärmungstiefe von der Frequenz, der Wärmeleitfähigkeit der Oberfläche und dem Ausmaß der Oberflächenerwärmung ab. Wir kühlen die Teile durch Wassersprühen in geeigneten Intervallen ab. In manchen Fällen ölen wir Teile ab, indem wir sie nach Erreichen einer bestimmten Temperatur in ein Ölbad tauchen.
Wenn Sie bearbeitete Teile haben, die eine Härtungsbehandlung benötigen, senden Sie uns die Zeichnungen – wir bieten Fertigung der bearbeiteten Teile und Härtungsbehandlung aus einer Hand.
Herstellungsprozess
- Optimierung der Klebverbindung: Oberflächenbehandlungsstrategien für Duroplast- und Thermoplast-Verbundwerkstoffe
- Standortwahl für ein Greenfield-Stahlwerk: Ein umfassender Leitfaden
- HIsarna-Verfahren: Ultra-niedrig-karbonische Stahlproduktion
- CAS-OB-Prozess: Fortgeschrittene Sekundärmetallurgie mit Argon und Sauerstoff
- CONARC: Verschmelzung von Konverter und Lichtbogenofen für Überlegene Stahlproduktion
- Wesentliche Veredelungstechniken für präzisionsbearbeitete Komponenten – Teil 2
- Fortschrittliche Oberflächenbehandlungen für präzisionsgefertigte Luftfahrtbauteile
- Präzisions-Flachschleifservice: Expertenprozess & Qualität
- Wärmebehandlung für CNC-gefertigte Metallkomponenten optimieren
- Stahl-Wärmebehandlung: Härten, Anlassen, Glühen & Einsatzhärten für langlebige Messer