



Plasmalichtbogenschweißen (PAW): Prozess, Komponenten & Funktionsweise
Was ist Plasmalichtbogenschweißen?
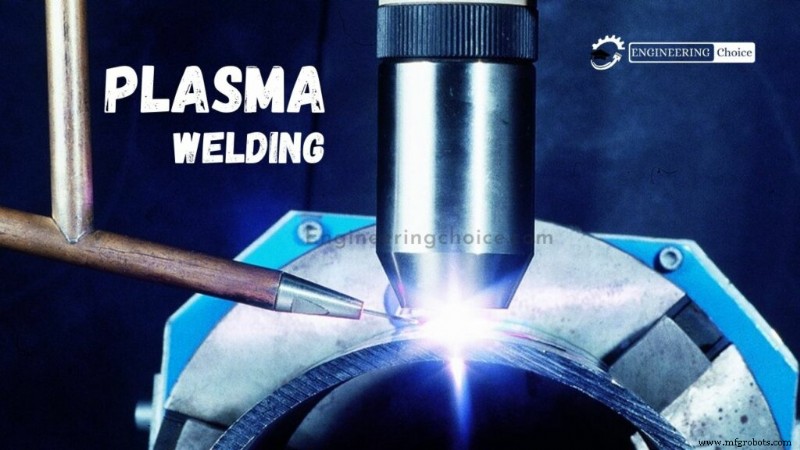
Plasmalichtbogenschweißen (PAW) ist ein Lichtbogenschweißverfahren, das dem WIG-Schweißen ähnelt: Lichtbogen zwischen spitzer Wolframelektrode und Werkstück. Der Unterschied: Die Elektrode sitzt im Brennerkörper, sodass sich der Plasmabogen von der Schutzgashülle trennen lässt. Plasma wird durch eine fein gebohrte Kupferdüse gedrückt, die den Lichtbogen verengt.
Ein Plasmabogen wird zwischen Elektrode und Grundwerkstoff gezündet und zum Schweißen genutzt. Wie WIG: nicht verbrauchende Wolframelektrode. Unterschied: Düse umgibt Elektrode, Plasmagas verhindert Lichtbogenaufweitung.
Die hohe Energiedichte ermöglicht schnelles Schweißen mit schmaler Naht und geringem Verzug. Durch den stark gerichteten Lichtbogen eignet sich PAW für Kehlnähte und vermeidet Spritzer.
Geringer Elektrodenverschleiß → hohe Nahtqualität über lange Zeit. Obwohl Anlagen teurer als WIG, sind Betriebskosten niedrig. Eines der besten Verfahren für Automatikschweißen.
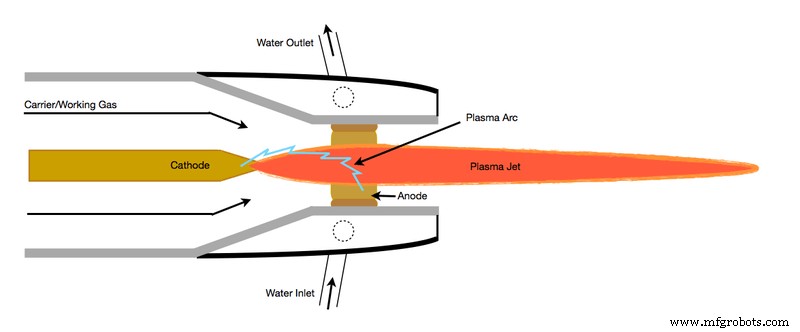
Pilotgas (Inertgas) strömt durch Brenner, wird durch Pilotlichtbogen ionisiert (Plasmaumwandlung). Ionisiertes Pilotgas formt Plasmastrahl, tritt aus Düse aus, leitet Lichtbogenstrom.
Lichtbogen verengt sich auf ~¼ der WIG-Breite → höhere Stromdichte.
Düsendurchmesser & Betriebsarten
Durch Variation von Düsendurchmesser und Plasmagasdurchfluss drei Betriebsarten:
Mikroplasma: 0,1 – 15 A
Sehr niedrige Schweißströme. Säulenförmiger Lichtbogen stabil auch bei variierender Bogenlänge (bis 20 mm).
Mittelstrom: 15 – 200 A
Charakteristik ähnlich WIG, aber steiferer Lichtbogen (konstriktes Plasma). Erhöhter Plasmagasdurchfluss verbessert Einbrand, aber Risiko: Lufteinschluss & Schutzgasverdrängung durch Turbulenzen.
Schlüsselloch-Plasma (Keyhole): > 100 A
Hoher Strom + hoher Plasmagasdurchfluss → leistungsstarker Plasmastrahl, Volldurchschmelzung wie Laser-/Elektronenstrahlschweißen.
Während des Schweißens schneidet das Loch progressiv durch das Material, flüssiges Schmelzbad fließt nach (Oberflächenspannung) → Nahtbildung. Einlagen bis 10 mm Edelstahl in einem Durchgang möglich.
Aufbau der PAW-Anlage
Komponenten:
- Stromquelle (DC)
- Plasmaschweißbrenner
- Wasserrückkühler
- Wolframelektrode
- Schutzgas
- Plasmagas
- Brennerzubehör (Düsen, Keramiken, Spannzangen, Einstelllehren)
- Zusatzwerkstoff
1. Stromquelle
Hochleistungs-DC-Quelle für Lichtbogenzündung (Wolframelektrode ↔ Werkstück). Strombereich: 2–300 A, ca. 80 V. Aufbau: Transformator, Gleichrichter, Steuerkonsole.
2. Plasmaschweißbrenner
Kernkomponente. Ähnlich WIG-Brenner, aber wassergekühlt (Lichtbogen im Brenner → hohe Wärme → Wassermantel).
3. Wasserrückkühler
Kontinuierlicher Wasserfluss um Brenner → Kühlung.
4. Wolframelektrode
Nicht verbrauchend, hohe Temperaturbeständigkeit.
5. Schutzgas
Zwei Inertgase nötig. Niedriger Druck (Vermeidung Turbulenzen) → Schutzgashülle instabil → zweites Inertgas außen mit hohem Durchfluss für stabile Abschirmung. Gase: Helium, Argon, Wasserstoff (bedarfsabhängig, temperaturabhängig).
6. Plasmagas
Ionisiertes Heißgas: annähernd gleiche Elektronen-/Ionenzahl. Energie löst Elektronen aus Molekülen/Atomen. Haupenergiequelle des Schweißens.
7. Brennerzubehör
Erweitert Brennerleistung (Düsen, Keramiken, Spannzangen, Einstelllehren).
8. Zusatzwerkstoff
Bei PAW meist ohne Zusatz. Falls nötig: direkte Zuführung in Schweißzone.
Funktionsweise des Plasmaschweißens
Plasma = Gas, extrem erhitzt & ionisiert → elektrisch leitend. Wie WIG (GTAW) überträgt PAW Lichtbogen auf Werkstück. Intensive Hitze schmilzt Grundwerkstoff → Verschmelzung.
Im Brenner: Wolframelektrode in Kupferdüse mit kleiner Öffnung. Pilotlichtbogen Elektrode ↔ Düsenspitze → Übertragung auf Werkstück.
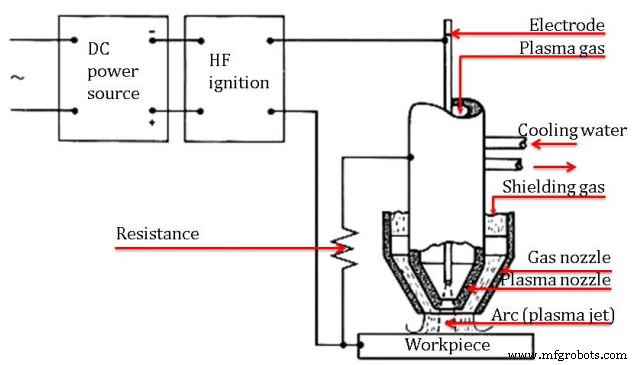
Durch Verengen von Plasmagas & Lichtbogen in Düse → hohe Wärmedichte auf kleinem Bereich. Hochleistungsgeräte → außergewöhnliche Nahtqualität.
Plasmagas meist Argon. Zweites Gas (Argon, Ar/H₂, He) schützt Schmelzbad → minimiert Oxidation.
Vorteile des Plasmalichtbogenschweißens
- Brennerdesign ermöglicht bessere Lichtbogenkontrolle.
- Mehr Freiheit zur Beobachtung & Steuerung der Naht.
- Hohe Wärmedichte & Plasmastrahl → höhere Vorschubgeschwindigkeiten.
- Hohe Temperatur & Wärmedichte → Schlüssellocheffekt (Keyhole).
- Volldurchschweißung in einem Durchgang bei vielen Nahtgeometrien.
- Kleinere Wärmeeinflusszone (WEZ) vs. WIG (GTAW).
- Geringerer Stromeinsatz vs. andere Verfahren.
Nachteile des Plasmalichtbogenschweißens
- Breitere Nähte & größere WEZ vs. Laserstrahl- (LBW) und Elektronenstrahlschweißen (EBW).
- Hohe Anschaffungskosten → hoher Startinvest.
- Erfordert Training & Spezialisierung.
- UV- & Infrarotstrahlung.
- Hohe Geräuschemission (~100 dB).
- Sperriger Brenner → manuelles Schweißen erschwert, Training nötig.
Anwendungsbereiche
- Schiffbau & Luftfahrt.
- Rohr- & Rohrleitungsschweißen (Edelstahl, Titan).
- Elektronikindustrie.
- Reparatur von Werkzeugen, Formen, Matrizen.
- Beschichten / Aufschweißen von Turbinenschaufeln.
Das war der Überblick zum Plasmalichtbogenschweißen. Weitere Schweißverfahren in anderen Artikeln. Teilen Sie den Beitrag gerne in Ihren Netzwerken.
Plasmaschweißen Video
Herstellungsprozess
- Plasma-Lichtbogenschweißen (PAW): Prozess, Aufbau & Funktionsweise
- Lichtbogenschweißen (Arc Welding) erklärt: Verfahren, Funktion & Vergleich
- Plasma-Lichtbogenbearbeitung (PAM): Prinzip, Komponenten & Einsatzgebiete
- Laserschweißen erklärt: Techniken, Arten & industrielle Anwendungen
- Widerstandsschweißen erklärt: Arten, Prozesse & Vorteile
- Gas-Schweißen erklärt: Prozess, Teile & Anwendungen
- Reibschweißen erklärt: Prozess, Vorteile und Anwendungen
- Kohlenstoffbogenschweißen: Prozess, Ausrüstung & moderne Anwendungen
- Lichtbogenschweißen – Funktionsweise: Lichtbogen, Schmelzbad, Schweißnaht
- Plasmalichtbogenschweißen (PAW): Prinzip, Ausrüstung, Vor- & Nachteile