



WIG-Schweißen (GTAW) verstehen: Prozess, Anwendungen & Vorteile
Was ist WIG-Schweißen (Gas Tungsten Arc Welding)?
WIG-Schweißen (Wolfram-Inertgas-Schweißen, engl. GTAW – Gas Tungsten Arc Welding) ist ein Lichtbogenschweißverfahren mit einer nicht verbrauchenden Wolframelektrode. Der Schweißbereich und die Elektrode werden durch ein inertes Schutzgas (Argon oder Helium) vor Oxidation und atmosphärischer Verunreinigung geschützt.
Zusatzwerkstoff (Fülldraht) wird meist zugegeben, aber nicht bei autogenen Schweißungen (Schmelzschweißen ohne Zusatz). Helium als Schutzgas → „Heliarc-Schweißen“. Eine konstantstromige Schweißstromquelle liefert die elektrische Energie, die über den Lichtbogen durch eine Säule hochionisierten Gases und Metalldämpfe (Plasma) geleitet wird.
Hauptanwendung: Dünnbleche aus rostfreiem Stahl und NE-Metallen (Aluminium, Magnesium, Kupferlegierungen). Der Schweißer hat größere Kontrolle über den Schweißprozess als bei Lichtbogenschweißen (SMAW) oder MIG/MAG-Schweißen (GMAW) → festere, höherwertige Nähte.
Nachteil: Komplexer, schwerer zu beherrschen, deutlich langsamer als die meisten anderen Schweißverfahren. Verwandtes Verfahren: Plasmalichtbogenschweißen (PAW) – fokussierterer Lichtbogen, oft automatisiert.
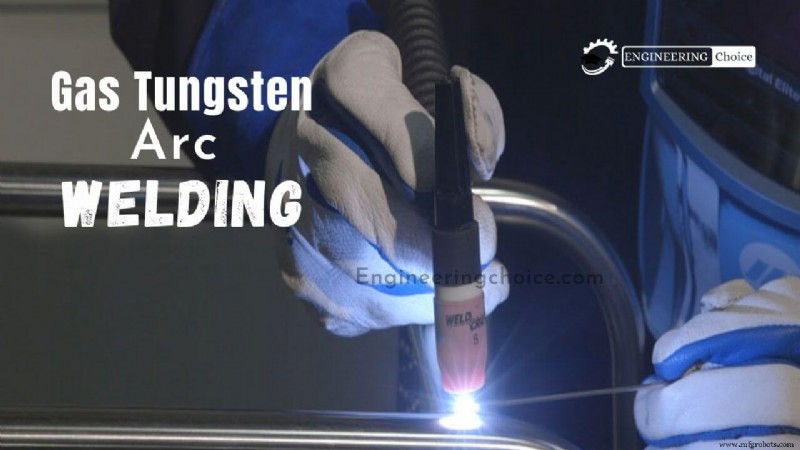
Funktionsweise des WIG-Schweißens
Handgeführtes WIG-Schweißen erfordert hohe Koordination – vergleichbar mit Autogenschweißen. Meist zwei Hände: eine führt den Brenner, die andere fügt Zusatzdraht manuell zu. Kurze Lichtbogenlänge halten, ohne Elektrode-Werkstück-Kontakt (Kurzschluss).
Zünden: Hochfrequenzgenerator (Tesla-Spule) erzeugt Funke → leitender Pfad für Schweißstrom durch Schutzgas → Lichtbogen zündet bei separierter Elektrode (1,5–3 mm Abstand).
Nach Zünden: Brenner in kleiner Kreisbewegung → Schmelzbad bilden (Größe hängt von Elektrodendurchmesser und Strom ab).
Bei konstantem Elektrodenabstand: Brenner leicht zurückziehen, 10–15° nach hinten kippen. Zusatzdraht wird vorn in das Schmelzbad gegeben.
Erfahrene Schweißer alternieren rasch: Brenner vorwärts (Schmelzbad fortschreiten) ↔ Zusatzdraht zugeben. Draht wird bei jedem Vorschub aus dem Bad gezogen, bleibt aber im Schutzgasbereich (Verhinderung von Oxidation/Kontamination).
Zusatzdrähte mit niedrigem Schmelzpunkt (Aluminium): Abstand zum Lichtbogen halten, im Schutzgas bleiben. Zu nah → Draht schmilzt vor Kontakt mit Schmelzbad.
Nahtende: Strom allmählich reduzieren → Krater erstarrt rissfrei (Vermeidung von Endkraterrissen).
Schutzgase beim WIG-Schweißen
Auswahl nach Werkstoff:
- Argon: Standardgas – breites Einsatzspektrum (Stähle, rostfreie Stähle, Aluminium, Titan).
- Ar + 2–5 % H₂: Wasserstoffzusatz macht Gas leicht reduzierend → sauberere Nahtoptik ohne Oberflächenoxidation. Heißerer, eingeengter Lichtbogen → höhere Schweißgeschwindigkeiten. Risiken: Wasserstoffversprödung bei unlegierten Stählen, Porenbildung bei Al-Legierungen.
- Helium / He-Ar-Gemische: Helium erhöht Lichtbogentemperatur → höhere Geschwindigkeit, tiefere Einbrandtiefe. Nachteile: hohe Gaskosten, schwierigeres Zünden.
Aufbau einer WIG-Schweißanlage
Bestandteile:
- Stromquelle (Konstantstrom)
- Inertgasversorgung
- Schweißbrenner / Elektrodenhalter
- Wolframelektrode
- Schutzgas
- Zusatzdraht (Fülldraht)
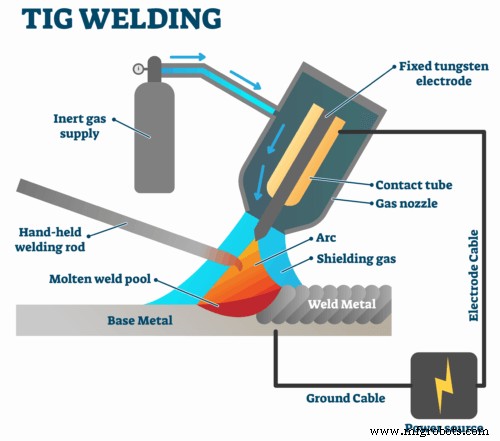
1. Stromquelle
Konstantstrom essenziell – Stromschwankungen machen sauberes Schweißen unmöglich. Zwei Typen:
- DC (Gleichstrom): Stähle, Nickel, Titan.
- AC (Wechselstrom): Magnesium, Aluminium (Oxidschichtdurchbruch).
2. Inertgasversorgung
Schützt Schweißzone vor Atmosphärengasen (O₂, N₂, H₂). Standard: Argon. Details im Schutzgas-Abschnitt.
3. Schweißbrenner
Für Hand- und Automatikbetrieb. Baugleich, Handbrenner mit Griff, Automatikbrenner zur Maschinenmontage. Kühlung: Luft (< 200 A) oder Wasser (> 200 A). Innenleben aus Kupfer (Wärmeleitfähigkeit). Aufnahme (Port) für festen Sitz der Wolframelektrode.
4. Wolframelektrode
Nicht verbrauchend, aus Wolfram oder Wolframlegierung. Hohe Temperatursbeständigkeit (Schmelzpunkt 3.422 °C). Durchmesser 0,5–6,4 mm, Länge 75–610 mm.
5. Schutzgas
Schützt Schmelzbad vor Atmosphärengasen (Porositäten, Lunker). Wahl hängt von Verfahren, Atmosphäre, Werkstoff ab. Standard: Argon, teils Ar/He-Gemische.
6. Zusatzdraht
Da Elektrode nicht verbraucht: separater Werkstoff für Nahtfüllung. Werkstoff (Baustahl, Al u. a.) nach Nahtart, Grundwerkstoff, Dicke, geforderten Eigenschaften.
Anwendungsbereiche des WIG-Schweißens
- Besonders für feuerfeste, dünnwandige und reaktive Werkstoffe.
- Große Werkstoffvielfalt → diverse Branchen: Luft- & Raumfahrt, Automobil, Reparatur, Kunst.
- Luftfahrt: Flugzeug- & Raumfahrzeugbau.
- Automobil: Sichere, langlebige Konstruktion.
- Reparatur: Vom Kinderspielzeug (Wagen, Pedalauto) bis Aluminiumwerkzeug.
Vorteile des WIG-Schweißens
- Lösung für kritische Nahtverbindungen, höchste Präzisionsanforderungen.
- Breites Werkstoffspektrum.
- Bei korrekter Ausführung: höchste Nahtqualität & Reinheit (entscheidend für viele Anwendungen).
- Hand- und Automatikbetrieb möglich.
- Eines der effizientesten Fügeverfahren für Metalle.
- Keine Schlackebildung.
- Alle Schweißpositionen möglich.
Nachteile des WIG-Schweißens
- Nicht für dicke Bleche geeignet.
- Hohe Komplexität – hochqualifizierte Fachkräfte erforderlich.
- Sicherheitsrisiko: intensive Lichtbogenstrahlung → Augenschäden.
- Hohe Kosten (material- & umfangabhängig).
- Langsamer Prozess.
FAQ
- Was ist WIG-Schweißen (GTAW)?
- Lichtbogenschweißen mit nicht verbrauchender Wolframelektrode, Schutz durch Inertgas (Ar/He).
- Was bedeutet GTAW?
- Gas Tungsten Arc Welding – Lichtbogen zwischen Wolframelektrode (nicht verbrauchend) und Werkstück, Schutz durch Inertgasmischung. Kein Spritzer, keine Schlacke. Auch TIG genannt.
- Ist GTAW = TIG?
- Ja, identisch: Tungsten Inert Gas (TIG) = Gas Tungsten Arc Welding (GTAW).
- Wofür wird GTAW eingesetzt?
- Hauptsächlich rostfreie Stähle, NE-Metalle (Al, Mg), fast alle Metalle außer Zink/Legierungen.
- Prozessablauf?
- Lichtbogen zwischen Wolframelektrode und Werkstück, Zusatzwerkstoff extern (meist blanker Draht).
- Nachteile?
- Schwerste Schweißverfahren (hohe Fertigkeit nötig), niedrige Vorschubgeschwindigkeit, niedrige Abschmelzleistung, schwer automatisierbar, hohe Kosten.
- Verdienst WIG-Schweißer?
- Ø 33.163 $/Jahr (16 $/h) in Kalifornien, USA. Spanne 31.199–39.001 $.
- Stärkstes Schweißverfahren?
- WIG erzeugt sauberere, präzisere Nähte als MIG/Lichtbogen → höchste Festigkeit. Aber: Auftrag entscheidet – manchmal MIG/anderes Verfahren besser.
- Ist WIG Kalt-Schweißen?
- Es gibt eine WIG-Einstellung „Cold“ (DC/AC-Geräte): manueller Prozess, jeder Lichtbogenstart = „Zapp-Effekt“. Nicht echtes Kalt-Schweißen (Ultraschall/Druck).
- Bestes Gas für WIG?
- Argon – vielseitig (Baustahl, Edelstahl, Al), am häufigsten genutzt.
- Temperatur WIG-Schweißen?
- Über 6.000 °F (ca. 3.300 °C). Teurer als Elektrodenschweißen, aber sauberer, vielseitiger (Stahl, Al, Messing u. a.).
- Vor-/Nachteile WIG?
- Vorteile: Präzision, Vielseitigkeit, komplexe Metalle, nicht verbrauchende Elektrode. Nachteile: zeitaufwändig, komplexe Geräte, Sicherheit, Gaskosten.
- Erblinden Schweißer mit der Zeit?
- Ohne Augenschutz: Blitzscherz (Photokeratitis) – temporäre Blindheit, Schmerzen. Schwere Verletzungen → dauerhafte Erblindung.
- Richtiges Schleifen der Wolframelektrode?
- Spezieller Diamantschleifscheibe (Widerstand gegen Wolframhärte). Gerade in Scheibenrichtung (90°), Schleifspuren längs (nicht quer). Verhindert Kontamination, stabilen Lichtbogen.
- GTAW vs. SMAW?
- SMAW: Flussmittel hüllt Elektrode → Schutzgas selbstgeneriert. GMAW: Schutzgas aus Flasche. GTAW: Inertgas aus Flasche.
- GMAW vs. GTAW?
- GMAW: verbrauchende Elektrode (schmilzt auf Naht). GTAW/TIG: nicht verbrauchende Elektrode (kein Materialeintrag von Elektrode).
- Vor-/Nachteile GTAW tabellarisch?
Vorteile Nachteile Saubere, hochwertige Nähte Niedrige Abschmelzleistung Breites Werkstoffspektrum Hohe Fertigkeit nötig Kein Spritzer/Schlacke/Funken/Rauch Hohe UV-Strahlung Alle Positionen schweißbar Hohe Augen-Hand-Koordination nötig - Härtestes Schweißmetall?
- Aluminium – Schmelzpunkt, Wärmeleitfähigkeit, Duktilität machen es extrem anspruchsvoll.
- WIG ohne Gas möglich?
- NEIN. Gas schützt Wolframelektrode UND Schmelzbad vor O₂. Brenner oft gasgekühlt – ohne Gas: Brennerüberhitzung.
- Was ist Vakuumschweißen?
- Vakuumzementieren/-schweißen: Festwerden kleiner Teile im Hochvakuum (z. B. Mondstaub). Problem bei frühen Satelliten: bewegliche Teile blockierten.
- Argon-Flaschenpreis?
- Teuerstes Schutzgas – Neupreis bis 350 $ pro Flasche.
- CO₂ für WIG nutzbar?
- Nein. WIG erfordert strikt Inertgas. Reinargon Standard. Ar/He-Gemische für dicke Al-Teile (mehr Wärmeeintrag).
- Ist WIG einfach?
- Wird für hohe ästhetische/strukturelle/ normativen Anforderungen spezifiziert. Komplex, unbestritten schwerstes Verfahren zum Erlernen.
- Benötigt WIG Zusatzwerkstoff?
- Nein – autogenes Schweißen nur mit Wolframelektrode möglich (direktes Aufschmelzen der Fügeflächen).
- Was kann ich mit WIG schweißen?
- Stahl, Edelstahl, Chrom-Molybdän, Al, Ni-Legierungen, Mg, Cu, Messing, Bronze, Gold. Anwendungen: Wagen, Fahrradrahmen, Rasenmäher, Türgriffe, Kotflügel u. v. m.
Herstellungsprozess
- MIG vs. TIG Schweißen: Die richtige Lichtbogen-Schweißtechnik für Ihr Projekt wählen
- MIG vs. TIG Schweißen: Unterschiede und Anwendungsbereiche
- Plasma-Lichtbogenschweißen (PAW): Prozess, Aufbau & Funktionsweise
- Schweißen erklärt: Definition, Verfahren, Arten & Anwendungen
- WIG-Schweißen (GTAW): Prozess, Vorteile & industrielle Anwendungen
- MIG/MAG-Schweißen erklärt: Grundlagen, Technik & Tipps für Profis
- Gas-Schweißen erklärt: Prozess, Teile & Anwendungen
- Fülldrahtschweißen (FCAW) meistern: Vollständiger Leitfaden zum Prozess
- Lichtbogenschweißen mit Stabelektroden (SMAW): Ein umfassender Leitfaden
- WIG-Schweißen meistern: Definition, Anwendungen und Unterschied zum MIG-Schweißen