



Löten meistern: Arten, Techniken & Schritt-für-Schritt-Anleitung
Öffnen Sie ein beliebiges Elektronikgerät mit Leiterplatte: Bauteile sind per Lötverbindung befestigt. Löten verbindet zwei oder mehr elektronische Bauteile durch Aufschmelzen von Lot um die Verbindung. Obwohl dauerhaft, ist es mit Entlötwerkzeugen reversibel.
Heute: Was ist Löten? Anwendungen? Wie läuft der Prozess?
Was ist Löten?
Löten ist ein Fügeverfahren, das verschiedene Metalle durch Aufschmelzen von Lot verbindet. Lot ist eine Metalllegierung (klassisch Zinn-Blei), die mit einem heißen Lötkolben aufgeschmolzen wird. Der Kolben wird auf > 600 °F (ca. 315 °C) erhitzt, nach Abkühlung entsteht eine feste elektrische Verbindung.
Im Gegensatz zum Schweißen werden die Grundwerkstoffe nicht aufgeschmolzen. Beim Hartlöten (Brazing) schmilzt auch nicht das Grundmaterial, aber das Lot schmilzt bei höherer Temperatur als beim Weichlöten. Historisch enthielt fast alles Lot Blei – Umwelt- & Gesundheitsbedenken treiben bleifreie Legierungen (Elektronik, Sanitär) voran.
Was ist Lot?
Lot ist eine schmelzflüssige Metalllegierung für dauerhafte Verbindungen zwischen Metallfügern. Aufschmelzen → Benetzung & Verbindung nach Erstarren. Erforderlich: niedrigerer Schmelzpunkt als Fügematerial.
Lot muss oxidations- & korrosionsbeständig sein (Langzeitstabilität). Für elektrische Verbindungen: günstige elektrische Eigenschaften.
Weichlot: Schmelzbereich 90–450 °C (190–840 °F; 360–720 K). Elektronik, Sanitär, Blechbearbeitung. Häufigste Legierungen: 180–190 °C (360–370 °F; 450–460 K). Loten über 450 °C = Hartlöten, Silberlöten, Brazing.
Eutektische Legierungen: Schmelzpunkt = minimal möglich für die Mischung = Gefrierpunkt. Nicht-eutektisch: distintas Solidus-/Liquidustemperaturen (fest/flüssig getrennt).
Nicht-eutektische Mischungen: pastöser Zustand (feste Partikel in geschmolzener Matrix) bei Annäherung an Schmelzbereich. In der Elektrotechnik: Störung in diesem „pasty state“ → schlechte elektrische Verbindung. Eutektisches Lot minimiert dieses Problem.
Pastöser Zustand bei Sanitär nutzen: Formung des Lots beim Abkühlen → wasserdichte Rohrverbindung („abgewischtes Joint“).
Für Elektronik: Lötzinn als Draht (diverse Durchmesser) für Handlöten (Lötkolben/Lötpistole), mit Flussmittelkern. Auch als Pasten (Raumtemperatur), vorformte Folien (maschinelle Massenfertigung), kleine „Tabs“ (Umwicklung + Flamme, wenn Kolben nicht nutzbar, z. B. Feldreparaturen).
Wie funktioniert Löten?
Lot wird durch Wärme eines temperaturgeregelten Lötkolbens aufgeschmolzen. Erhitzung über Schmelzpunkt (~600 °F / 315 °C) → Schmelzen → Abkühlung → Lötverbindung.
Neben elektrischen Verbindungen: Lot entfernbar mit Entlötwerkzeug.
Lot = Metalllegierung für feste permanente Verbindungen (Kupferleiterbahnen auf Leiterplatten, Kupferrohrverbindungen). Zwei Sorten (bleihaltig/bleifrei), Durchmesser 0,032″–0,062″. Im Kern: Flussmittel (Flux) – verbessert mechanische & elektrische Eigenschaften.
Verwendete Metalle
Früher bleibasiert (Bleilot). Durch Regulierungen Ersatz durch bleifreie Lote: Antimon, Bismut, Messing, Kupfer, Indium, Zinn, Silber.
Welches Flussmittel (Flux)?
Verunreinigungen (Öl, Schmutz, Oxidation) an Fügefläche. Flussmittel verhindert Oxidation, kann reinigend wirken. Kolophonium-Flussmittel (Rosin Flux) – mechanische Festigkeit & elektrischer Kontakt. Benetzungsmittel (Wetting Agent) reduziert Oberflächenspannung.
Arten von Lot
Kurz: 3 Hauptkategorien – bleifrei, bleihaltig, fluxhaltig. Bleihaltig: zuverlässigste, bevorzugt für kritische Anwendungen (Medizinelektronik, Luftfahrt).
Markt bietet unzählige Lote – Eingrenzung auf drei Hauptkategorien:
- Bleihaltiges Lot startete Elektronikrevolution. Klassisch 60/40 (Sn/Pb), Schmelzbereich ~180–190 °C. „Weichlot“. Zinn: niedriger Schmelzpunkt. Blei: unterdrückt Zinnwhisker. Höherer Zinnanteil → bessere Zug-/Schubfestigkeit.
- Bleifreies Lot durch EU-RoHS (Blei-Restriktion). USA: Steuervergünstigungen für bleifrei. Zinnwhisker-Minderung: moderne Glühverfahren, Nickelzusätze, Konformbeschichtungen. Bleifrei: höherer Schmelzpunkt als konventionell.
- Flux-Core Lot (Flussmittelkern) als Drahtspule mit Reduktionsmittel im Kern. Flussmittel wird beim Löten freigesetzt, reduziert (kehrt Oxidation um) an Kontaktstelle → saubere elektrische Verbindung. Verbessert Benetzung. Elektronik: Kolophonium. Säurekerne für Metallreparatur/Sanitär – nicht für Elektronik!
Schritt-für-Schritt: Löten
Löten verbindet Bauteile durch aufgeschmolzenes Lot an der Verbindung. Abkühlung → feste elektrische Bindung. Reversibel mit Entlötwerkzeug.
Praxisbeispiel: LED auf Leiterplatte löten.
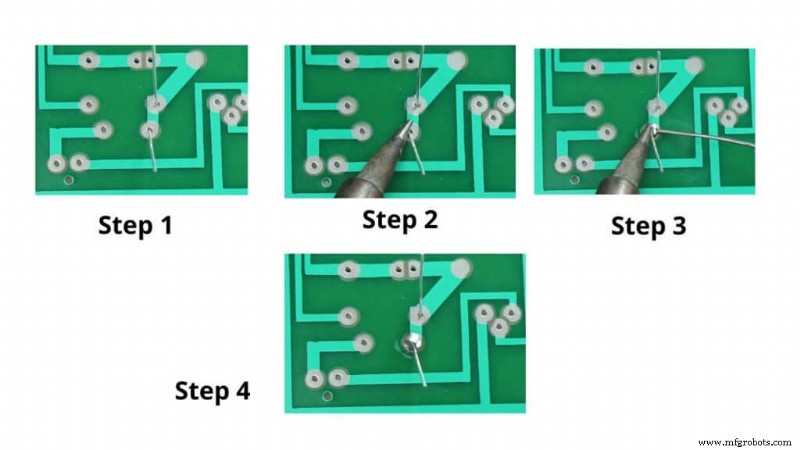
Schritt 1: Bauteil bestücken – LED-Drähte in Leiterplattenlöcher stecken. Platine umdrehen, Drähte 45° nach außen biegen → bessere Verbindung zum Kupferpad, verhindert Herausfallen.
Schritt 2: Lötstelle erhitzen – Lötkolben einschalten, einstellbar: 400 °C. Kolbenspitze simultan auf Kupferpad UND Drahtansatz. 3–4 s halten → Pad & Draht erhitzen.
Schritt 3: Lot zuführen – Kolben auf Pad/Draht, Lot an Verbindung berühren. WICHTIG: Lot nicht direkt mit Kolbenspitze berühren! Verbindung muss heiß genug sein, Lot beim Berühren zu schmelzen. Zu kalt → kalte Lötstelle (schlechte Verbindung).
Schritt 4: Drähte kürzen – Kolben abnehmen, Lot natürlich abkühlen lassen. Nicht anpusten! → kalte Lötstelle. Nach Erstarren: überstehende Drähte abschneiden.
Gute Lötstelle: glatt, glänzend, vulkan-/kegelförmig. Genug Lot für vollständige Benetzung, aber nicht zu viel (Kugel/Überlauf auf benachbarte Pads).
Drähte verlöten
Empfehlung: Dritte Hand oder Spannvorrichtung.
- Isolation an beiden Drahtenden abziehen. Bei Litzen: Enden verdrillen.
- Lötkolben voll aufgeheizt, Spitze an einem Drahtende 3–4 s.
- Kolben halten, Lot berühren bis Draht vollständig verzinn (Zinnauflage).
- Wiederholen am anderen Draht.
- Beide verzinnte Drähte übereinanderlegen, Kolbenspitze berührt beide → Lot schmilzt, umhüllt beide gleichmäßig.
- Kolben abnehmen, wenige Sekunden aushärten lassen. Schrumpfschlauch über Verbindung.
Was ist Entlöten (Desoldering)?
In der Elektronik: Entfernen von Lot & Bauteilen von Leiterplatten – Fehlersuche, Reparatur, Austausch, Rettung.
Entlöten = Aufschmelzen & Entfernen der Lötverbindungen zwischen zwei Materialien. Elektronik: Ausbau elektrischer Bauteile von PCB (Troubleshooting, Reparatur, Austausch, Salvage). Hauptanwendung.
Einfach: Umkehrung des Lötprozesses. Ähnlich komplex, erfordert Geschick. Gleiche Schritte, gleiche Sicherheitsmaßnahmen.
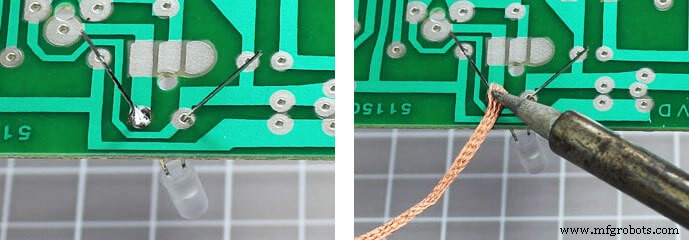
Entlötmethoden
Mehrere Methoden, unterschiedliche Werkzeuge & Fertigkeitslevel.
1. Mit Lötkolben
Simpelste Methode. Nur Lötkolben & Pinzette nötig.
Vorgehen:
- Lot mit Kolben erhitzen bis Schmelzen.
- Pins mit Kolben anstupsen, Lot von Verbindung wegbewegen.
- Bauteil mit Pinzette aus Löchern ziehen.
- Zug an den Anschlüssen (Spitzen), nicht am Körper → Bauteilschutz.
Lot aus Löchern: Stecknadel in Loch → saugt Lot auf.
Pro: Nur Kolben nötig, Bauteile wiederverwendbar.
Contra: Zu langes Erhitzen → Platinenbeschädigung.
2. Mit Entlötlitze (Solder Wick / Desoldering Braid)
Entfernt überschüssiges Lot nach dem Löten. Litze = verflochtene Kupferdrähte (gute Wärmeleiter). Lot wird von Wärme angezogen → Kupfer saugt Lot auf.
Manche Litzen mit Flussmittel (einfacheres Entfernen). Ohne Flux: Ende in Flux tauchen → Beschleunigung.
Vorgehen:
- Einige cm Kupferdrähte verflechten → Litze.
- Flux auf Litze (Eintauchen).
- Litzenabschnitt auf zu entlötende Stelle legen.
- Heißen Kolben auf Litzen-Spitze & gewünschten Pin.
- Warten bis Lot schmilzt & Litze aufsaugt.
- Litze entfernen, benetzten Abschnitt abschneiden.
- Wiederholen bis alles unerwünschte Lot entfernt.
Litze nicht mit bloßen Händen anfassen (heiß!) – Pinzette nutzen.
Pro: Günstig, einfach, ideal für flache Flächen, Litzenlänge anpassbar, Bauteile wiederverwendbar.
Contra: Litze nicht wiederverwendbar (abschneiden), heiß → Positionierung schwierig, für Bohrungen ungeeignet.
3. Mit Entlötpumpe (Desoldering Pump / Solder Sucker)
Kleines Hochdruck-Vakuum. Vorher: Lot mit Kolben aufschmelzen.
Schritte:
- Kolben: Lot aufschmelzen.
- Pumpe: Kolben/Blase drücken, auf geschmolzenes Lot setzen.
- Loslassen → Lot wird angesaugt.
- Manche Pumpen: Auslösetaste (kein Dauerdrücken).
- Bauteil entnehmen.
- Wiederholen bis Lot restlos entfernt.
Kombigeräte (Pumpe + Kolben) erhältlich. Lotentsorgung: wiederholtes Drücken/Loslassen.
Pro: Verschiedene Bauarten/Mechanismen, ideal für Bohrungen & kleine Bauteile, Bauteile wiederverwendbar.
Contra: Meist groß → enge Stellen schwierig.
4. Mit Heißluftföhn (Heat Gun / Hot Air Station)
Funktionsweise wie Lötkolben: Lot erhitzen → Bauteil entfernen. Heißluftstation effektiver, aber teurer.
Vorgehen:
- Heißluftföhn einschalten.
- Platine festspannen (Stand/Pinzette).
- Düse auf Lot halten bis Schmelzen.
- Bauteil mit Pinzette entnehmen.
Nicht zu lange aufhalten → Platinen-/Bauteilschädigung.
Pro: Sekundenschnelles Entlöten & Entfernen, Bauteile wiederverwendbar.
Contra: Schnelle Hitze → meist Bauteilschädigung (unbrauchbar), Platinenrisiko, Verletzungsgefahr bei Unvorsicht.
FAQ
- Was ist Löten?
- Fügeverfahren: Metalle durch aufgeschmolzenes Lot verbinden. Lot = Legierung (klassisch Sn/Pb), Kolben > 600 °F → Abkühlung = feste elektrische Bindung.
- Was ist Lot?
- Schmelzflüssige Legierung für dauerhafte Metallverbindung. Aufschmelzen → Benetzung & Verbindung nach Erstarren. Schmelzpunkt < Fügematerial. Oxidations-/Korrosionsbeständig. Elektrisch günstig.
- Lotearten?
- 3 Haupttypen: bleifrei, bleihaltig, fluxhaltig. Bleihaltig: zuverlässigst, kritische Anwendungen (Medizin, Luftfahrt).
- Ist Löten = Schweißen?
- Begriffe oft synonym, aber Prozess & Techniken unterscheiden sich. Hauptunterschied: Beim Löten werden Fügemetalle NICHT aufgeschmolzen.
- Lötmethode?
- Prozess für mechanische/elektrische Verbindung. Niedrigschmelzende Legierung (Lot) schmilzt, wird auf Fügemetalle aufgebracht, erstarrt → Verbindung.
- Was brauche ich zum Löten?
- Vorwärmer, Dritte Hand, Lötmatte, Lupenbrille, Rauchabsauger, Lötband, Pinzetten-Set, Kolbenspitzenreiniger (Messingwolle).
- Zwei Lötarten?
- Drei Formen mit steigender Temperatur & Festigkeit:
1. Weichlöten (urspr. Sn/Pb).
2. Silberlöten (Ag-haltig).
3. Hartlöten/Brazing (Messinglot). - Wird Löten verboten?
- Inverkehrbringen von bleihaltigem Lot/Flux ohne prominentes Warnlabel illegal (Trinkwasserinstallation/Reparatur).
- Schritt-für-Schritt Löten?
- Wellenlöten: 1. Lot schmelzen, 2. Bauteile reinigen, 3. PCB positionieren, 4. Lot auftragen, 5. Reinigen.
- Drei Lotearten?
- Bleihaltig, bleifrei, fluxhaltig.
- Woraus besteht Lot?
- Basis: Zinn, Blei, Cadmium, Zink, Indium. Formen: Barren (Wellenlöten-Bäder), Draht, Paste, Folie, Tabs.
- Brauche ich Flux?
- Löten ohne Flux möglich. Hilfreich (Oxidabbau), aber nicht zwingend. Die meisten Lote haben Kolophoniumkern → Fluxfunktion integriert.
- Sicher löten?
- Kolbenelement nie anfassen. Drähte mit Pinzette/Klemme halten. Schwamm feucht halten. Kolben immer in Ständer (nie auf Werktisch). Aus/Stecker ziehen bei Pause.
- Stärkstes Lot?
- 60/40 (60% Sn, 40% Pb) – teuerste, stärkste Bindung, niedrigster Schmelzpunkt = beste Verarbeitbarkeit. 40/60 günstiger, schwieriger. 50/50 guter Kompromiss.
- Warum Zinn im Lot?
- Sn/Pb-Gemisch: niedrigerer Schmelzpunkt als beide Reinmetalle. Beim Schweißen: gleicher Grundwerkstoff für Fuge.
- Warum Flux beim Löten?
- Dreifach: 1. Oxidierte Metalloberflächen entfernen, 2. Luft abschließen (Verhindert Neuoxidation), 3. Benetzung der flüssigen Lot verbessern (Amalgamierung).
- Ist Lot so fest wie Schweißen?
- Bindung durch Erstarren des Lots. Nicht so fest wie Schweißen/Hartlöten. Keine mechanische Verklammerung. Unsachgemäßes Löten → schlechte Leitfähigkeit.
- Kann man auf Holz löten?
- Viele Oberflächen lötbar mit richtigem Flux. Elektronik: Cu, Ag, Au. Aber: Holz lötbar mit passendem Flux.
- Worauf haftet Lot NICHT?
- Verschmutzte/oxidierte Metallflächen. Reinigen: Stahlwolle, Feile, Schleifvlies. Sorgfältig! Drähte: Messerrücken/flaches Metall abschaben.
- Ist Löten von Elektroleitungen erlaubt?
- NEC 110.14: gelötete Spleiße erlaubt, wenn Regeln eingehalten. Lokale Vorschriften beachten. Altanlagen: meist Bestandsschutz, außer Brandgefahr.
- Kann man 230 V löten?
- Lot schmilzt unter Fehlerstrom. Flüssig ~180/220 °C (Legierungsabhängig), plastisch schon < 120 °C.
- Vier Lotearten?
- Drei Haupttypen: bleifrei, bleihaltig, fluxhaltig. Zusätzlich Silberlot. Weitere Unterscheidung: Form, Kern, Anwendung.
- Bei welcher Hitze schmilzt Lot?
- Weichlot: 90–450 °C. Häufigste: 180–190 °C.
- Was kann gelötet werden?
- Metalle: Au, Ag, Cu, Messing, Fe. Lot schmilzt, erstarrt → Verbindung. Nicht so fest wie Hartlöten/Schweißen.
- Vorteile Löten?
- Geringe Energie, niedrige Prozesstemperatur, keine thermischen Spannungen/Verzug, Gefüge unbeeinflusst, leicht automatisierbar, ungleiche Materialien verbindbar, große Materialvielfalt, Dünnwandteile fügbar.
- Flux-Alternative?
- Vaseline (Petroleum Jelly) – Wachse & Mineralöl = Antioxidans → funktioniert als Lötflussmittel.
- Kleber statt Lot?
- Kein guter Ersatz. Kein Kleber leitet Strom oder hält so gut wie Lot.
Herstellungsprozess
- 6G erforscht: Die Zukunft ultraschneller Konnektivität
- 3D-Druck (Additive Fertigung): Verfahren, Materialien & Anwendungen
- Lichtbogenschweißen (Arc Welding) erklärt: Verfahren, Funktion & Vergleich
- Löten erklärt: Verfahren, Lote, Schritt-für-Schritt-Anleitung & Entlöten
- Kupferhartlöten erklärt: Techniken & Tipps für starke, zuverlässige Verbindungen
- Anguss-Systeme im Guss verstehen: Typen, Design und Best Practices
- Bestandsbuchhaltung verstehen: Methoden, Arten und geschäftliche Auswirkungen
- CNC-Laserschneiden erklärt: Prozess, Arten und Hauptvorteile
- Polieren erklärt: Arten, Merkmale und Vorteile
- Konstruktionstoleranzen, Arten und Passungen: Umfassender Leitfaden