



Strangpressen erklärt: Prozess, Typen und wichtige Anwendungen
Was ist Strangpressen?
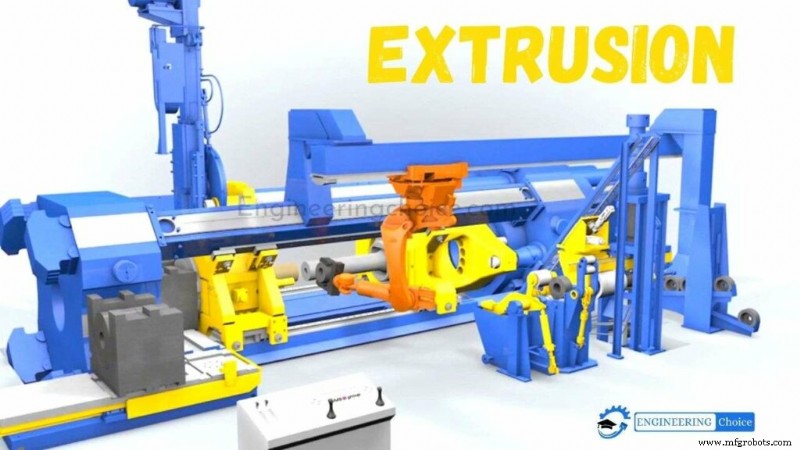
Strangpressen ist ein Verfahren zur Herstellung von Objekten mit festem Querschnittsprofil, indem Material durch eine Düse (Matrize) mit dem gewünschten Querschnitt gepresst wird. Seine zwei Hauptvorteile gegenüber anderen Fertigungsverfahren sind die Fähigkeit, sehr komplexe Querschnitte zu erzeugen, und die Bearbeitung spröder Materialien, da das Material nur Druck- und Schubspannungen erfährt. Es erzeugt auch eine hervorragende Oberflächenbeschaffenheit und gibt große gestalterische Freiheit.
Ziehen ist ein ähnlicher Prozess, der die Zugfestigkeit des Materials nutzt, um es durch die Matrize zu ziehen. Es begrenzt die Formänderung in einem Schritt, weshalb es auf einfachere Formen beschränkt ist und meist mehrere Stufen erfordert. Ziehen ist der Hauptweg zur Drahtherstellung. Metallstäbe und -rohre werden auch oft gezogen.
Strangpressen kann kontinuierlich (theoretisch unendlich langes Material) oder diskontinuierlich (viele Stücke) erfolgen. Es kann mit heißem oder kaltem Material durchgeführt werden. Häufig extrudierte Materialien sind Metalle, Polymere, Keramik, Beton, Modelliermasse und Lebensmittel. Produkte des Strangpressens werden allgemein als Strangpresslinge bezeichnet.
Auch als „Lochflanschen“ bezeichnet, können Hohlräume in extrudiertem Material nicht mit einer einfachen flachen Extrusionsmatrize hergestellt werden, da es keine Möglichkeit gäbe, den mittleren Steg der Matrize zu stützen. Stattdessen nimmt die Matrize die Form eines Blocks mit Tiefe an, beginnend mit einem Profil, das den Mittelabschnitt stützt.
Die Matrizenform ändert sich dann intern entlang ihrer Länge in die endgültige Form, wobei die hängenden Mittelstücke von der Rückseite der Matrize gestützt werden. Das Material fließt um die Stützen und verschmilzt zur gewünschten geschlossenen Form.
Das Strangpressen von Metallen kann auch deren Festigkeit erhöhen.
Merkmale des Strangpressens
- Fähigkeit, komplexe Querschnitte zu erzeugen, die über die gesamte Länge der Strangpresslinge gleichmäßig sind
- Faktoren, die die Extrusionsqualität beeinflussen: Matrizendesign, Extrusionsverhältnis, Bolzentemperatur, Schmierung und Extrusionsgeschwindigkeit. Siehe den detaillierten Design-Leitfaden für Metallextrusion „How to design parts for direct metal extrusion“, um die 5 Schlüsseldesignvariablen und DFM-Extrusionstipps zu verstehen.
- Ähnlich wie andere Umformverfahren kann es warm oder kalt durchgeführt werden, obwohl der Prozess generell bei erhöhten Temperaturen durchgeführt wird, um die Extrusionskraft zu reduzieren und die Duktilität des Materials zu verbessern
- Niedrige Kosten durch reduzierten Materialverschnitt und hohe Produktionsrate
- Spröde Materialien können ohne Rissbildung umgeformt werden, da nur Druck- und Scherkräfte auf den Rohling wirken
- Geformte Teile haben eine hervorragende Oberflächenbeschaffenheit, was nachgelagerte Bearbeitung minimiert
- Metallstrangpressen tendiert zu einer günstigen, in Pressrichtung orientierten Kornstruktur
- Mindestwanddicke von ~1 mm (Aluminium) bis ~3 mm (Stahl) erreichbar
Typen des Strangpressverfahrens
Metallstrangpressen kann je nach Richtung des Materialflusses, dem Medium zur Krafteinleitung, der Arbeitstemperatur etc. in folgende Kategorien unterteilt werden:
- Direktes Strangpressen
- Indirektes Strangpressen
- Hydrostatisches Strangpressen
- Lateral- oder Vertikalstrangpressen
- Warmstrangpressen
- Kaltstrangpressen
- Schlagpressen (Impact Extrusion)
1. Direktes Strangpressen
Direktes Strangpressen, manchmal Vorwärtsstrangpressen genannt, ist der häufigste Typ. Es beginnt mit dem Laden eines erhitzten Bolzens (nur für Warmpressen) in einen Presszylinder, wobei ein Dummy-Block dahinter platziert wird.
Dann drückt der mechanische oder hydraulische Stempel auf das Material, um es durch die Matrize zu pressen. Dann wird das Teil im noch heißen Zustand gestreckt, um es zu richten. Dieser Prozess wird von Core Materials schön animiert.
Beim direkten Strangpressen wird die hohe Reibung von Stählen bei höheren Temperaturen durch geschmolzenes Glas als Schmiermittel reduziert, während Öle mit Graphitpulver für niedrigere Temperaturen verwendet werden. Der Dummy-Block schützt die Spitze des Pressstempels (Dorn oder Stempel) beim Warmpressen.
Wenn der Stempel das Ende seines Hubs erreicht, kann ein kleiner Teil des Bolzens, der „Butt End“ genannt wird, nicht durch die Matrizenöffnung gedrückt werden.
Vorteile des direkten Metallextrudierens
- Keine Bolzenmodifikation erforderlich
- Für Warm- und Kaltpressen einsetzbar
- Einfacheres Werkzeug im Vergleich zu anderen Extrusionsverfahren
Nachteile des direkten Metallextrudierens
- Hohe Kraftanforderung durch Reibung
- Butt End verbleibt im Zylinder
- Die zum Vorschieben des Stempels erforderliche Kraft ändert sich, während der Stempel sich bewegt
2. Indirektes Strangpressen
Beim indirekten Strangpressen befindet sich die Matrize am Ende des Hydraulikstempels und bewegt sich auf den Bolzen im Zylinder zu, um das Material durch die Matrize zu drücken.
Dieser Prozess verbraucht weniger Energie aufgrund des statischen Bolzenzylinders, der weniger Reibung am Bolzen verursacht. Allerdings ist das Abstützen des extrudierten Teils schwierig, wenn der Strangpressling die Matrize verlässt.
Vorteile des indirekten Metallextrudierens
- Weniger Reibung und weniger Energieverbrauch
- Für Warm- und Kaltpressen einsetzbar
- Einfacheres Werkzeug im Vergleich zu anderen Extrusionsverfahren
Nachteile des indirekten Metallextrudierens
- Schwierig, den extrudierten Teil abzustützen
- Der hohle Stempel begrenzt die aufzubringende Last
3. Hydrostatisches Strangpressen
Beim hydrostatischen Strangpressen ist die Kammer/kleiner als der Bolzen und mit Hydraulikflüssigkeit gefüllt, die die Kraft vom Stempel auf den Bolzen überträgt. Obwohl triaxiale Kräfte durch die Flüssigkeit aufgebracht werden, verbessert der Druck die Umformbarkeit des Bolzens. Die Abdichtung der Flüssigkeit muss frühzeitig berücksichtigt werden, um Leckagen und Druckverlust zu vermeiden.
Obwohl die Hydraulikflüssigkeit die Reibung zwischen Wand und Bolzen eliminiert, indem sie diese isoliert, begrenzen spezialisierte Ausrüstungsanforderungen, hohe Rüstzeit und niedrige Produktionsrate den industriellen Einsatz im Vergleich zu anderen Extrusionsverfahren.
Vorteile des hydrostatischen Metallextrudierens
- Geringe Kraft/Leistungsanforderung durch keine Reibung
- Hohe Produktionsraten & hohe Umformgrade
- Niedrigere Bolzentemperatur
- Gleichmäßiger Materialfluss durch ausgewogene Kraftverteilung
- Große Bolzen und große Querschnitte extrudierbar
- Kein Bolzenrest im Behälter
Nachteile des hydrostatischen Metallextrudierens
- Bolzen müssen durch Anspitzen eines Endes auf den Matrizeneintrittswinkel vorbereitet werden
- Nur Kaltpressen möglich
- Schwierig, das Hochdruckfluid zu enthalten
4. Laterales Strangpressen
Beim lateralen Strangpressen befindet sich der Behälter in vertikaler Position, und die Matrize ist an der Seite angeordnet. Dieser Prozess eignet sich für niedrigschmelzende Materialien.
5. Schlagpressen (Impact Extrusion)
Schlagpressen gehört zur Kaltpresskategorie, ist dem indirekten Strangpressen sehr ähnlich und auf weichere Metalle wie Blei, Aluminium und Kupfer beschränkt. Wie das Schema zeigt, wird der Stempel mit hoher Geschwindigkeit und extremer Kraft auf den Rohling gedrückt, der rückwärts extrudiert.
Die Dicke des Extrudats ist eine Funktion des Spalts zwischen Stempel und Matrizenhohlraum. Die Strangpresslinge werden durch eine Abstreifplatte vom Stempel abgestreift.
Für Schlagpressen wird oft eine mechanische Presse verwendet, und das Teil wird mit hoher Geschwindigkeit und über einen relativ kurzen Hub geformt.
Da die auf Stempel und Matrize wirkenden Kräfte extrem hoch sind, müssen Werkzeuge ausreichende Schlagfestigkeit, Ermüdungsfestigkeit und Festigkeit für das Extrudieren von Metall durch Schlag aufweisen. Schlagpressen kann in folgende drei Typen nach Materialfluss unterteilt werden:
- Vorwärts
- Rückwärts
- Kombination
Bei Vorwärts-Schlagpressen fließt das Metall in dieselbe Richtung wie die Kraft, bei Rückwärts-Schlagpressen in entgegengesetzter Richtung.
Vorteile des Schlagpressens
- Rohmaterialersparnis bis zu 90 %
- Reduzierte Bearbeitungszeiten bis zu 75 %
- Wegfall nachgelagerter Bearbeitungsschritte
- Reduktion von Mehrteilbaugruppen
- Verbesserte mechanische Eigenschaften für Materialfestigkeit und Bearbeitbarkeit durch Kaltverfestigung
- Signifikante Reduktion der Gesamtteilkosten bis zu 50 %
- Hohle dünnwandige Rohre, an einem Ende geschlossen, werden in der Fertigungsindustrie oft durch rückwärts gerichtetes Schlagpressen hergestellt.
Nachteile des Schlagpressens
- Nur solange das Teil symmetrisch zur Formachse ist
- Viele durch Schlagpressen geformte Teile erfordern weitere Fertigungsprozesse wie Schmieden, Eisen oder Bearbeiten vor der Fertigstellung
Anwendung des Strangpressens
- Strangpressen wird weit verbreitet in der Produktion von Rohren und Hohlprofilen eingesetzt.
- Aluminiumstrangpressen wird in strukturellen Arbeiten in vielen Branchen verwendet.
- Dieser Prozess wird zur Herstellung von Rahmen, Türen, Fenstern etc. in der Automobilindustrie verwendet.
- Strangpressen wird weit verbreitet zur Herstellung von Kunststoffobjekten eingesetzt.
Vorteile des Strangpressens
- Hohes Extrusionsverhältnis (Verhältnis von Bolzenquerschnittsfläche zu extrudiertem Teilquerschnitt).
- Kann komplexe Querschnitte leicht erzeugen.
- Kann mit sowohl spröden als auch duktilen Materialien gearbeitet werden.
- Hohe mechanische Eigenschaften durch Kaltpressen erreichbar.
Nachteile des Strangpressens
- Hohe anfängliche oder Rüstkosten.
- Hohe Druckkraft erforderlich.
Herstellungsprozess
- Laserstrahlbearbeitung (LBM): Verfahren, Typen & industrielle Anwendungen
- Rapid Prototyping erklärt: Verfahren, Prozesse und Vorteile
- Additive Fertigung (3D-Druck) erklärt: Verfahren, Materialien & Anwendungen
- Zahnstangenstoßen (Broaching) erklärt: Prozess, Funktionsweise & Typen
- Laserschweißen erklärt: Techniken, Arten & industrielle Anwendungen
- Widerstandsschweißen erklärt: Arten, Prozesse & Vorteile
- Strangpressen erklärt: Prozess, Arten und praktische Anwendungen
- Reibschweißen erklärt: Prozess, Vorteile und Anwendungen
- Thermisches Spritzen erklärt: Arten, Anwendungen & Vorteile
- Strangpressen (Extrusion): Prozess, Typen, Anwendungen, Vor- & Nachteile