



Koordinatenbohrmaschinen: Typen, Funktionen und Präzisionsanwendungen
Was ist eine Koordinatenbohrmaschine?
Die Koordinatenbohrmaschine (Jig Borer) ist ein Werkzeugmaschinentyp, der Ende des Ersten Weltkriegs erfunden wurde, um Bohrungsmittelpunkte schnell und präzise zu positionieren. Er wurde unabhängig in der Schweiz und den USA entwickelt.
Sie ähnelt einer spezialisierten Fräsmaschine, bietet Werkzeug- und Formenbauern jedoch höhere Positioniergenauigkeit (Wiederholgenauigkeit) und Genauigkeit als Universalmaschinen.
Obwohl leichtes Fräsen möglich ist, eignet sich eine Koordinatenbohrmaschine eher für hochpräzises Bohren, Ausbohren und Reiben, bei dem Spindel oder Spindelstock nicht der signifikanten Seitenbelastung ausgesetzt sind wie bei Fräsarbeiten. Resultat: eine Maschine, die auf Lagegenauigkeit statt auf hohen Materialabtrag ausgelegt ist.
Eine typische Koordinatenbohrmaschine hat einen Arbeitstisch von ca. 400 × 200 mm (16 × 8 Zoll), der über große Handräder (mit mikrometerartigen Ablesungen und Nonius) auf besonders präzise gefertigten Wellen mit starker Übersetzung bewegt wird. Damit lassen sich Positionen auf zwei Achsen auf 0,0001 Zoll (2,5 µm) Genauigkeit einstellen.
Sie wird allgemein verwendet, um kleinere, mit weniger genauen Maschinen ungefähr richtig platzierte Bohrungen auf präzise Endmaße zu erweitern (die kleine Bohrung liegt strikt im Bereich, der für die große Bohrung ausgeborchen wird).
Koordinatenbohrmaschinen sind auf Materialien beschränkt, die noch weich genug zum Ausbohren sind. Oft wird eine Lehre gehärtet; für die Koordinatenbohrmaschine muss das Material erst ausgeborchen und dann gehärtet werden, was Verzug verursachen kann. Daher wurde das Koordinatenschleifen als Maschine mit der Präzision der Koordinatenbohrmaschine, aber bearbeitungsharter Werkstoffe entwickelt.
Geschichte
Vor der Koordinatenbohrmaschine wurde Bohrungsmittellage entweder durch Anreißen (schnell-unpräzise oder mühsam-präzise) oder durch Bohrlehren (selbst mittels mühsamer Präzision angefertigt) erreicht.
Die Koordinatenbohrmaschine wurde erfunden, um die Herstellung von Bohrlehren zu beschleunigen, half aber letztlich, Bohrlehren ganz überflüssig zu machen, indem sie direkte Schnellpräzision für die Teile bot, für die die Lehren gedacht waren.
Das revolutionäre Grundprinzip: Fortschritte in der Werkzeugmaschinensteuerung, die die Lehrenherstellung beschleunigten, waren fundamental ein Weg, den Schneidprozess selbst zu beschleunigen, für den die Lehre nur Mittel zum Zweck war.
So trug die Entwicklung der Koordinatenbohrmaschine zum Fortschritt der Werkzeugmaschinentechnik hin zu späterer NC- und CNC-Entwicklung bei. Die Koordinatenbohrmaschine war eine logische Erweiterung der manuellen Werkzeugmaschinentechnik, die begann, neuartige Konzepte zu integrieren, die mit NC/CNC-Steuerung Routine wurden:
- Koordinatenbemessung (Bemessung aller Positionen vom einzigen Bezugspunkt);
- Routinemäßiges Arbeiten in „Zehnteln“ (Zehntausendstel Zoll, 0,0001″) als schnelle, alltägliche Maschinenfähigkeit (zuvor Domäne spezieller, zeitaufwändiger, handwerksabhängiger manueller Fertigkeiten);
- Umgehung von Lehren überhaupt.
Franklin D. Jones notierte in „Machine Shop Training Course“ (5. Aufl.):
„In vielen Fällen ist eine Koordinatenbohrmaschine ein ‚Lehreneliminator‘. Mit anderen Worten: Eine solche Maschine kann statt einer Lehre eingesetzt werden, wenn die Losgröße nicht groß genug für Lehrenbau ist oder keine Zeit dafür bleibt.“
Mehrere Innovationen bei der Koordinatenbohrmaschine stammen von der Moore Special Tool Company. Besonders die Einführung gehärteter, präziser Leitspindeln durch Schleifen statt weicher Spindeln mit Ausgleichsmutter.
Die technologischen Fortschritte, die zur Koordinatenbohrmaschine und NC führten, läuteten das Zeitalter von CNC und CAD/CAM ein und veränderten die Fertigung radikal.
Typen von Koordinatenbohrmaschinen
Es gibt hauptsächlich zwei Typen:
- Vertikaler Fräsmaschinentyp
- Plano-Typ
1. Vertikaler Fräsmaschinentyp
Der Aufbau entspricht einer Vertikalfräsmaschine. Die Spindel rotiert an einer vertikalen Säule, der horizontale Tisch ruht auf dem Bett vor der Säule.
Das Werkstück wird auf dem Tisch gespannt. Die Positionierung erfolgt durch Compoundbewegungen des Tisches – senkrecht und parallel zur Säulenfront.
2. Plano-Typ
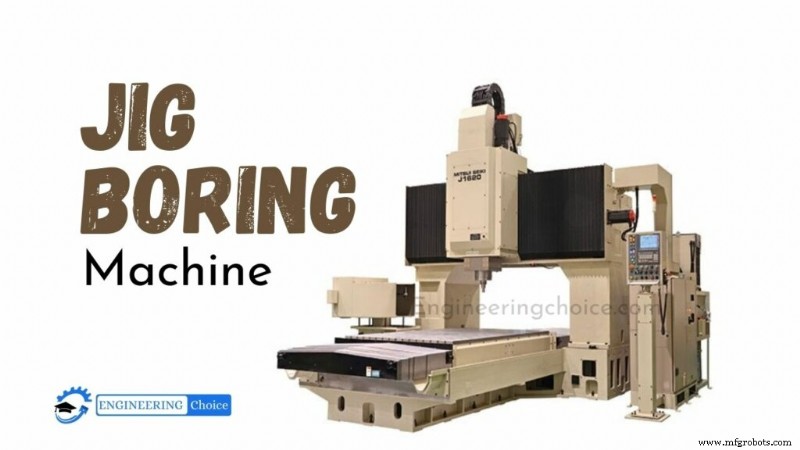
Zwei vertikale Säulen an den Tischseiten, auf dem Grundgestell befestigt. Der Tisch hat Hin- und Herbewegung für Werkstückjustage. Die Spindel sitzt auf dem Querträger, der die beiden Säulen verbindet.
Bei der Plano-Koordinatenbohrmaschine werden zwei Koordinatenbewegungen für Bohrungslage realisiert: durch Längsbewegung des Tisches und Querbewegung der Spindel entlang des Querträgers.
Anwendungen der Koordinatenbohrmaschine
- Pilotbohrungen
- Herstellung von Folge- und Stufenwerkzeugen
- Bohren von Bohrungsbuchsen in Lehren
- Lehren, Vorrichtungen, Matrizen & Buchsenbohrungen für Schleifen & Schleifen gehärteter Teile
- Ausrichtungsstifte in Abstreifer oder Matrizensätzen
Herstellungsprozess
- Laserstrahlbearbeitung (LBM): Verfahren, Typen & industrielle Anwendungen
- Rapid Prototyping erklärt: Verfahren, Prozesse und Vorteile
- Additive Fertigung (3D-Druck) erklärt: Verfahren, Materialien & Anwendungen
- Zahnstangenstoßen (Broaching) erklärt: Prozess, Funktionsweise & Typen
- Bohrwerke & Bohrmaschinen: Typen, Einsatzgebiete & Anwendungen
- Schleifmaschinen: Definition, Typen & Anwendungen im Überblick
- Laserschweißen erklärt: Techniken, Arten & industrielle Anwendungen
- Widerstandsschweißen erklärt: Arten, Prozesse & Vorteile
- Koordinatenbohrwerke (Jig Boring Machines): Typen, Funktionen & Vorteile
- Strangpressen erklärt: Prozess, Arten und praktische Anwendungen