



Strangpressen (Extrusion): Prozess, Typen, Anwendungen, Vor- & Nachteile
Strangpressen (Extrusion Process)
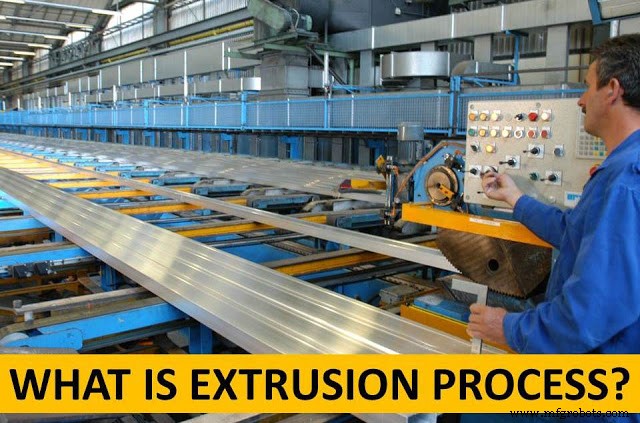
Erfahren Sie Arbeitsweise, Typen, Anwendungen, Vor- und Nachteile des Strangpressens. Es ist ein Metallumformverfahren: Werkstück wird durch Matrize gepresst → Querschnittsreduzierung oder Formgebung. Druckkraft ist druckbeanspruchend. Extensiv in Rohr- & Stahlstabfertigung. Ähnlich Ziehen, aber Ziehen nutzt Zugspannung. Druckkraft erlaubt große Umformung in einem Pass. Häufigste Materialien: Kunststoffe, Aluminium.
Arbeitsprinzip
Einfaches Druckumformverfahren. Stempel/Kolben übt Druckkraft auf Werkstück aus. Ablauf:
- Knüppel/Brammen (Standardwerkstück) herstellen.
- Knüppel bei Warmstrangpressen erhitzen, bei Kaltstrangpressen Raumtemperatur → in Strangpresse (Kolben-Zylinder-Gerät: Metall in Zylinder, Kolben drückt. Zylinderende mit Matrize).
- Presskolben übt Druckkraft aus → Knüppel Richtung Matrize.
- Matrize = kleine Öffnung mit Zielquerschnitt. Hohe Druckkraft lässt Metall durch Matrize fließen → Zielform.
- Strangpressling entnehmen, Wärmebehandlung für bessere mechanische Eigenschaften.
Strangpresstypen
Nach Metallfließrichtung
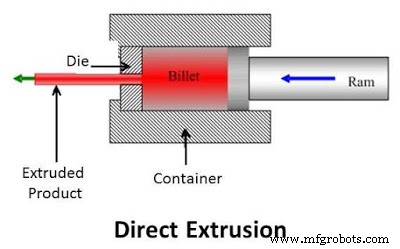
Direktstrangpressen (Direct Extrusion): Metall fließt in Stempelvorschubrichtung. Stempel bewegt sich zur Matrize. Höhere Kraft durch höhere Reibung Knüppel-Container.
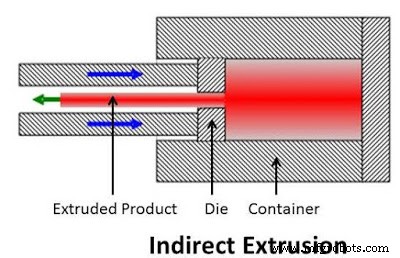
Indirektstrangpressen (Indirect Extrusion): Metall fließt entgegen Stempelbewegung. Matrize gegenüber Stempelbewegung. Metall fließt durch Ringraum Stempel-Container.
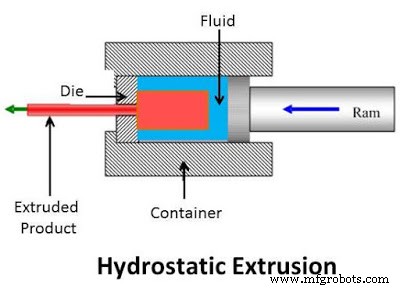
Hydrostatisches Strangpressen (Hydrostatic Extrusion): Flüssigkeit überträgt Druck auf Knüppel. Keine Reibung (Knüppel berührt weder Zylinderwand noch Kolben). Flüssigkeit zwischen Knüppel & Kolben. Kolben drückt auf Flüssigkeit → auf Knüppel. Meist Pflanzenöle. Probleme: Leckage, unkontrollierte Strangpressgeschwindigkeit.
Nach Arbeitstemperatur
Warmstrangpressen (Hot Extrusion): Über Rekristallisationstemperatur (ca. 50–60 % Schmelztemperatur).
Vorteile: Geringere Kraft als Kaltumformung; leichtes Umformen; produkt frei von Verfestigung.
Nachteile: Schlechte Oberfläche durch Zunder; höherer Matrizenverschleiß; hoher Wartungsaufwand.
Kaltstrangpressen (Cold Extrusion): Unter Rekristallisationstemperatur / Raumtemperatur. Beispiele: Aluminiumdosen, Zylinder, Quetschtuben.
Vorteile: Hohe mechanische Eigenschaften; hohe Oberflächengüte; keine Oxidation.
Nachteile: Hohe Kraft; Verfestigung im Produkt.
Anwendungen
- Rohr- & Hohlkörperproduktion.
- Aluminiumstrangpressprofile im Struktur-/Anlagenbau.
- Rahmen, Türen, Fenster in Automobilindustrie.
- Kunststoffteile breiter Einsatz.
Vor- und Nachteile (gesamt)
Vorteile
- Hohes Strangpressverhältnis (Knüppelquerschnitt / Strangpresslingsquerschnitt).
- Komplexe Querschnitte leicht realisierbar.
- Sowohl spröde als auch duktile Werkstoffe verarbeitbar.
- Hohe mechanische Eigenschaften durch Kaltstrangpressen.
Nachteile
- Hohe Investitions-/Einrichtungskosten.
- Hohe Druckkräfte erforderlich.
Heute haben wir Strangpressen kennengelernt: Arbeitsweise, Typen, Anwendungen, Vor- und Nachteile. Fragen? Kommentieren. Teilen erwünscht. Abonnieren für mehr Artikel. Vielen Dank!
Herstellungsprozess
- Extrusionsprozess: Prinzipien, Arten, Anwendungen und Expertenwissen
- Strangpressen erklärt: Prozess, Arten und praktische Anwendungen
- Unkonventionelle Zerspanung: Anforderungen, Verfahren, Vor- und Nachteile
- Elektronenstrahlbearbeitung: Funktionsweise, Ausrüstung, Anwendungen, Vor- & Nachteile
- Abrasivstrahlbearbeitung (AJM): Prinzip, Ausrüstung, Vor- & Nachteile
- Ultraschallschweißen: Prinzip, Prozess, Ausrüstung, Anwendungen, Vor- & Nachteile
- Elektroschlackeschweißen: Prinzip, Prozess, Anwendungen, Vor- & Nachteile
- Plasmalichtbogenschweißen (PAW): Prinzip, Typen, Ausrüstung, Anwendungen, Vor- & Nachteile
- Festkörperschweißen: Prinzipien, Typen, Anwendungen, Vor- & Nachteile
- Spritzgießen (Injection Molding): Maschinenbau, Prozess, Vor-/Nachteile & Anwendungen