



Exothermisches Schweißen erklärt: Prozess, Anwendung und Vorteile
Was ist exothermisches Schweißen?
Exothermisches Schweißen, auch exothermisches Verbinden, Thermitschweißen (TW) genannt, ist ein Schweißverfahren, das geschmolzenes Metall nutzt, um Leiter dauerhaft zu verbinden.
Exothermisches Schweißen verbindet ähnliche Metalle, z. B. Kupfer zu Stahl oder Kupfer zu Kupfer. Es nutzt eine exotherme Reaktion zur Bildung einer molekularen Bindung zwischen den beiden Teilen.
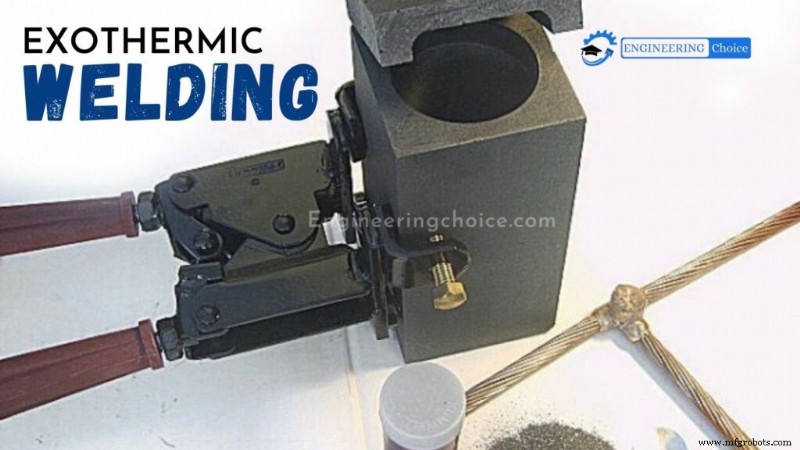
Die Verbindung entsteht in einer eigens entwickelten Graphitform. Das Schweißen nutzt eine exotherme Reaktion von Thermit (Metallpulver) zur Erhitzung des Metalls. Vereinfacht: Der exotherme Prozess ist eine chemische Reaktion, die Wärme freisetzt und keine externe Wärmequelle benötigt. Die wärmeerzeugende Reaktion ist eine aluminothermische Reaktion zwischen Aluminiumpulver und Metalloxid.
Exothermischer Schweißprozess
Das Exothermische Schweißen ist ein Verfahren zur Herstellung elektrischer Verbindungen von Kupfer zu Kupfer oder Kupfer zu Stahl, bei dem keine externe Wärme- oder Stromquelle nötig ist. Ein spezielles Schweißmaterial wird in eine hitzebeständige Form gegeben und gezündet.
Das Zünden der Partikel erzeugt extrem hohe Hitze und geschmolzenes Metall (exotherme Reaktion) bis 1400 °C und produziert flüssigen Metallschlacke. Dieses flüssige Kupfer fließt in die Schweißkammer, füllt alle Hohlräume und vollendet die Schweißung.
Die Schweißung kühlt aus und erstarrt, bevor sie aus der Form entnommen wird. Die Form ist nach kurzer Reinigung mit Bürste für den nächsten Schweißvorgang bereit. Der gesamte Prozess dauert nur Sekunden.
Exothermisch geschweißte Verbindungen erzeugen eine dauerhafte Verbindung, die in der Leistung jedem bekannten mechanischen oder druckbasierten Oberflächenkontaktverbinder überlegen ist. Da die Verbindung eine molekulare Bindung ist, löst sich eine exothermisch geschweißte Verbindung nicht und erhöht ihren Widerstand nicht über die Lebensdauer der Installation.
EIGENSCHAFTEN
- Überlegene elektrische Leitfähigkeit im Vergleich zu den Leitern selbst.
- Keine Korrosion, Oxidation oder Alterungsdegradation; beständig gegen galvanische Kopplung.
- Hält wiederholten elektrischen Entladungen stand.
- Widerstand steigt nie an.
- Höhere mechanische und Druckfestigkeit als die Leiter selbst.
- Dauerhaftes Schweißen und niedrigwiderstandige Verbindung – essenziell für langlebige, vertrauenswürdige Erdungsverbindungen.
Garantiert gängige Verbindungen nicht nur zwischen Kupferkabeln, sondern auch für Bänder und Metallstücke aus Messing, Edelstahl und kupferbeschichteten Stahlerdungsstäben.
Wann wird exothermisches Schweißen eingesetzt?
Am häufigsten für dauerhafte Verbindung von Kupferleitern. Einzige akzeptable Methode zur Verbindung von Kupfer mit verzinktem Kabel. Auch anwendbar auf Edelstahl, Gusseisen, Stahl, Messing, Bronze u. a. Bei zwei ungleichen Metallen ist exothermisches Schweißen eine gute Option.
Prozess des exothermischen Schweißens
Schritt 1: Immer Schutzbrille und Handschuhe bei der Arbeit mit exothermischen Schweißprodukten tragen.
Schritt 2: Alle passenden Materialien und Geräte/Zubehör für den Verbindungstyp bereitlegen. Typisches Schweißsystem: Graphitform, Spannzange, Schweißmaterial, Naturborstenbürste zur Formreinigung, Drahtbürste zur Leiterreinigung/Vorbereitung, Feuersteinzünder, Propanbrenner. Prüfen, ob Graphitform nicht abgenutzt oder beschädigt – könnte Austritt von flüssigem Schweißmetall verursachen.
Schritt 3: Spannzange in vorgebohrte Löcher mit korrekter Ausrichtung für Daumenschrauben schieben. Daumenschrauben an der Form anziehen und Griffe schließen, um Form fest zu verriegeln. Justieren zum Festziehen/Lösen der Spannzange.
Schritt 4: Zu verschweißendes Material (Kabel, Stab, Band) muss sauber und trocken sein – mit beiliegender Bürste. Oxidschicht und oberflächliche Verunreinigungen werden entfernt. Da Graphitform auch Feuchtigkeit aufnimmt, diese durch Vorheizen mit Gasbrenner entfernen, um poröses Schweißen zu vermeiden. Nach erstem Schweißen ist erneutes Vorheizen bei weiterem Schweißen innerhalb 15 Min. nicht nötig, da Restwärme erhalten bleibt.
Schritt 5: Leiter in Form legen und Spannzangen schließen, um Materialaustritt während der Reaktion zu verhindern.
Hinweis – Bei noch so kleinem Spalt zwischen den beiden Leitern Dichtmasse an den Austrittsstellen auftragen, sonst breitet sich das Pulver beim Schweißen als Flamme aus → unsaubere Verbindung.
Schritt 6: Zapfenloch mit Metallscheibe verschließen. Inhalt des Schweißpulverpakets leeren.
Schritt 7: 50 % des Zündpulvers über dem Exothermischen Schweißpulver verteilen (nicht mischen, nur streuen), dann Formmund schließen und restliche 50 % Zündpulver auf den Formmund nahe dem kleinen Loch oben streuen.
Schritt 8: Zündpulver an der Formober-/seit mit Feuersteinzünder entzünden. Nach Start dauert Reaktion 3–4 Sekunden – Abstand zur Form halten.
Schritt 9: Nach mind. 2 Minuten Aushärten Form durch Öffnen des Griffs öffnen. Form von der Verbindung nehmen und Verbindung von Schlacke reinigen. Nach Öffnen anhaftende Schlacke an Form mit passendem Werkzeug entfernen und Kavitäten reinigen. Form ist nun wieder einsatzbereit ohne Vorheizen, da noch warm.
WARTUNG & LAGERUNG
- Form im Feldeinsatz meist gut für 50–60 Verbindungen.
- Gerät ist empfindlich – vorsichtig handhaben.
- Formenreinigung mit passender Bürste/Werkzeug nach ausreichendem Abkühlen nach Schweißvorgang. Heißreinigung vermeiden.
- Kavitätenreinigung sorgfältig, um Beschädigungen/Ausbrüche zu vermeiden.
- Nach Abschluss: Form innen und außen mit weichem Tuch gründlich reinigen. In Luftpolsterfolie verpackt lagern.
- Formen und Schweißpulver immer an kühlen, trockenen Orten lagern.
- Alle Werkzeuge und Zubehör vor Lagerung reinigen für sichere Wiederverwendung.
Anwendungen
Exothermisches Schweißen wird meist für Kupferleiter genutzt, eignet sich aber für diverse Metalle: Edelstahl, Gusseisen, Stahl, Messing, Bronze, Monel. Besonders nützlich bei ungleichen Metallen.
Wegen guter elektrischer Leitfähigkeit und hoher Stabilität bei Kurzschlusspulsen ist exothermisches Schweißen eine der in §250.7 des US National Electrical Code (NEC) spezifizierten Optionen für Erdungsleiter und Verbindungssprünge.
Bevorzugte Verbindungsmethode – und einzige akzeptable Methode zur Verbindung von Kupfer mit verzinktem Kabel.
NEC verlangt keine Listung/Kennzeichnung exothermisch geschweißter Verbindungen, aber manche Engineering-Specs verlangen Röntgenprüfung fertiger Schweißungen.
Exothermische Schweißnaht hat höhere mechanische Festigkeit als andere Schweißarten, exzellente Korrosionsbeständigkeit, hohe Stabilität bei wiederholten Kurzschlusspulsen, keine Erhöhung des elektrischen Widerstands über die Installationslebensdauer.
Exothermisches Schweißen Video
Herstellungsprozess
- Gas-Schweißen erklärt: Prozess, Teile & Anwendungen
- Elektronenstrahlschweißen erklärt: Definition, Verfahren und Vorteile
- Roboter-Schweißen erklärt: Prozess, Vorteile und Anwendungen
- Hartlöten mit Silber erklärt: Prozess, Materialien und Anwendungen
- Exothermes Schweißen erklärt: Prozess, Anwendungen & Vorteile
- Spritzschweißen erklärt: Verfahren, Techniken und Sicherheit
- Widerstands-Projektionsschweißen: Prozess, Vorteile und Anwendungen
- CNC-Gewindeschneiden: Präzises Gewindeschneiden für hochwertige Verbindungen
- Einseitige Punktschweißgeräte: Hauptmerkmale & Vorteile
- Elektroschweißmaschinen (Electrofusion Welding): Anwendungen und Vorteile