



Laserstrahlschweißen vs. Plasmalichtbogenschweißen: Ein vergleichender Überblick
Laserstrahlschweißen
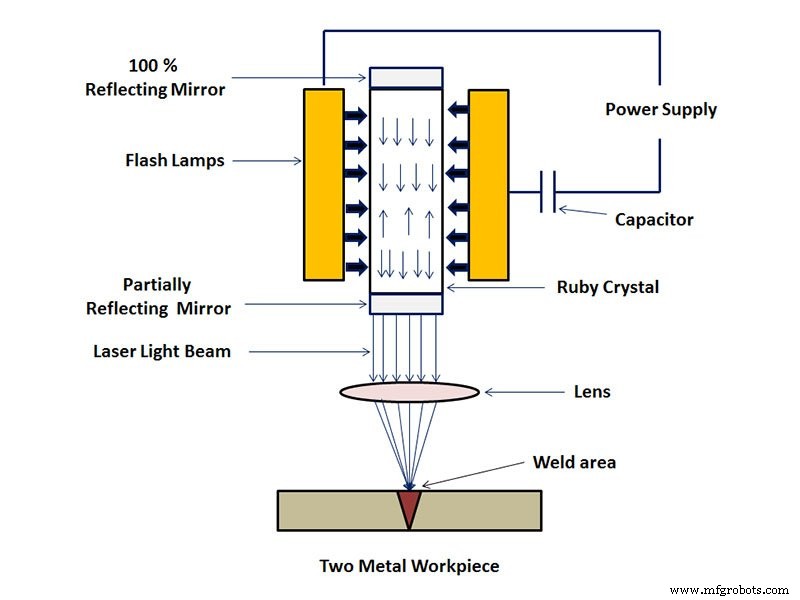
Das Laserstrahlschweißen ist ein effizientes und präzises Schweißverfahren, das einen hochenergetischen Laserstrahl als Wärmequelle nutzt. Es kann mit kontinuierlichen oder gepulsten Laserstrahlen durchgeführt werden. Das Prinzip lässt sich in zwei Hauptkategorien unterteilen: Wärmeleitungsschweißen und Tiefenschweißen (Schlüssellochschweißen). Bei einer Leistungsdichte unter 104–105 W/cm2 liegt Wärmeleitungsschweißen vor – die Eindringtiefe ist gering und die Schweißgeschwindigkeit relativ niedrig. Übersteigt die Leistungsdichte 105–107 W/cm2, verdampft das Metall an der Oberfläche und bildet einen Dampfkanal („Schlüsselloch“), was zu tiefer Penetration, hoher Schweißgeschwindigkeit und großem Tiefen-Breiten-Verhältnis führt.
In der Regel werden kontinuierliche Laserstrahlen eingesetzt. Der metallurgische Prozess ähnelt stark dem Elektronenstrahlschweißen: Die Energieumwandlung erfolgt über die „Schlüsselloch“-Struktur. Bei ausreichend hoher Leistungsdichte verdampft das Material und bildet einen kleinen, dampfgefüllten Hohlraum, der wie ein Schwarzer Strahler fast die gesamte Strahlenergie absorbiert. Die Temperatur im Hohlraum beträgt ca. 2500 °C. Die Wärme wird von der heißen Hohlraumwand auf das umgebende Metall übertragen, das schmilzt. Der Dampfdruck im Inneren und die Oberflächenspannung der Schmelze halten sich im dynamischen Gleichgewicht. Während der Strahl voranschreitet, bewegt sich das Schlüsselloch mit, die Schmelze füllt die entstehende Lücke und erstarrt zum Schweißnaht. Dieser Prozess verläuft so schnell, dass Schweißgeschwindigkeiten von mehreren Metern pro Minute problemlos erreicht werden.
Merkmale
- Laserstrahlschweißen ist ein Schmelzschweißverfahren, bei dem der Laserstrahl als Energiequelle direkt auf die Schweißfuge einwirkt.
- Der Laserstrahl kann über plane optische Elemente (Spiegel) gelenkt und über reflektierende Fokussierelemente oder Linsen auf die Naht projiziert werden.
- Es handelt sich um ein berührungsloses Verfahren – kein mechanischer Druck erforderlich. Zum Schutz des Schmelzbads vor Oxidation wird Inertgas verwendet; Zusatzwerkstoff wird gelegentlich zugefügt.
- Kombination mit MIG-Schweißen zum Laser-MIG-Hybridschweißen ermöglicht tiefe Penetration bei stark reduzierter Wärmeeinbringung im Vergleich zum reinen MIG-Schweißen.
Anwendungen
Laserschweißtechnologie findet breite Anwendung in der hochpräzisen Fertigung: Automobilbau, Schiffbau, Luft- und Raumfahrt, Hochgeschwindigkeitsbahnen. Sie hat die Lebensqualität maßgeblich verbessert und die Hausgeräteindustrie in das Zeitalter der Präzisionsfertigung geführt.
Plasmalichtbogenschweißen
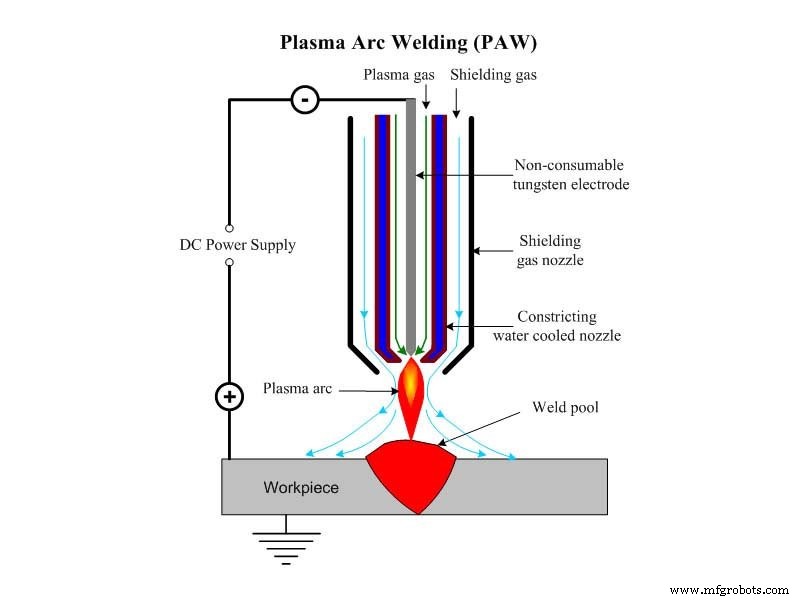
Beim Plasmalichtbogenschweißen dient ein hochenergetischer Plasmalichtbogen als Wärmequelle. Als Ionisationsgas (für den Lichtbogen) und Schutzgas (zum Schutz von Schmelzbad und Naht vor Luft) wird meist reines Argon verwendet. Die Elektrode besteht typischerweise aus Wolfram, gelegentlich wird Zusatzdraht zugeführt. Üblicherweise wird Gleichstrom mit positiver Polung (Wolfram an der Kathode) eingesetzt. Im Kern ist es ein Wolfram-Schutzgasschweißen mit zusätzlicher Kompression des Lichtbogens.
Charakteristisch sind Energiekonzentration, hohe Produktivität, schnelle Schweißgeschwindigkeit, geringe Spannungsverformung, stabile Lichtbogenisolierung und Eignung für Dünnbleche und Kastenprofile. Besonders geeignet für schwer schmelzbare, leicht oxidierende und wärmeempfindliche Metalle wie Wolfram, Molybdän, Kupfer, Nickel, Titan u. a.
Das Gas wird durch die Lichtbogenhitze dissociiert und durch die wassergekühlte Düse mit hoher Geschwindigkeit gepresst, wodurch Energieichte und Dissociationsgrad steigen – der Plasmalichtbogen entsteht. Seine Stabilität, Wärmeleistung und Temperatur übertreffen den konventionellen Lichtbogen, was größere Eindringtiefe und höhere Geschwindigkeit ermöglicht. Neben Argon kommen je nach Werkstoff auch Helium, Stickstoff oder Gemische zum Einsatz.
Merkmale
- Mikrostrahl-Plasmaschweißen ermöglicht das Fügen von Folien und dünnsten Blechen.
- Durch den Schlüssellocheffekt lässt sich einseitiges Schweißen mit beidseitiger Formgebung realisieren.
- Hohe Energieichte, hohe Lichtbogentemperatur, starke Penetrationsfähigkeit: bis 10–12 mm Stahl ohne Nahtvorbereitung in einem Durchgang beidseitig formend. Hohe Geschwindigkeit, hohe Produktivität, geringe Verformung.
- Nachteil: aufwendigere Anlage, hoher Gasverbrauch, strenge Anforderungen an Spaltmaße und Sauberkeit der Werkstücke, nur für Hallenbetrieb geeignet.
Anwendungen
Plasmaschweißen ist in der industriellen Fertigung weit verbreitet, insbesondere beim Fügen von Kupfer und Kupferlegierungen, Titan und Titanlegierungen, Legierten Stählen, Edelstählen, Molybdän u. a. in Luft- und Raumfahrt, Rüstung und Spitzentechnologie – z. B. Titanlegierungs-Raketenhüllen, dünnwandige Behälter in Flugzeugen.
CNC-Maschine
- Plasma-Lichtbogenschweißen (PAW): Prozess, Aufbau & Funktionsweise
- Schweißen erklärt: Definition, Verfahren, Arten & Anwendungen
- Trumpfs hochmoderne Laserschweißmaschinen: Revolution im Blechbau
- Laser- vs. Lichtbogen-Schweißen: Vor- und Nachteile & Auswahl der besten Methode für Ihre Fertigung
- Lichtbogenschweißen – Funktionsweise: Lichtbogen, Schmelzbad, Schweißnaht
- Sicherheit beim Lichtbogenschweißen: PSA, Umgebung, Betrieb & Normen
- Lichtbogenschweißen: Grundlagen, Verfahren, Ausrüstung, Vor- & Nachteile
- Plasmalichtbogenschweißen (PAW): Prinzip, Ausrüstung, Vor- & Nachteile
- Plasmalichtbogenschweißen: Wichtige Anwendungen, Vorteile und Einschränkungen
- Laser- vs. Plasmaschneiden: Die richtige Metallschneidtechnologie wählen