



Schlüsselfaktoren für präzise Plasmaschnittergebnisse
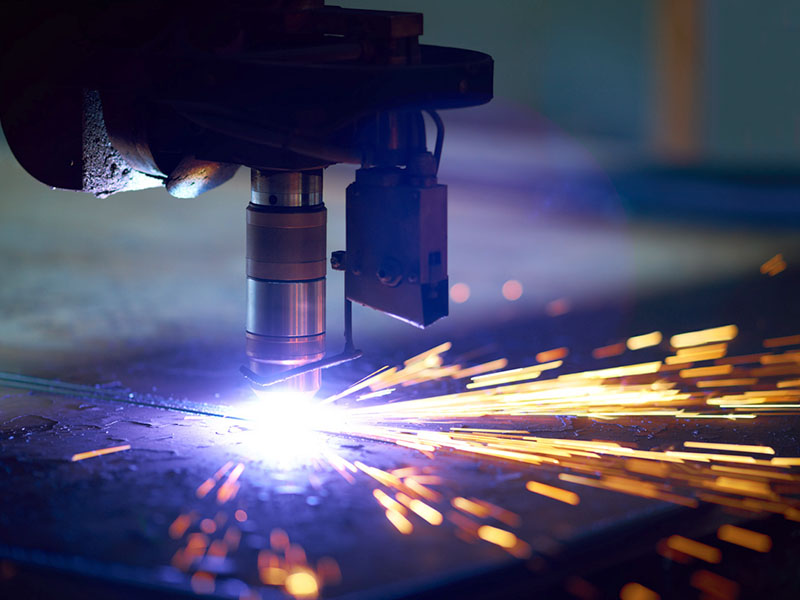
1. Arbeitsgas
Arbeitsgas und Durchfluss sind Hauptparameter für Schnittqualität. Luftplasma ist nur eines von vielen Gasen – weit verbreitet wegen niedriger Kosten, aber qualitativ oft unzureichend. Arbeitsgas umfasst Plasmaschutzgas und Hilfsgas; manche Anlagen benötigen Zündgas. Auswahl nach Werkstoffart, Dicke, Schneidverfahren. Gas muss Plasmastralformung UND Austragen von Schmelze/Oxiden sicherstellen. Zu hoher Durchfluss → mehr Bogenwärme abgeführt, kürzerer Strahl, geringere Schneidleistung, Bogeninstabilität. Zu geringer Durchfluss → Bogen verliert Geradheit, geringere Eindringtiefe, Schlackebildung. Gasdurchfluss muss optimal auf Schneidstrom und -geschwindigkeit abgestimmt sein. Moderne Anlagen steuern Durchfluss über Gasdruck (feste Düsenöffnung → Druck ∝ Durchfluss). Druck für gegebene Dicke laut Herstellerdaten; Sonderanwendungen: Testschnitt ermitteln.
Gängige Arbeitsgase
- Argon: Kaum Reaktion mit Metallen bei Hochtemperatur, sehr stabiler Bogen, lange Düsen-/Elektrodenlebensdauer. Aber: niedrige Bogenspannung, niedrige Enthalpie, begrenzte Schneidleistung. Gegenüber Luft: ca. 25 % geringere Schnitttiefe. Hohe Oberflächenspannung der Schmelze (~30 % > Stickstoff) → mehr Schlackeanhaftung. Auch Argon-Gemisch neigt zu Schlacke. Reines Argon heute selten für Plasmaschnitt.
- Stickstoff: Häufigstes Arbeitsgas. Bei höherer Spannung: stabilerer, energiereicherer Bogen als Argon. Auch bei zähflüssigen Schmelzen (Edelstahl, Nickelbasislegierungen) wenig Schlacke an Unterkante. Solo oder gemischt. Automatischschneiden: oft N2 oder Luft – Standardgase für Hochgeschwindigkeitsschneiden von Baustahl. Manchmal Zündgas für O2-Plasma.
- Sauerstoff: Erhöht Schnittgeschwindigkeit bei Baustahl massiv. Schnittmodus ähnlich Autogenbrennen. Hochenergetischer Plasma-Bogen → höhere Geschwindigkeit. Erfordert hochtemperaturbeständige Elektrode (Oxidationsschutz) + Lichtbogenschutz beim Zünden für längere Elektrodenlebensdauer.
- Luft: ~78 % N2 → Schlacke ähnlich N2-Schnitt. ~21 % O2 → hohe Geschwindigkeit bei Baustahl. Günstigstes Arbeitsgas. Nachteile: Schlackeanhaftung, Schnittkantenoxidation, Stickstoffeintrag, geringere Elektroden-/Düsenlebensdauer → Effizienz- & Kostennachteile.
- H35 (35 % H2, 65 % Ar): Eines leistungsstärksten Plasmaschneidgase. H2 erhöht Bogenspannung signifikant → hohe Enthalpie. Mit Ar gemischt: stark gesteigerte Schneidleistung. Ab ~70 mm Dicke: Ar + H2 Standard. Mit Wasserstrahl weiter komprimiert → noch höhere Effizienz.
- Argon-Stickstoff-Gemische: Kombinieren Vorteile beider Gase.
2. Plasmaschnittgeschwindigkeit
Neben Gas starker Einfluss auf Bearbeitungsqualität. Optimaler Bereich: Herstellerangaben oder Versuche. Abhängig von Materialdicke, Werkstoff, Schmelzpunkt, Wärmeleitfähigkeit, Oberflächenspannung der Schmelze.
- Moderate Erhöhung: Schnittqualität steigt – schmalerer Spalt, glattere Fläche, weniger Verzug.
- Zu schnell: Linienenergie < erforderlicher Wert. Strahl kann Schmelze nicht rechtzeitig ausblasen → starker Nachschleppwulst, Qualitätseinbruch.
- Zu langsam: Schnittstelle = Anode des Plasmalichtbogens. Zur Bogenstabilität sucht Bogen nächstgelegene Leitung nahe Spalt → mehr Wärme radial in Strahlrichtung → Spalt verbreitert. Schmelze sammelt sich an Unterkante → schwer entfernbarer Schlackewulst. Oberkante überhitzt → abgerundete Kante.
- Extrem langsam: Bogen erlischt durch zu breiten Spalt. Gute Qualität & Geschwindigkeit untrennbar.
3. Plasmaschneidstrom
Wichtiger Prozessparameter – bestimmt direkt Schneiddicke & -geschwindigkeit = Schneidfähigkeit. Für hochwertiges, schnelles Schneiden müssen Parameter tief verstanden & beherrscht werden.
- Strom ↑ → Bogenenergie ↑ → Schneidfähigkeit ↑ → Geschwindigkeit ↑.
- Strom ↑ → Bogendurchmesser ↑ → Bogen dicker → Spalt breiter.
- Übermäßiger Strom → Düsenwärmelast ↑ → vorzeitiger Düsenschaden → Qualitätsverlust, ev. kein Normalbetrieb mehr.
Netzteilwahl: Weder über- noch unterdimensioniert. Zu groß = Kostenverschwendung (Strom unnutzbar). Zu klein (Kostensparen) → Schneidanforderungen nicht erfüllbar → Schaden an CNC-Schneidanlage. Gabortech-Empfehlung: Schneidstrom & passende Düse nach Materialdicke wählen.
4. Düsenhöhe (Stand-off)
Abstand Düsenende zu Schneideoberfläche = Teil der Gesamtbogenlänge. Plasmaschneiden nutzt Konstantstrom- oder steilfallende Kennlinie. Düsenhöhe ↑ → Strom ~konstant, aber Bogenlänge ↑ → Bogenspannung ↑ → Bogenleistung ↑. GLEICHZEITIG: längerer freier Bogen → höhere Energieverluste an Umgebung.
Kombiniert: Erster Effekt oft durch zweiten aufgehoben → effektive Schneidenergie sinkt → reduzierte Schneidfähigkeit. Symptome: schwächerer Ausblasstrahl, mehr Schlacke unten, Überhitzung oben → abgerundete Kanten. Zudem: Plasmastral erweitert sich kegelförmig nach Düsenausgang → größere Düsenhöhe = breiterer Spalt. Deshalb: möglichst niedrige Düsenhöhe für Geschwindigkeit & Qualität. Zu niedrig → Doppelbogengefahr. Keramik-Außendüse erlaubt Höhe 0 (Düse berührt Werkstück) → gute Ergebnisse.
5. Bogenleistung
Für hochkomprimierten Plasmaschneidbogen: kleinere Düsenöffnung, längerer Düsenkanal, verstärkte Kühlung → höhere Stromdichte im wirksamen Querschnitt = höhere Leistungsdichte. Aber: Kompression erhöht Bogenleistungsverlust. Effektive Schneidenergie < Netzteilleistung. Verlustrate 25–50 %. Wasserkomprimiertes Plasma: noch höherer Verlust. Bei Prozessdesign & Kostenkalkulation beachten.
Industrielle Blechdicken meist < 50 mm. Konventionelles Plasma in diesem Bereich → oft ungleichmäßige Spaltbreite (oben/untten), obere Kante ungenau → Nachbearbeitungsbedarf. O2/N2-Plasma an Baustahl, Al, Edelstahl: 10–25 mm Dicke → dicker = bessere Senkrechtheit, Winkelabweichung 1°–4°. < 1 mm: Abweichung steigt von 3°–4° auf 15°–25°.
Ursache: Ungleichmäßige Wärmeeinbringung des Plasmastrals auf Spaltflächen – Energie freisetzt sich mehr im oberen Spaltbereich. Eng verbunden mit: Kompressionsgrad, Schnittgeschwindigkeit, Düsenabstand. Erhöhte Kompression → hochtemperaturer Plasmastral reicht tiefer → gleichmäßigere Hochtemperaturzone, höhere Strahlgeschwindigkeit → reduziert Breitenunterschied oben/unten. Aber: Überkompression konventioneller Düsen → Doppelbogen → Elektroden-/Düsenverschleiß, Prozessunmöglichkeit, Qualitätsverlust. Auch zu hohe Geschwindigkeit & zu großer Düsenabstand vergrößern Breitenunterschied.
CNC-Maschine
- Plasma- vs. Laserschneiden: Wesentliche Unterschiede und wann welches Verfahren
- Den richtigen CNC-Plasmaschneider für Ihre Werkstatt wählen: Praktischer Leitfaden
- Laserschneiden: Präzision, Vielseitigkeit und Hauptvorteile für die moderne Fertigung
- Präzises Metallschneiden mit Plasma- und Oxyfuel-Systemen
- Plasmaschneide-Effizienz maximieren mit True-Hole-Technologie
- So wählen Sie den idealen CNC-Plasmaschneidetisch für Ihre Werkstatt
- Schlüsselfaktoren, die Laserschneidekosten beeinflussen
- Schlüsselfaktoren, die Laserschneidekosten bestimmen: Was Sie wissen müssen
- Wie Laserschneidepreise ermittelt werden – Ein klarer Leitfaden
- Laser- vs. Plasmaschneiden: Die richtige Metallschneidtechnologie wählen