



6 entscheidende Faktoren für die Kantenanleim-Qualität
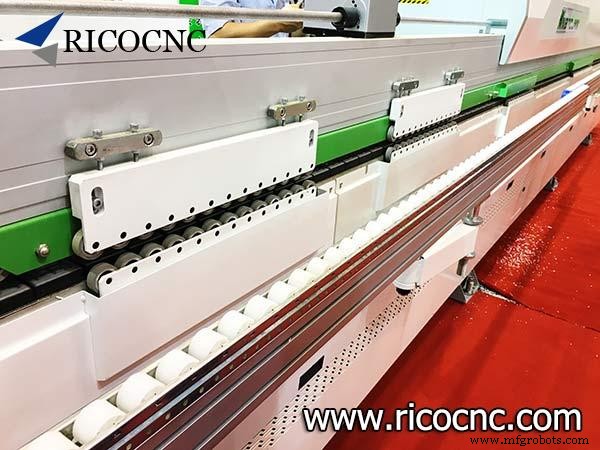
6 häufigste Faktoren, die die Qualität des Kantenanleimens beeinflussen
Probleme bei Kantenanleimmaschinen werden meist durch ihre spezielle Funktion und Struktur verursacht, und es gibt viele Faktoren, die die Qualität während der Bearbeitung beeinflussen. Hinsichtlich Funktion und Struktur muss die Kantenanleimmaschine nicht nur die Werkstückkanten schützen, die Kante gut versiegeln und Werkstückverformung reduzieren, sondern auch für eine ansprechende Optik sorgen. Für eine perfekte Kante muss die Maschine sicherstellen, dass die Kantenanleimstreifen fest und plan an der Plattenkante haften, keine offenen Stellen, Ausrisse oder große Fugen an der Stoßstelle zwischen der kantenversiegelten Fläche und den anderen Seiten aufweist – natürlich, glatt und schnell.
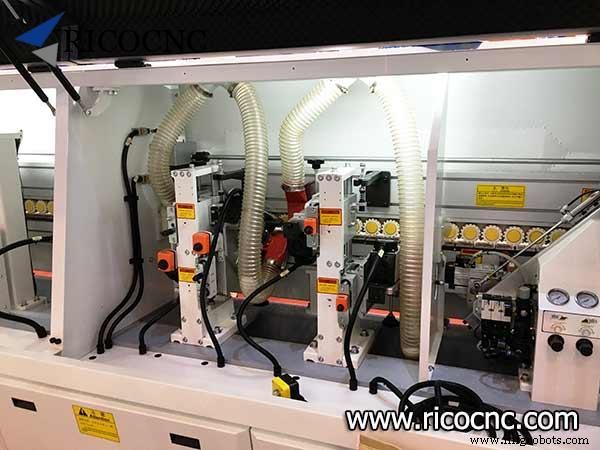
Qualitätsprobleme beim Kantenanleimen von Plattenwerkstücken werden hauptsächlich durch das Schneiden der Leimfuge und der Kantenanleimstreifen verursacht. Die Klebkraft, die Größe der Leimfuge und die Restleimmenge an der Kante sind häufige Probleme der Leimfugenqualität; Kantenrisse, Kratzer, Oberflächenschäden der Kante sind häufige Schneidequalitätsprobleme. Die verschiedenen Faktoren, die die Qualität des Kantenanleimprozesses beeinflussen, lassen sich grob zusammenfassen als:
1. Maschinenproblem
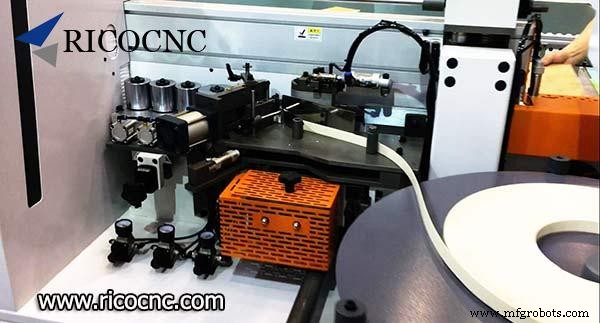
Weil der Motor der Kantenanleimmaschine und die Führung nicht gut zusammenarbeiten, ist die Führung während des Betriebs instabil, sodass die Kantenanleimstreifen nicht perfekt an der Kante anliegen. Klebemangel oder ungleichmäßiger Auftrag werden oft durch einen Andruckrollenstift verursacht, der nicht gut mit dem Förderkettenpad zusammenarbeitet. Wenn die Beschnitt- und Fasenwerkzeuge nicht richtig eingestellt sind, erfordert dies nicht nur zusätzliche Handarbeit, sondern die Beschnittqualität ist auch schwer zu garantieren.
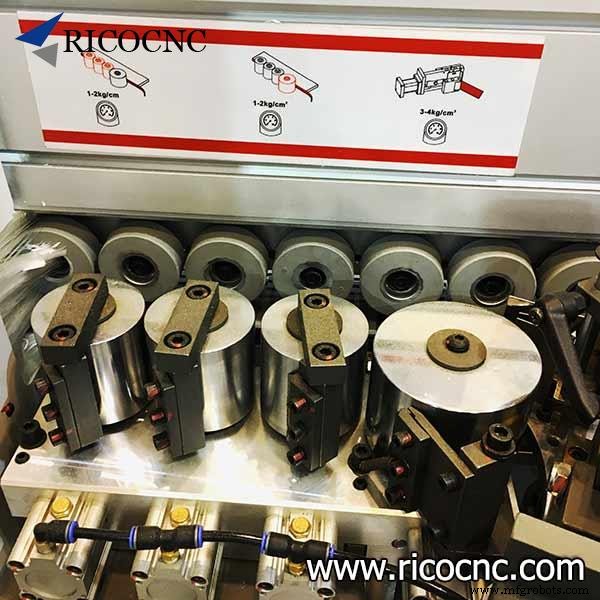
Kurz gesagt: Aufgrund mangelhafter Maschineneinstellung, Reparatur und Wartung bestehen Qualitätsprobleme fort. Die Stumpfheit der Schneidwerkzeuge wirkt sich direkt auf die Qualität der Stirnseiten und des Beschnitts aus. Der von der Maschine vorgegebene Beschnittwinkel liegt zwischen 0 und 30°, in der allgemeinen Produktion wird meist 20° gewählt. Eine stumpfe Schneide des Werkzeugs mindert die Oberflächenqualität.
2. Das Werkstück
Bei künstlichem Holz als Werkstückmaterial können Dickentoleranz und Ebenheit die Standards verfehlen. Dies erschwert die Einstellung des Abstands von den Andruckrollen zur Oberfläche des Förderers. Ist der Abstand zu klein, entsteht zu hoher Druck und die Streifen lösen sich vom Werkstück. Ist er zu groß, wird die Platte nicht gepresst und die Streifen haften nicht fest an der Kante.
3. Kantenanleimstreifen
Die Kantenanleimstreifen bestehen meist aus PVC, das stark von der Umgebung beeinflusst wird. Im Winter steigt die Härte von PVC-Streifen, wodurch die Haftung am Leim abnimmt. Bei längerer Lagerung altert die Oberfläche; die Klebkraft zum Leim sinkt. Bei papierbasierten Streifen mit geringer Dicke führt deren hohe Zähigkeit und geringe Dicke (z. B. 0,3 mm) zu ungleichmäßigen Schnitten, unzureichender Klebkraft und schlechter Beschnittleistung. So sind Probleme wie hoher Verschnitt an Kantenanleimstreifen und hohe Nacharbeitsraten gravierend.
Bei dicken Kantenanleimstreifen sollte der Andruckstift für die Streifen fest auf die optimale Position eingestellt werden. Der häufigste Fehler ist Überziehen. Da die Streifen etwas länger als das Werkstück sind, wirkt eine vertikale Kraft auf die Kantenanleimstreifen. Zu diesem Zeitpunkt ist der Leim noch nicht vollständig ausgehärtet, die Klebkraft nicht ausreichend, und das Werkstückende löst sich leicht.
4. Klebstoff
Die auf die Kante aufgebrachte Leimmenge hängt von Art, Konzentration, Viskosität des Klebstoffs und der Oberflächenrauheit der Kante ab. Der Leim sollte gleichmäßig und blasenfrei aufgetragen werden. Aufgrund der niedrigen Temperatur im Winter sollte die Leimtemperatur etwas höher sein, um die Klebkraft zu gewährleisten. Wird es zu heiß, über 190 °C, bricht das Spänbrett der Kantenanleimmaschine leicht. Dann wird die Leimschicht dünn. Beim Schneiden der Streifen ist der Leim bereits abgekühlt, und die Streifentemperatur ist ebenfalls niedrig, was zu einem deutlichen Rückgang der Klebkraft führt.
Fällt die Temperatur auf 170 °C, ist der Leim etwas dicker, aber die Temperatur der Streifen niedriger, und Leim sowie Klebkraft reichen nicht aus. Bei Temperaturen unter 170 °C schmilzt der Leim nicht gut.
5. Raum- und Maschinentemperatur
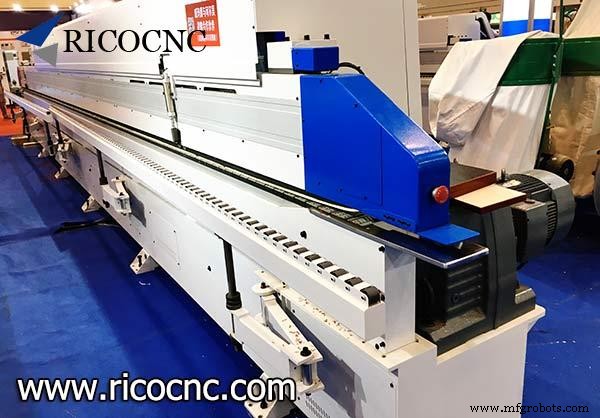
Bei niedriger Raumtemperatur durchläuft das Werkstück die Kantenanleimmaschine, seine Temperatur kann nicht schnell genug steigen, und gleichzeitig kühlt der Klebstoff zu schnell ab, was die Verbindung erschwert. Daher sollte die Raumtemperatur über 15 °C gehalten werden. Falls nötig, können Teile der Kantenanleimmaschine vor Arbeitsbeginn vorgeheizt werden (ein Elektroheizer am Anfang des Kantenanleimprozesses). Gleichzeitig muss die angezeigte Heiztemperatur des Andruckstifts gleich oder höher sein als die Temperatur, bei der der Schmelzklebstoff vollständig schmilzt.
6. Vorschubgeschwindigkeit
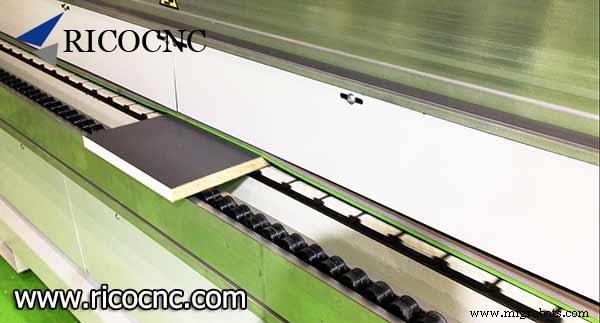
Die Vorschubgeschwindigkeit moderner automatischer Kantenanleimmaschinen liegt allgemein bei 18–32 m/min. Einige Hochgeschwindigkeitsmaschinen erreichen 40 m/min oder mehr, während manuelle Kurvenkantenanleimmaschinen nur 4–9 m/min Vorschubgeschwindigkeit haben. Die Vorschubgeschwindigkeit der automatischen Kantenanleimmaschine kann je nach Kantenanleimfestigkeit angepasst werden. Ist die Vorschubgeschwindigkeit zu hoch, ist zwar die Produktionseffizienz hoch, aber die Kantenanleimfestigkeit niedrig.
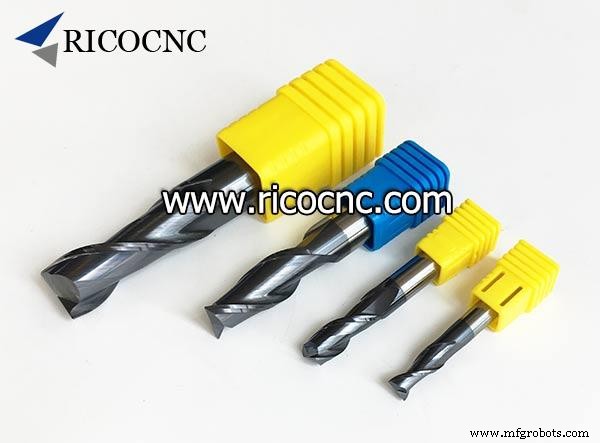
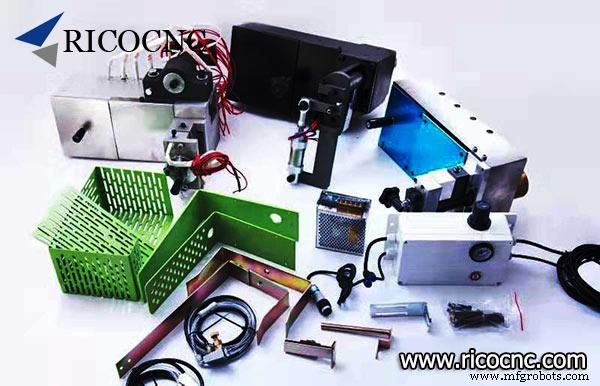
RicoCNC liefert eine Reihe von Ersatzteilen für Kantenanleimmaschinen, wie Andruckrollen, Führungsbahn-Pads, Polierräder, Schabereinsatzmesser, Spindelmotor, mechanischer Positionsanzeiger, Seitenstützrollen etc. Außer chinesischen Marken können die meisten europäischen und US-amerikanischen Kantenanleimmaschinen hier Ersatzteile beziehen, z. B. Biesse, SCM, IMA, Homag, Laguna usw. Einige Ersatzteile für den schnellen Austausch bereitzuhalten, ist ideal für die Fehlersuche beim Kantenanleimen. Willkommen Ihre Anfrage.
Industrietechnik
- Implementierung einer Qualitätsstrategie zur Steigerung der Industrie-Wettbewerbsfähigkeit
- Aktuelle Qualitätsdokumentation: Warum regelmäßige Updates unverzichtbar sind
- Operational Excellence: Teams befähigen, höchste Qualität zu liefern
- Wesentliche Faktoren für erfolgreiche und sichere Stanzoperationen
- Schlüsselfaktoren, die die Metallstanzequalität beeinflussen
- Kritische Faktoren für die Oberflächenschleif-Leistung
- Wie Laserschneidepreise ermittelt werden – Ein klarer Leitfaden
- Wichtige Designfaktoren, die die PCB-Dicke für zuverlässige Performance beeinflussen
- Wesentliche Variablen, die die Wirksamkeit der Wirbelstromprüfung beeinflussen
- Schlüsselfaktoren, die Metallfertigungskosten treiben – Praktischer Leitfaden