



CNC-Holzbearbeitung meistern: Expertenstrategien für Schnittausrichtung & Faserverlauf
Entwicklung einer erfolgreichen Schnittausrichtungs-Strategie
Es gibt eine Reihe von Faktoren, die die Bearbeitungspraktiken von Holz in der Holzbearbeitung beeinflussen können. Einer, der bei bestimmten Harthölzern häufig auftaucht, ist die Schnittausrichtung, speziell in Bezug auf das Fasermuster des Holzes. Holz ist ein anisotroper Werkstoff. Das bedeutet, dass unterschiedliche Materialeigenschaften in verschiedenen Schneidrichtungen auftreten. In Bezug auf Schnittholz gibt es verschiedene strukturelle Güten von Holz in Bezug auf die Faserorientierung. Wenn die durchschnittliche Richtung der Zellulosefasern parallel zu den Seiten des Holzstücks verläuft, spricht man von gerader Faser. Jede Abweichung von dieser Parallelen und das Brett gilt als „querfaserig“. Abbildung 1 unten zeigt ein überwiegend geradfaseriges Brett mit Pfeilen, die die verschiedenen Achsen anzeigen. Jede dieser Achsen weist unterschiedliche mechanische Eigenschaften auf. Aufgrund dieser Unterschiede muss man sich des Werkzeugpfads in der Holzbearbeitung bewusst sein und die auf den Fräser wirkenden Schnittkräfte minimieren, um seine Werkzeugstandzeit zu maximieren.
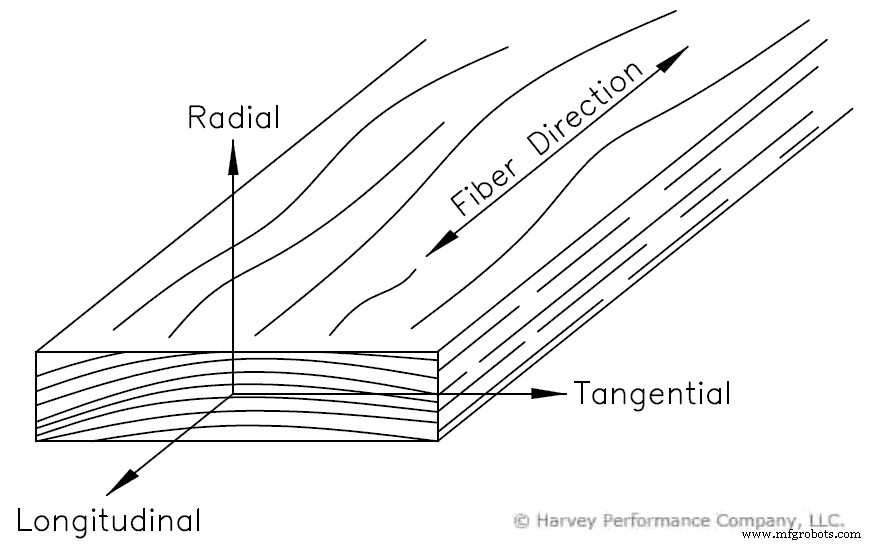
Schenken senkrecht zur Faser wird in der Holzbearbeitung als „quer zur Faser schneiden“ bezeichnet. In Abbildung 1 oben wäre dies das Schneiden in radialer oder tangentialer Richtung. Das Schneiden parallel zur Faser wird als „entlang der Faser schneiden“ bezeichnet (longitudinal in Bezug auf Abbildung 1). Je näher Sie am Schneiden im 90°-Winkel zur Holzfaser in irgendeiner Richtung sind, desto größer wird die Schnittkraft. Zum Beispiel hätte ein Werkzeug mit seiner Mittelachse parallel zur tangentialen Richtung und einem Werkzeugpfad entlang der longitudinalen Richtung weniger Verschleiß als ein Werkzeug mit der gleichen Mittelachse, aber Bewegung in radialer Richtung. Die zweite Art der Werkzeugorientierung schneidet über mehr Fasergrenzen und erzeugt daher größere Schnittkräfte. Sie müssen jedoch vorsichtig sein, wenn Sie entlang der Faser schneiden, da dies Ausrisse verursachen und zu einer schlechten Oberflächenqualität führen kann.
Die richtige Bildung von Holzspänen bei CNC-Holzbearbeitung
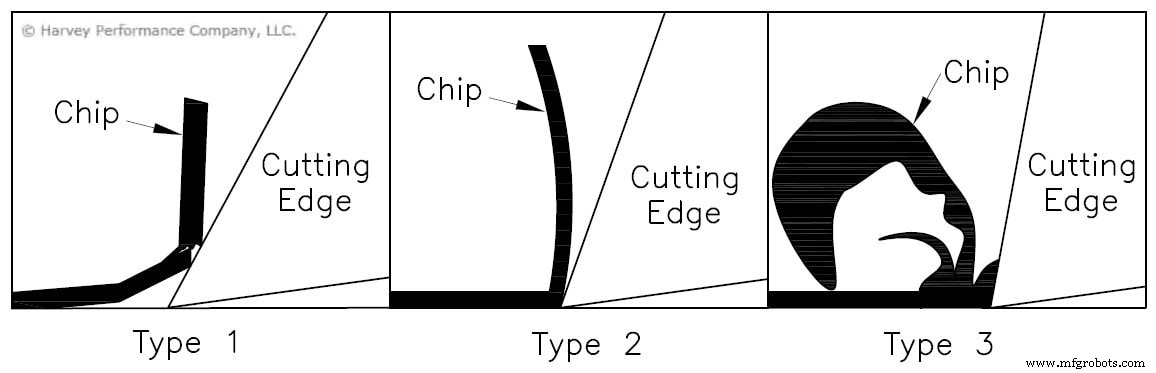
Beim Schneiden von Holz parallel zur Faser gibt es drei grundlegende Arten von Spänen, die gebildet werden. Beim Schneiden senkrecht zur Faser fallen die Spantypen im Allgemeinen in dieselben 3 Kategorien, aber mit viel mehr Variabilität aufgrund der breiten Spanne der Holzeigenschaften in Bezug auf die Faserrichtung.
Typ 1 Späne
Typ-1-Späne entstehen, wenn Holz vor der Schneide durch Spaltung versagt, bis ein Biegeversagen als Auslegerträger auftritt. Eine große Kraft senkrecht zur Scherebene wird erzeugt, wodurch das Holz vor der Schneide spaltet und diesen winzigen Auslegerträger bildet. Wenn die Aufwärtskraft schließlich die Festigkeit dieses winzigen Trägers übersteigt, bricht er ab. Diese Spänarten verursachen im Vergleich zu Typ 2 und 3 vergleichsweise wenig Verschleiß, da das Material vor dem Kontakt mit der spitzen Kante spaltet. Schaftfräser mit entweder extrem hohen oder sehr niedrigen Spanwinkeln erzeugen oft Typ-1-Späne. Dies gilt besonders bei der Bearbeitung gegen Faserneigungen größer als 25°. Hölzer mit Feuchtigkeitsgehalt unter 8 % bilden diskontinuierliche Späne und haben ein höheres Risiko für Ausrisse.
Typ 2 Späne
Typ-2-Späne sind die erwünschtesten der drei Arten in Bezug auf Oberflächenqualität. Sie resultieren aus Materialversagen entlang einer diagonalen Scherebene, die sich von der Schneide zur Werkstückoberfläche erstreckt. Typ-2-Späne bilden sich, wenn ein angemessenes Gleichgewicht zwischen den Holzeigenschaften, Schnittparametern und Fräsergeometrie besteht. Hölzer mit einem Feuchtigkeitsgehalt zwischen 8 % und 20 % haben eine viel höhere Chance, kontinuierliche Typ-2-Späne zu bilden und dabei eine gute Oberflächenqualität zu hinterlassen.
Typ 3 Späne
Der letzte Spantyp bildet sich, wenn der Spanwinkel eines Fräsers viel zu niedrig ist. In diesem Szenario ist die Schneidkraft fast parallel zur Bewegungsrichtung. Dies bewirkt, dass ein weicher Werkstoff wie Holz zerdrückt wird, anstatt abgeschert zu werden, was eine schlechte Oberflächenqualität hinterlässt. Die zurückbleibende Oberfläche sieht generell wie winzige Bündel von Holzelementen aus, ein Oberflächenfehler, der allgemein als „filziger Faserverlauf“ bekannt ist. Dieser Spantyp tritt häufiger in Weichhölzern auf, da die Zerdrückungssituation in niedrigdichten Hölzern verstärkt wird.
Werkzeugstandzeit verlängern bei Holzbearbeitung
Drehzahlen & Vorschübe – Faustregeln
Es gibt mehrere verschiedene Kategorien von Werkzeugverschleiß, die bei der CNC-Holzbearbeitung auftreten. Allgemeine Bearbeitungsregeln gelten weiterhin, da die Drehzahl den größten Einfluss auf die Verschleißrate hat. Übervorschub kann den Werkzeugverschleiß exponentiell erhöhen und auch Werkzeugbruch verursachen. Wie bei den meisten Bearbeitungsoperationen ist ein Gleichgewicht zwischen diesen beiden essenziell. Wenn Sie Ihre Produktivität durch Erhöhung der Geschwindigkeit steigern möchten, müssen Sie Ihren Vorschub proportional erhöhen, um ein Gleichgewicht zu erhalten, das das Werkzeug ordnungsgemäß im Material hält.
Richtiges Wärmemanagement
Wenn Schneidwerkzeuge hoher Hitze ausgesetzt sind, beginnen sie noch schneller zu verschleißen, aufgrund von Korrosion. Der Kobaltbinder in den meisten auf dem Markt erhältlichen Hartmetallwerkzeugen beginnt zu oxidieren und löst sich von der Schneide. Dies löst eine Kettenreaktion aus, da beim Entfernen des Binders auch das Wolframkarbid abbricht. Verschiedene Holzarten und Arten von Spanplatten haben unterschiedliche korrosive Verhaltensweisen bei hohen Temperaturen. Dies ist der konsistenteste Verschleißeffekt, der bei der Bearbeitung von MDF oder Spanplatten beobachtet wird. Der Verschleiß ist auf das Chlor und die Sulfatsalze in den Klebstoffen zurückzuführen, da dies die Hochtemperaturkorrosion beschleunigt. Wie bei Aluminium erhöht sich auch die Korrosivität, wenn der Siliziumgehalt eines Holzes zunimmt.
Generell wird erhöhter Werkzeugverschleiß bei Holz mit hohem Feuchtigkeitsgehalt beobachtet. Diese Eigenschaft ist auf den erhöhten elektrochemischen Verschleiß zurückzuführen, der durch die Inhaltsstoffe im Holz verursacht wird. Der Feuchtigkeitsgehalt im Holz umfasst Substanzen wie Harze, Zucker, Öle, Stärken, Alkaloide und Gerbstoffe in Gegenwart von Wasser. Diese Moleküle reagieren mit den metallischen Bestandteilen des Schneidwerkzeugs und können die Schneide abstumpfen. Hartmetall ist widerstandsfähiger gegen diese Art von Verschleiß im Vergleich zu HSS.
Beste Beschichtungen für verlängerte Werkzeugstandzeit in Holz
Wenn Sie ein länger haltbares Werkzeug wünschen, das seine scharfe Schneide behält (und wer nicht), sollten Sie eine amorphe Diamantbeschichtung in Betracht ziehen. Dies ist eine extrem verschleißfeste Beschichtung, die für nicht-eisenhaltige Operationen gedacht ist, bei denen die Temperatur der Schneidzone 750 °F nicht überschreitet. Dieser Beschichtungstyp ist einer der dünnsten Beschichtungen von Harvey Tool, wodurch das Risiko einer Kantenrundung minimiert und die Haltbarkeit dieser Kante maximiert wird.
Vermeidung häufiger Holzbearbeitungs-Fehler
Ausrisse (Tear Out)
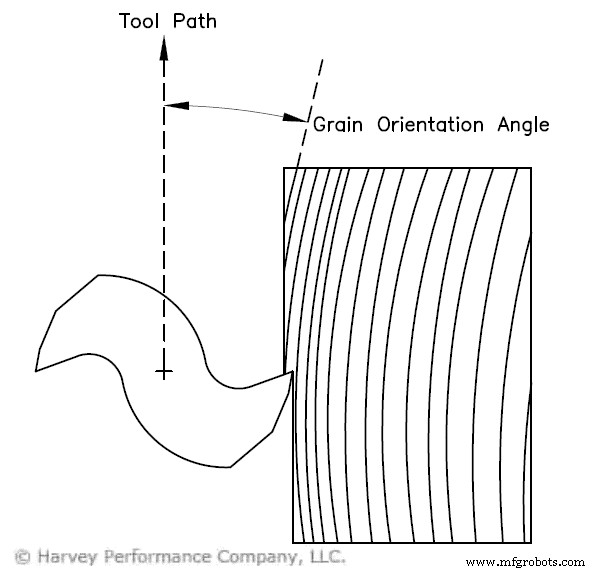
Ausrisse, manchmal auch als Aussplitterung oder Splitterbildung bezeichnet, treten auf, wenn ein Stück des bearbeiteten Holzmaterials vom Hauptwerkstück abreißt und einen unansehnlichen Defekt hinterlässt. Dies ist einer der häufigsten Fehler bei der Bearbeitung von Holzprodukten. Es gibt viele verschiedene Gründe für Ausrisse. Materialeigenschaften sind zu berücksichtigen. Ausrisse treten wahrscheinlicher auf, wenn die Faserorientierung weniger als 20° relativ zum Werkzeugpfad beträgt, der Feuchtigkeitsgehalt des Holzes zu niedrig ist oder die Dichte des Holzes zu niedrig ist. Abbildung 4 zeigt den Faserorientierungswinkel relativ zum Werkzeugpfad. In Bezug auf Bearbeitungsparameter kann es auch auftreten, wenn entweder die Spanlast, die Schnitttiefe oder der Spanwinkel zu hoch ist.
Filziger Faserverlauf (Fuzzy Grain)
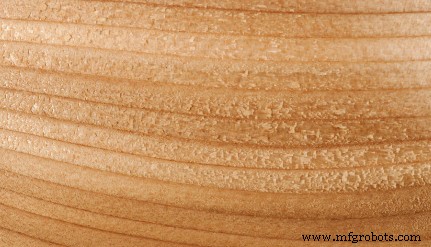
Filziger Faserverlauf sieht aus wie kleine Holzklumpen, die an der neu bearbeiteten Fläche haften, und tritt auf, wenn die Holzfasern nicht ordnungsgemäß abgetrennt werden. Niedrige Spanwinkel oder stumpfe Schneidwerkzeuge drücken Fasern ein, bis sie aus ihrem natürlichen Muster herausreißen, was Typ-3-Späne bildet und zu einer schlechten Oberfläche führt. Dies kann durch zu niedrigen Vorschub oder Schnitttiefe verschlimmert werden, da das Werkzeug nicht ordnungsgemäß eingreift und Material pflügt, anstatt es ordnungsgemäß abzuscheren. Weichere Hölzer mit kleineren und geringeren Mengen an Fasern sind anfälliger für diesen Defekt. Juveniles Holz ist bekanntermaßen besonders anfällig für filzigen Faserverlauf aufgrund seines hohen Feuchtigkeitsgehalts.
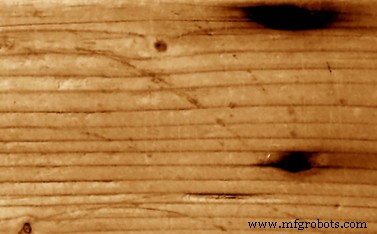
Brandspuren (Burn Marks)
Brandspuren sind ein Defekt, der besonders bei der Holzbearbeitung signifikant ist, da er bei der Bearbeitung anderer Materialien im Allgemeinen kein Problem darstellt. Verweilen an einer Stelle zu lange, nicht genügend Eingriff des Schaftfräsers in einen Schnitt oder die Verwendung stumpfer Werkzeuge erzeugt eine übermäßige Menge an Wärme durch Reibung, was Brandspuren hinterlässt. Einige Hölzer (wie Ahorn oder Kirsche) sind anfälliger für Brandspuren, daher sollten Werkzeugpfade für diese Arten sinnvoll programmiert werden. Wenn Sie viele Probleme mit Brandspuren bei einem bestimmten Vorgang haben, können Sie versuchen, den Schaftfräser mit einem kommerziellen Schmiermittel oder Pastewachs zu besprühen. Achten Sie darauf, nicht zu viel zu verwenden, da die überschüssige Feuchtigkeit Verzug verursachen kann. Erhöhen des Werkzeugeingriffs oder Verringern der Drehzahl kann ebenfalls Brandspuren bekämpfen.
Spandruckstellen (Chip Marks)
Spandruckstellen sind flache Kompressionen in der Holzoberfläche, die auf die Oberfläche gesprüht oder gepresst wurden. Diese Mängel können bei erhöhtem Feuchtigkeitsgehalt anschwellen und die Oberfläche weiter verschlechtern. Diese Art von Makel wird im Allgemeinen durch schlechte Späneabfuhr verursacht und kann meist durch Anlegen von Druckluftkühlmittel im Schneidbereich während des Vorgangs behoben werden.
Aufgestellte Fasern (Raised Grain)
Aufgestellte Fasern, ein weiterer häufiger Fehler bei Hölzern, ist, wenn ein oder mehrere Bereiche des Werkstücks leicht niedriger sind als der Rest. Dieser Makel ist besonders ein Problem bei der Bearbeitung weicherer Hölzer mit stumpfen Werkzeugen, da die Fasern reißen und sich verformen, anstatt sauber abgeschert zu werden. Dieser Effekt wird verstärkt, wenn mit langsamen Vorschüben gearbeitet wird und das Holz einen hohen Feuchtigkeitsgehalt hat. Variationen im Quell- und Schwindverhalten zwischen beschädigten und unbeschädigten Holzbereichen verschlimmern diesen Fehler. Aus diesem Grund ist aufgestelltes Korn ein häufiger Anblick bei wettergegerbten Hölzern. Zu fest eingestellte Spannvorrichtungen haben ebenfalls die Chance, aufgestellte Fasern zu verursachen.
Unterscheidung der Harvey Tool Holz- & Kunststoff-Schaftfräser
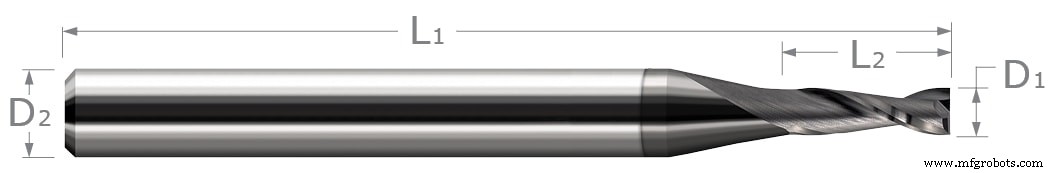
https://www.harveytool.com/products/material-specific-end-mills/woodZerspaner verwenden oft Kunststoff-Schaftfräser für die Holzbearbeitung, da dieses Werkzeug sehr ähnliche interne Geometrien wie ein Schaftfräser für Holz hat. Beide Werkzeuge haben große Spannuten und scharfe Schneiden, vorteilhaft für die Bearbeitung sowohl von Kunststoff als auch von Holz. Der Hauptunterschied zwischen den Harvey Tool Kunststofffräsern und den Holzfräsern ist der Keilwinkel (eine Kombination aus Hauptfreiwinkel und Spanwinkel). Die Holzfräser-Linie hat einen niedrigeren Spanwinkel, behält aber einen hohen Freiwinkel bei, um die Schärfe der Schneide zu erhalten. Der niedrigere Spanwinkel ist so ausgelegt, dass er beim Holzbearbeiten nicht so „greifend“ ist wie die Kunststofffräser. Er wurde entwickelt, um Holz zu scheren und eine qualitativ hochwertige Oberfläche zu hinterlassen, indem er Ausrisse vermeidet.
Harvey Tools Angebot an Schaftfräsern für Holz umfasst sowohl Aufwärts- (Upcut) als auch Abwärts- (Downcut) Optionen. Die Upcut-Option ist für das Fräsen von Natur- und Spanhölzern konzipiert, mit einem 2-Schneiden-Stil und einem Keilwinkel, der für das Scheren von Holzfasermaterialien ohne Ausrisse oder filzigen Faserverlauf ausgelegt ist. Das Downcut-Angebot ist optimiert für das Fräsen von Natur- und Spanhölzern und hilft, das Anheben auf Vakuumtischen zu verhindern.
Für weitere Hilfe bei der Erzielung eines erfolgreichen Bearbeitungsvorgangs oder mehr Informationen zu Harvey Tools Angebot an Schaftfräsern für Holz, kontaktieren Sie bitte das Ingenieurteam von Harvey Tool unter 800-645-5609.
CNC-Maschine
- CNC-Prototyping-Leitfaden: Präzision, Geschwindigkeit und kosteneffiziente Produktion
- Kurzanleitung zu CNC-Schneiden: Evolution, Typen und Zukunft der Präzisionsfertigung
- CNC-Werkzeug-Grundlagen für präzises Holzschneiden & Schnitzen
- Beste CNC-Fräse für Holzarbeiten: Expertenratgeber zur Maschinenwahl
- CNC-Fräser Glossar: Umfassende Definitionen & Anwendungen (Teil 2)
- Umfassender Leitfaden zu CNC-Schneidmaschinen: Typen, Vorteile & Anwendungen
- Präzisions-Holzbearbeitung mit CNC-Holzrouter: Techniken, Materialien & Werkzeuge
- CNC-Holzdrehmaschinen vs. konventionelle Drehbänke: Präzision, Geschwindigkeit & Produktionsvorteile
- Warum OMNI CNC-Fräsen die Holzbearbeitung revolutionieren
- CNC-Fräsen von Acryl: Expertenleitfaden für Präzision & Finish