



CNC-Teilekosten sennen: Fortgeschrittene Designstrategien für wirtschaftliche Fertigung
Wie Design die Kosten beeinflusst: CNC-Zerspanung
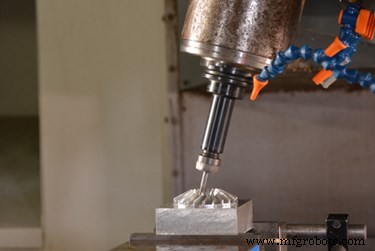
Stratasys Direct Manufacturing nutzt mehr als 20 hochmoderne 3-Achsen- und 5-Achsen-Fräs-CNC-Maschinen (Computer Numerical Controlled) und Drehmaschinen. Unsere CNC-Bearbeitungszentren setzen auch modernste 5-Achsen-Maschinen ein, die die Durchlaufzeit erheblich verkürzen, indem sie Zwischenspannungen eliminieren und Unterschnitte sowie Off-Axis-Merkmale ermöglichen.
CNC-Zerspanung kann eine effiziente Fertigungsmethode für Serienteile und Prototypen sein, verliert aber an Kosteneffizienz, wenn wesentliche Designdetails und Bearbeitungsfähigkeiten nicht gut ausbalanciert sind. Wir haben Überlegungen für die Vorbereitung von CNC-Zerspanungsaufträgen bei Stratasys Direct aufgeschlüsselt, um Kosteneffizienz und schnelle Durchlaufzeiten zu gewährleisten.
Top-Faktoren, die Kosten beeinflussen
CNC-Zerspanungsmaterialien
Materialien sind tendenziell der zweitbeeinflussendste Faktor bei CNC-Zerspanungskosten. Die kosteneffizienteste Zerspanung tritt auf, wenn Sie einen Ausgleich zwischen Materialkosten und Zerspanbarkeit finden. Bei der Zerspanbarkeit – der Leichtigkeit, mit der das Material dem Prozess nachgibt – gilt: Je zerspanbarer das Material, desto schneller können Teile gefertigt werden und desto günstiger der Service. Kunststoffmaterialien und weichere Metalllegierungen sind typischerweise leichter zu zerspanen. Um die inhärente Zerspanbarkeit eines Materials zu bestimmen, können Sie die individuellen Materialeigenschaften in der CNC-Zerspanungstabelle referenzieren.
CNC-Zerspanungszeit und Arbeitsaufwand
Oft ist der größte Kostenfaktor bei der Nutzung von CNC-Zerspanung für die Fertigung die Zeit, die zum Bau eines Teils benötigt wird. Komplexe, große Teile erfordern längere Bearbeitungszeit, was die Gesamtkosten erhöht.
Komplexe Geometrien, die Mehrachsenbearbeitung erfordern, dauern länger in der Produktion, und kompliziertere Baugruppen verlassen sich oft auf manuelle Fertigung und Nachbearbeitung. Wenn ein Teiledesign bestimmte Merkmale auf jeder Seite aufweist, sind oft manuelles Umspannen und manchmal neue Vorrichtungen für das versetzte Teil notwendig, um auf diese Merkmale zuzugreifen. Je mehr Arbeitsaufwand mit der Realisierung Ihres Designs verbunden ist, desto teurer wird das Teil.
CNC-Einrichtungskosten sinken erheblich bei höheren Stückzahlen. In frühen Projektphasen kann es vorteilhaft sein, die niedrigeren Stückpreise zu berücksichtigen, die bei höheren Mengen zerspanter Teile entstehen.
CNC-Teiledesign
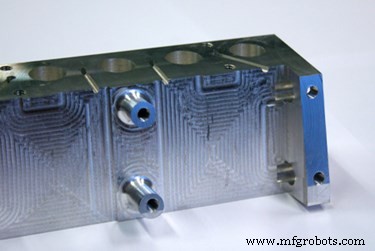
Durch Optimierung Ihres Designs für schnelle Produktion mit minimalem manuellen Umspannen können Sie die Kosten für Ihre zerspaneten Teile signifikant reduzieren. Speziell sollten Sie folgende Schlüsseldesignmerkmale berücksichtigen:
- Designmerkmale mit einem Breite-Höhe-Verhältnis von weniger als 4 sind ideal. Kleinere Merkmale erfordern mehr Maschinengänge und sind anfällig für Vibrationen, was Genauigkeit erschwert und Bearbeitungszeit verlängert.
- Taschentiefe (Cavity depth): Werkzeuge arbeiten typischerweise am besten beim Schneiden von Taschen mit einer Tiefe von bis zum 2- bis 3-fachen ihres Durchmessers. Wenn möglich, gestalten Sie die Tasche mit einer Tiefe unter dem 4-fachen des Werkzeugdurchmessers.
- Wandstärke (Wall thickness) sollte zwischen 0,8 – 1,5 mm (0,03 – 0,06 Zoll) liegen. Dünnere Wände erfordern mehrere Gänge mit dem Werkzeug bei geringer Schnitttiefe. Dünne Merkmale sind anfällig für Vibrationen, was präzises Bearbeiten erschwert und die Bearbeitungszeit erhöht.
- Bohrungen (Holes) in Standardbohrergrößen sind schnell zu realisieren, aber nicht-standardmäßige Bohrungsgrößen müssen mit einem Schaftfräser bearbeitet werden, was Gesamtkosten und Bearbeitungszeit erhöht.
- Gewinde (Threads) sollten mit einer Mindestlänge von 1,5-fach und maximaler Länge von 3-fach des Bohrdurchmessers ausgelegt werden.
- Inneneckenradien (Radius inside corners) mit einem Länge-Durchmesser-Verhältnis von 3:1 oder weniger gewährleisten weniger Fräsgänge, keine Werkzeugwechsel und weniger Gesamtbearbeitungszeit.
Beim Versuch, Kosten bei einem CNC-Zerspanungsauftrag zu reduzieren, ist es am besten, ein Gleichgewicht zwischen günstigerem Material mit guter Zerspanbarkeit und optimiertem, standardisiertem Design zu finden. Stellen Sie sicher, dass alle Merkmale in Ihrem Design für Ihr Projekt kritisch sind oder ob Sie den Gesamtumfang vereinfachen können. Je komplexer, desto mehr wird von Ihrem Zerspaner verlangt, desto weniger effizient wird die Lösung.
Industrietechnik
- CNC-Teilekosten senken: Smarte Strategien für wirtschaftliche Fertigung
- 3D-Druck vs. CNC-Zerspanung für Kunststoffteile: Die richtige Wahl treffen
- Präzisions-CNC-Bearbeitung für Sonderteile – Schnell, genau, maßgeschneiderte Lösungen
- CNC-Bearbeitung großer Teile: Strategien zur Überwindung von Größenbeschränkungen
- CNC-Fertigungskosten senken: 11 bewährte Strategien für Design & Beschaffung
- CNC-Drehen meistern: Umfassender Leitfaden für hochpräzise Teile
- Schlüsselfaktoren, die Preise in der Präzisions-CNC-Bearbeitung bestimmen
- Präzisions-CNC-Bearbeitung: Umfassender Überblick zur Teilfertigung
- Präzisionsteile & Komponenten-Veredelungsdienstleistungen
- Vom Groß- zum Mikroteil: CNC-Metallschneiden im Kleinformat meistern