



Mikro-Schaftfräser-Bearbeitung meistern: Präzision & Leistung steigern
Die Zerspanungsindustrie betrachtet Mikrobearbeitung und Mikro-Schaftfräser allgemein als jeden Schaftfräser mit einem Durchmesser unter 1/8 Zoll. Dies ist auch oft der Punkt, an dem Toleranzen in einem engeren Fenster gehalten werden müssen. Da der Durchmesser eines Werkzeugs direkt mit der Festigkeit eines Werkzeugs zusammenhängt, sind Mikro-Schaftfräser deutlich schwächer als ihre größeren Pendants, und daher muss der Mangel an Festigkeit bei der Mikrobearbeitung berücksichtigt werden. Wenn Sie diese Werkzeuge in einer repetitiven Anwendung einsetzen, ist die Optimierung dieses Prozesses entscheidend.
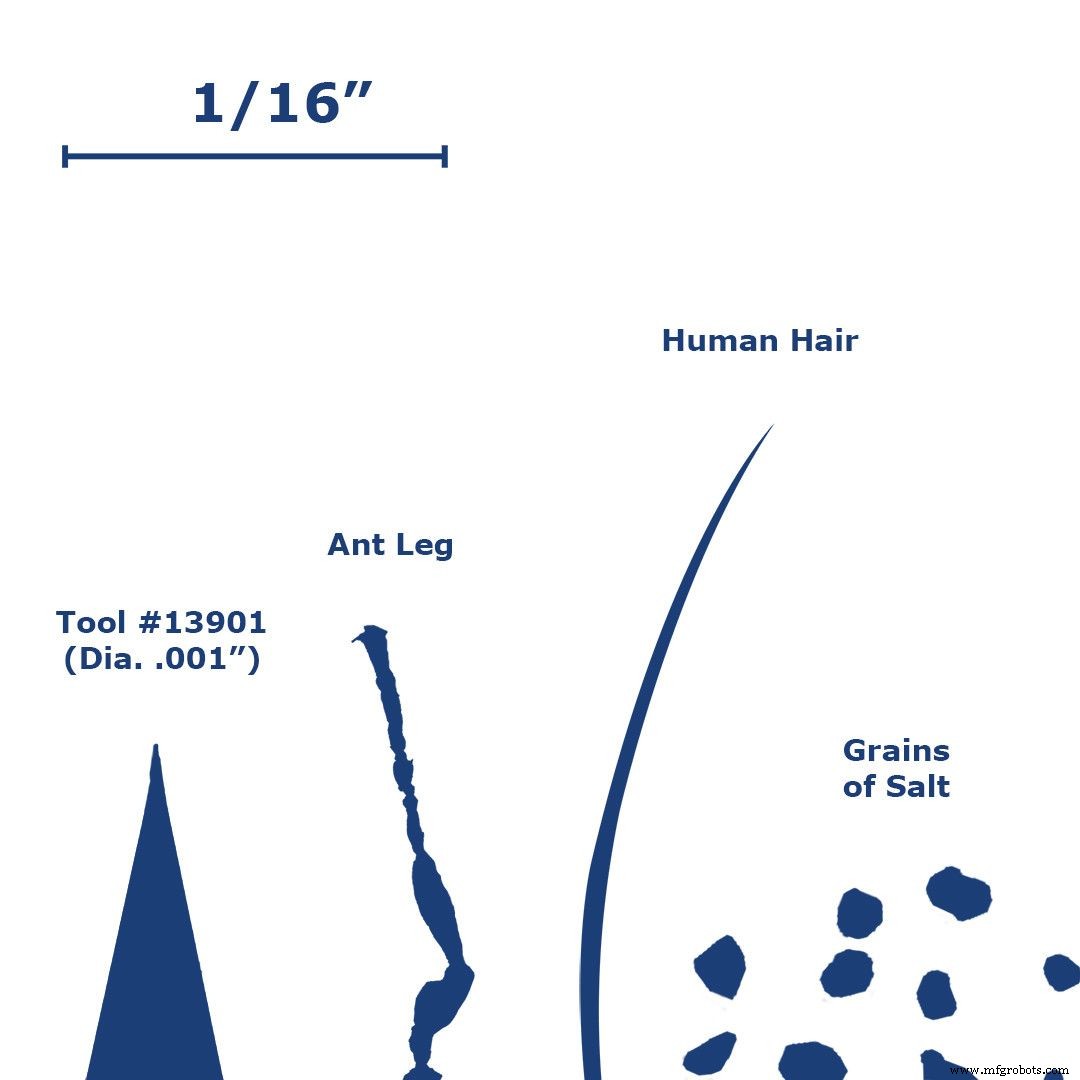
Wesentliche Schnittunterschiede zwischen konventionellen und Mikro-Schaftfräsern
Laufunrundheit
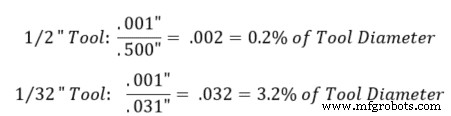
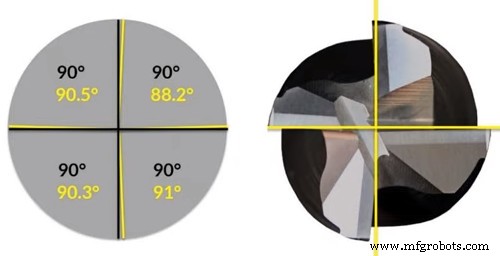
Laufunrundheit während eines Vorgangs hat eine viel größere Auswirkung auf Mikrowerkzeuge, da selbst eine sehr kleine Menge einen großen Einfluss auf den Werkzeugeingriff und die Schnittkräfte haben kann. Laufunrundheit verursacht eine Erhöhung der Schnittkräfte aufgrund der ungleichmäßigen Eingriffs der Schneiden, was bei konventionellen Werkzeugen dazu führt, dass einige Schneiden schneller verschleißen als andere, und bei Mikrowerkzeugen zu Bruch führt. Werkzeugvibration beeinflusst ebenfalls die Werkzeugstandzeit, da die intermittierenden Stöße das Werkzeug zum Ausbrechen bringen können oder im Fall von Mikrowerkzeugen zum Bruch führen. Es ist extrem wichtig, die Laufunrundheit einer Einrichtung vor Beginn eines Vorgangs zu überprüfen. Das folgende Beispiel zeigt, wie viel Unterschied 0,001" Laufunrundheit zwischen einem 0,500"-Durchmesser-Werkzeug und einem 0,031"-Durchmesser-Werkzeug macht.
Spandicke
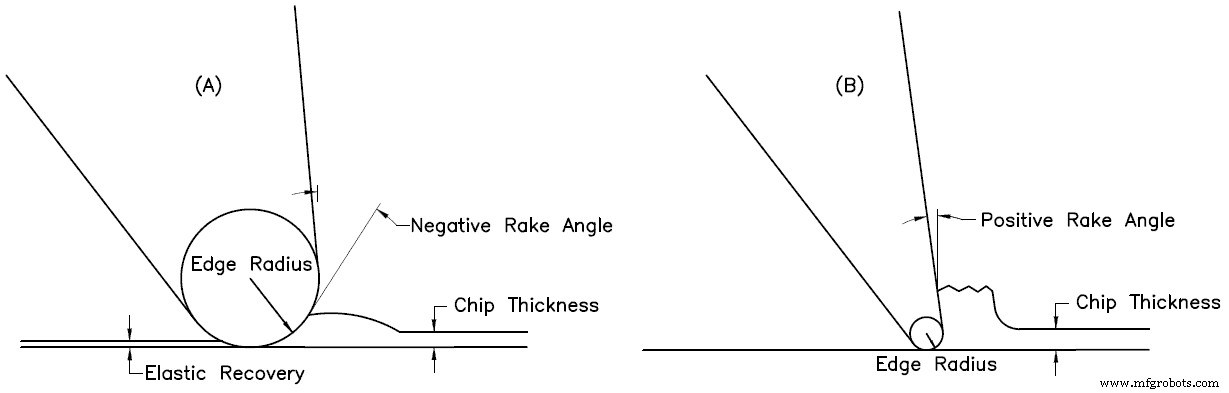
Das Verhältnis zwischen der Spandicke und dem Kantenradius (der Kantenpräparation) ist bei Mikrowerkzeugen viel kleiner. Dieses Phänomen wird manchmal als „Größeneffekt“ bezeichnet und führt oft zu einem Fehler bei der Vorhersage der Schnittkräfte. Wenn das Verhältnis von Spandicke zu Kantenradius kleiner ist, wird der Fräser das Material mehr oder weniger pflügen, anstatt es zu scheren. Dieser Pflugeffekt ist im Wesentlichen auf den negativen Spanwinkel zurückzuführen, der durch den Kantenradius entsteht, wenn ein Span mit geringer Dicke geschnitten wird.
Wenn diese Dicke unter einen bestimmten Wert fällt (dieser Wert hängt vom verwendeten Werkzeug ab), wird das Material unter dem Werkzeug hindurchgequetscht. Sobald das Werkzeug vorbeigeht und keine Spanbildung stattfindet, erholt sich ein Teil des gepflügten Materials elastisch. Diese elastische Erholung führt zu höheren Schnittkräften und Reibung aufgrund der vergrößerten Kontaktfläche zwischen Werkzeug und Werkstück. Diese beiden Faktoren führen letztendlich zu einem höheren Werkzeugverschleiß und einer raueren Oberfläche.
Werkzeugdurchbiegung bei konventionellen vs. Mikrobearbeitungs-Anwendungen
Werkzeugdurchbiegung hat eine viel größere Auswirkung auf die Spanbildung und die Genauigkeit des Vorgangs in Mikrobearbeitungs-Operationen im Vergleich zu konventionellen Operationen. Schnittkräfte, die auf der Seite des Werkzeugs konzentriert sind, verursachen eine Biegung in Richtung entgegen dem Vorschub. Die Größe dieser Durchbiegung hängt von der Steifigkeit des Werkzeugs und seiner Ausladung vom Spindel ab. Kleindurchmesser-Werkzeuge sind von Natur aus weniger steif im Vergleich zu größeren Durchmessern, da sie viel weniger Material haben, das sie während des Vorgangs an Ort und Stelle hält. Theoretisch führt eine Verdopplung der aus dem Halter ragenden Länge zu 8-facher Durchbiegung. Eine Verdopplung des Fräserdurchmessers führt zu 16-mal geringerer Durchbiegung. Wenn ein Mikro-Schneidwerkzeug beim ersten Zustich bricht, ist dies höchstwahrscheinlich auf die Durchbiegekraft zurückzuführen, die die Festigkeit des Hartmetalls überwindet. Hier sind einige Möglichkeiten, die Werkzeugdurchbiegung zu minimieren.
Werkstückhomogenität
Werkstückhomogenität wird mit abnehmendem Werkzeugdurchmesser zu einem fraglichen Faktor. Das bedeutet, dass ein Material auf außergewöhnlich kleiner Skala möglicherweise keine einheitlichen Eigenschaften aufweist, aufgrund einer Reihe von Faktoren wie Behälteroberflächen, unlösliche Verunreinigungen, Korngrenzen und Versetzungen. Diese Annahme gilt allgemein für Werkzeuge mit einem Fräserdurchmesser unter 0,020", da das Schneidsystem extrem klein sein muss, damit die Homogenität der Mikrostruktur des Materials in Frage gestellt wird.
Oberflächenqualität
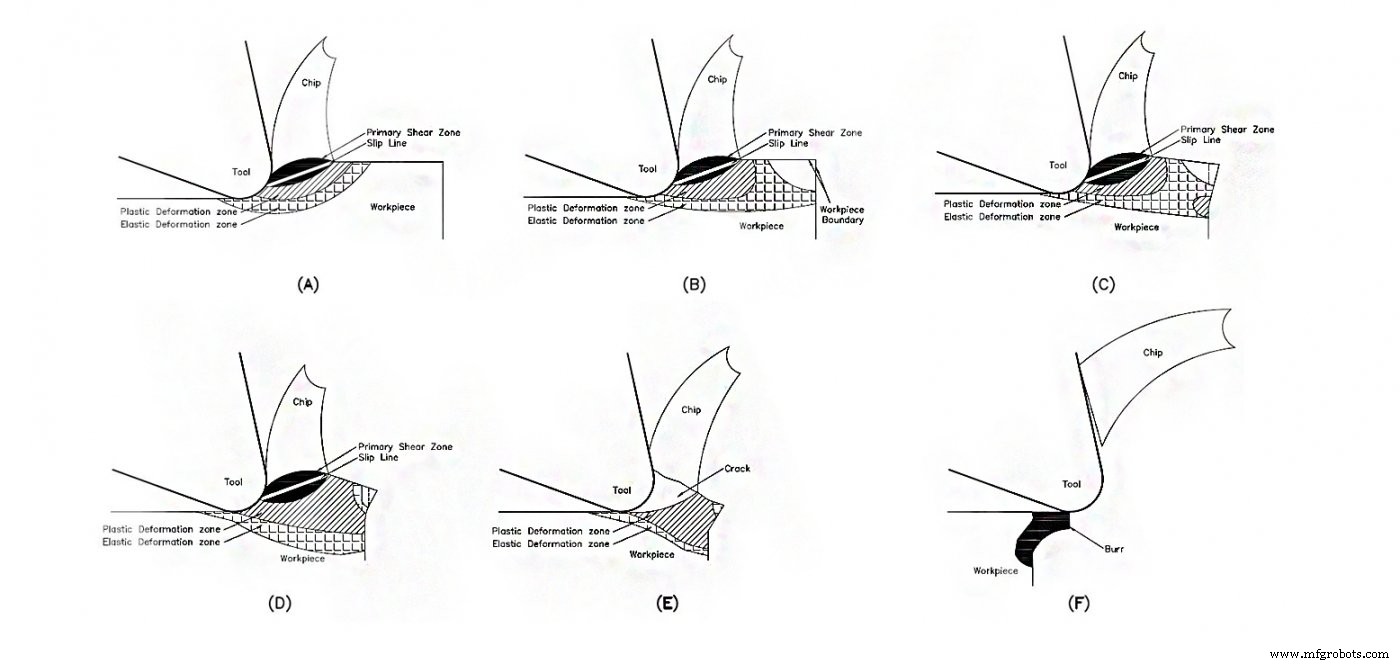
Mikrobearbeitung kann im Vergleich zur konventionellen Bearbeitung zu einer erhöhten Anzahl an Graten und Rauheit der Oberfläche führen. Beim Fräsen nimmt die Gratbildung mit zunehmendem Vorschub zu und nimmt mit zunehmender Geschwindigkeit ab. Während eines Bearbeitungsvorgangs werden Späne durch Kompression und Scherung des Werkstückmaterials entlang der primären Scherzone erzeugt. Diese Scherzone ist in Abbildung 2 unten zu sehen. Wie zuvor erwähnt, ist das Verhältnis von Spandicke zu Kantenradius in Mikroanwendungen viel höher. Daher werden während des Schneidens plastische und elastische Verformungszonen erzeugt, die sich angrenzend zur primären Scherzone befinden (Abbildung 2a). Folglich erreicht die elastische Zone auch diese Grenze, wenn die Schneide nahe an der Werkstückkante ist (Abbildung 2b). Plastische Verformung breitet sich in diesen Bereich aus, während die Schneide voranschreitet, und mehr plastische Verformung bildet sich an der Grenze aufgrund der verbindenden elastischen Verformungszonen (Abbildung 2c). Ein dauerhafter Grat beginnt sich zu bilden, wenn sich die plastischen Verformungszonen verbinden (Abbildung 2d) und sich ausdehnen, sobald ein Span entlang der Gleitlinie bricht (Abbildung 2e). Wenn die Späne schließlich von der Werkstückkante abbrechen, bleibt ein Grat zurück (Abbildung 2f).
Werkzeugpfad-Best-Practices für Mikro-Schaftfräser
Wegen der Zerbrechlichkeit von Mikrowerkzeugen muss der Werkzeugpfad so programmiert werden, dass er eine plötzliche Menge an Schnittkraft vermeidet sowie die Verteilung der Schnittkräfte entlang mehrerer Achsen ermöglicht. Aus diesen Gründen sollten die folgenden Praktiken bei der Erstellung eines Programms für einen Mikrowerkzeugpfad berücksichtigt werden:
Ramping in ein Teil
Kreisförmiges Ramping ist die beste Praxis für die axiale Bewegung in ein Teil, da es die Schnittkräfte gleichmäßig auf die X-, Y- und Z-Ebenen verteilt. Wenn Sie sich bei einer bestimmten Schnitttiefe radial in ein Teil bewegen müssen, erwägen Sie einen bogenförmigen Werkzeugpfad, da dieser die Schnittkräfte allmählich auf das Werkzeug lädt, anstatt auf einmal.
Mikrobearbeitung in kreisförmigen Pfaden
Sie sollten nicht dieselben Drehzahlen und Vorschübe für einen kreisförmigen Pfad verwenden wie für einen linearen Pfad. Dies liegt an einem Effekt, der als kompoundierte Winkelgeschwindigkeit bezeichnet wird. Jede Schneide auf einem Schneidwerkzeug hat ihre eigene Winkelgeschwindigkeit, wenn sie in der Spindel aktiv ist. Wenn ein kreisförmiger Werkzeugpfad verwendet wird, wird eine weitere Winkelgeschwindigkeitskomponente zum System hinzugefügt, und daher bewegen sich die Schneiden auf dem äußeren Teil des Werkzeugpfads mit einer erheblich anderen Geschwindigkeit als erwartet. Der Vorschub des Werkzeugs muss je nach interner oder externer kreisförmiger Operation angepasst werden. Um herauszufinden, wie Sie Ihren Vorschub anpassen, lesen Sie diesen Artikel über das Fahren in Kreisen.
Nutenfräsen mit einem Mikro-Schaftfräser
Gehen Sie nicht an einen Mikro-Nut wie an einen größeren Nut heran. Bei einem Mikro-Nut möchten Sie so viele Schneiden wie möglich am Werkzeug haben, da dies die Steifigkeit des Werkzeugs durch einen größeren Kern erhöht. Dies verringert die Möglichkeit, dass das Werkzeug aufgrund von Durchbiegung bricht. Da bei höherer Schneidenzahl weniger Platz für die Späneabfuhr ist, muss der axiale Eingriff verringert werden. Bei größeren Durchmessern können Sie 50 %–100 % des Werkzeugdurchmessers zustellen. Aber bei der Verwendung von Mikro-Schaftfräsern mit höherer Schneidenzahl sollten Sie nur zwischen 5 %–15 % zustellen, abhängig von der Durchmessergröße und dem Durchbiegerisiko. Die Vorschubgeschwindigkeit sollte erhöht werden, um den verringerten axialen Eingriff zu kompensieren. Der Vorschub kann noch höher erhöht werden, wenn ein Kugelkopffräser verwendet wird, da Chip Thinning bei diesen geringen Schnitttiefen auftritt und sich wie ein Hochvorschubfräser verhält.
Verlangsamung des Vorschubs um Ecken
Ecken eines Teils erzeugen eine zusätzliche Menge an Schnittkräften, da mehr des Werkzeugs mit dem Teil in Eingriff kommt. Aus diesem Grund ist es vorteilhaft, Ihren Vorschub beim Bearbeiten um Ecken zu verlangsamen, um das Werkzeug allmählich an diese Kräfte heranzuführen.
Gleichlauffräsen vs. Gegenlauffräsen in Mikrobearbeitungs-Anwendungen
Dies ist eine etwas knifflige Frage, wenn es um Mikrobearbeitung geht. Gleichlauffräsen sollte immer dann eingesetzt werden, wenn eine hochwertige Oberflächenqualität auf dem Teilezeichnung gefordert ist. Diese Art von Werkzeugpfad führt letztendlich zu vorhersehbareren/geringeren Schnittkräften und damit zu einer höheren Oberflächenqualität. Beim Gleichlauffräsen greift der Fräser die maximale Spandicke am Anfang des Schnitts an, was ihm die Tendenz gibt, sich vom Werkstück wegzuschieben. Dies kann potenziell Ratterprobleme verursachen, wenn die Einrichtung nicht genügend Steifigkeit hat. Beim Gegenlauffräsen zieht sich der Fräser, während er in den Schnitt zurückrotiert, in das Material und erhöht die Schnittkräfte. Gegenlauffräsen sollte für Teile mit langen dünnen Wänden sowie für empfindliche Operationen verwendet werden.
Kombinierte Schrupp- und Finish-Operationen
Diese Operationen sollten in Betracht gezogen werden, wenn hohe dünnwandige Teile mikrobearbeitet werden, da in einigen Fällen nicht genügend Halt für das Teil für einen Finish-Zustich vorhanden ist.
Hilfreiche Tipps für erfolgreiche Mikrobearbeitungs-Operationen mit Mikro-Schaftfräsern
Versuchen Sie, Laufunrundheit und Durchbiegung so weit wie möglich zu minimieren bei der Mikrobearbeitung mit Mikro-Schaftfräsern. Dies kann durch den Einsatz von Schrumpf- oder Pressfutter-Aufnahmen erreicht werden. Maximieren Sie den Schaftkontakt mit der Spannzange, während Sie die Ausladung während eines Vorgangs minimieren. Überprüfen Sie Ihre Zeichnung doppelt und stellen Sie sicher, dass Sie den größtmöglichen Schaftfräser haben, da größere Werkzeuge weniger Durchbiegung bedeuten.
- Wählen Sie eine angemessene Schnitttiefe, damit das Verhältnis von Spandicke zu Kantenradius nicht zu klein wird, da dies einen Pflugeffekt verursacht.
- Wenn möglich, testen Sie die Härte des Werkstücks vor der Bearbeitung, um die mechanischen Eigenschaften des Materials zu bestätigen, die vom Lieferanten beworben werden. Dies gibt dem Bediener eine Vorstellung von der Materialqualität.
- Verwenden Sie ein beschichtetes Werkzeug wenn möglich bei der Bearbeitung von ferritischen Materialien aufgrund der übermäßigen Wärme, die bei der Bearbeitung dieser Metalle erzeugt wird. Werkzeugbeschichtungen können die Werkzeugstandzeit um 30 %–200 % erhöhen und ermöglichen höhere Drehzahlen, was in der Mikrobearbeitung entscheidend ist.
- Erwägen Sie die Verwendung eines Stützmaterials, um das Entstehen von Graten während einer Mikrobearbeitungsanwendung zu kontrollieren. Das Stützmaterial wird auf die Werkstückoberfläche aufgebracht, um Hilfskräfte bereitzustellen sowie die Steifigkeit der ursprünglichen Werkstückkante zu erhöhen. Während des Vorgangs gratet und plastisch verformt sich das Stützmaterial anstelle des Werkstücks.
- Verwenden Sie Flutkühlmittel für geringere Schnittkräfte und eine bessere Oberflächenqualität.
- Prüfen Sie den Werkzeugpfad sorgfältig, der angewendet werden soll, da einige Anpassungen einen großen Beitrag zur Verlängerung der Lebensdauer eines Mikrowerkzeugs leisten können.
- Überprüfen Sie die Werkzeuggeometrie doppelt, um sicherzustellen, dass sie für das Material geeignet ist, das Sie bearbeiten. Wenn verfügbar, verwenden Sie variable Teilung und variable Helix Werkzeuge, da dies Harmonischen bei den außergewöhnlich hohen Drehzahlen reduziert, mit denen Mikrowerkzeuge typischerweise gefahren werden.
CNC-Maschine
- Holzdrehmaschine meistern: Schritt-für-Schritt-Anleitung für Einsteiger
- CNC-Fräse mit NC Studio bedienen: Schritt-für-Schritt-Anleitung
- CNC-Bearbeitungskosten senken mit Gebrauchtmaschinen – Expertentipps
- Schaftfräser-Lebensdauer verlängern: Bewährte Strategien zur Reduzierung von Bruch & Kostensenkung
- High-Balance-Schaftfräser-Leistung maximieren: Tipps für Langlebigkeit & Präzision
- Enge Toleranzen in der CNC-Bearbeitung erreichen: Ein 10-Jahre-bewährter Prozess
- High-Feed-Schaftfräser-Mechanik enthüllt: Für überlegene Fräsleistung
- Metallbearbeitungseffizienz steigern mit M.A. Fords TuffCut XT Schaftfräsern
- Produktion optimieren mit Y-Achsen-Bearbeitung: Rüstzeiten und Kosten reduzieren
- Werkzeuglebensdauer mit Maschinendaten optimieren: Ein moderner Leitfaden