



5-Achsen-Fertigungs-Fachjargon meistern: Kompletter Leitfaden
Wie jede Technologie in unserer Branche hat 5-Achsen-Fertigung ihr eigenes Vokabular und technische Schlagworte. Obwohl viele Features unten als gängig gelten, finden sich manche nur auf fortgeschrittenen Steuerungen. Für 5-Achsen-Interessierte ist das Verständnis dieser Begriffe ein großer Vorteil – und könnte vor uninformierten Entscheidungen bewahren, die man später bereut.
Tool Center Point Management (TCPM)
Auch RTCP genannt – eines der mächtigsten Features mit signifikantem Einfluss auf den Mehrachsen-Prozess. TCPM gibt dem Programmierer die Fähigkeit, Programme zu erstellen, die „unabhängig“ von der Maschinenkoordinate sind, und erlaubt, beim Einrichten/Programmieren einfach einen einzelnen Punkt am tatsächlichen Werkstück zu referenzieren – ohne Sorge um die tatsächliche Teilposition im Arbeitsraum. OHNE TCPM müssen Punktdaten im Programm Bewegungen relativ zur Maschinenkoordinate und Drehmittelpunkte referenzieren – alle Programmierung ist „abhängig“ von der tatsächlichen Werkstückposition im Arbeitsraum. Beispiel: Ohne TCPM muss das Teil auf der Maschine positioniert und gespannt sein, BEVOR das Programm erstellt werden kann, und der tatsächliche Abstand des Werkstücks von den Maschinenmittelpunkten muss im Programm berücksichtigt werden – meist durch physisches Verschieben des Volumenmodells im CAM-Raum exakt so weit von Null, wie es in der Maschine steht. Deshalb: Programm ist OHNE TCPM von Maschinenkoordinate ABHÄNGIG. Mit TCPM: Bei kleiner Anpassung einfach Teileinstellung/Werkstückkoordinate anpassen und Teil erneut laufen lassen. Deutlich einfacher beim erneuten Einrichten desselben Jobs.
Transform Plane
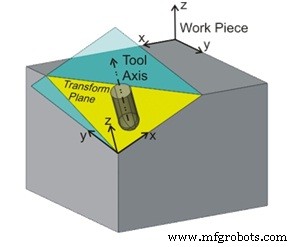
Eine Arbeitsplane, positioniert in Bezug auf unsere ursprüngliche Maschinenkoordinaten-Arbeitsplane. Transform Plane ist die „Magie“, die 5-Seiten-Programmierung so einfach macht: Erlaubt, für jede Werkstückseite einen eigenen Ursprungspunkt zu referenzieren, UND eine flache Arbeitsplane für den Fräser während der Bearbeitung festzulegen. Da Features auf Zeichnungen meist bezüglich eines Punkts auf JEDER Seite gezeichnet sind (nicht unbedingt der gleiche wie bei der initialen Teileinrichtung), ist die Möglichkeit, diese mehrfachen Ursprungspunkte zu definieren, extrem wichtig. Ohne Transform Plane könnten Dosenzyklen wie G83 Bohren nur auf der Oberseite genutzt werden – weil Werkzeugachse senkrecht zur bearbeiteten Seite stehen muss.
Surface Normal (Flächennormale)
Eigentlich kein Bearbeitungsbegriff, aber definitiv notwendiges Schlagwort bei 5-Achsen-Programmierung. Bezieht sich auf einen axialen Vektor (oder Linie), der senkrecht zu einer bestimmten Fläche auf einem Volumenmodell steht. Volumenmodelle bestehen aus vielen verbundenen Flächen. Der Programmierer bezeichnet immer einen Werkzeugkippvektor in Bezug auf die Flächennormale. Beispiel: Werkzeug soll senkrecht zu jeder Fläche bleiben während der Bewegung entlang der Form → Werkzeug ist „normal zur Fläche“. Soll es zur Seite kippen → Plus/Minus Kippwinkel – in Bezug auf die senkrechte Flächennormale.
Tool Vector (Werkzeugvektor)
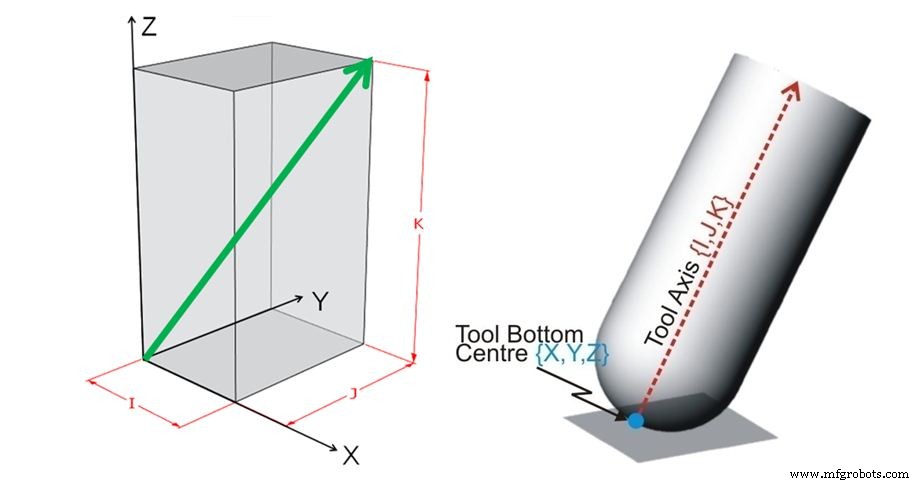
Bezeichnet den Winkel, in den ein Werkzeug vom XYZ-Kontaktpunkt abkippt. Gesteuert durch IJK-Werte auf jeder G-Code-Zeile, Werte können positiv/negativ. Obwohl Vektoren keine relativen Maßeinheiten haben (weder metrisch noch Zoll), hilft zur Visualisierung: Als gemessene Distanzen denken. Beispiel: Code-Zeile X2.0 Y2.0 Z.125 I.50 J.50 K.70 – ich visualisiere den Kippwinkel leicht. XYZ positionieren Werkzeugspitzenmitte, IJK bestimmen Kipp-Richtung/Menge – I synonym X, J synonym Y, K synonym Z. Also: Punkt +0,5″ X, +0,5″ Y, +0,70″ Z vom Kontaktpunkt. Linie zwischen Kontaktpunkt und diesem Raumpunkt = Werkzeugvektor.
Toolpath Linearization (Werkzeugbahn-Linearisierung):
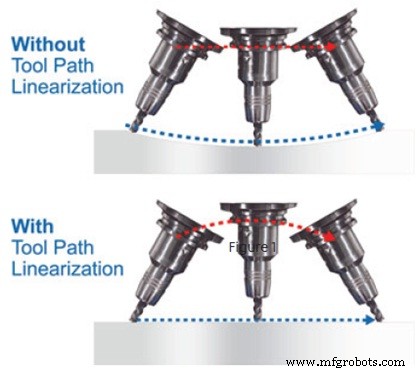
Fähigkeit, Werkzeugspitze linear zwischen zwei Punkten zu führen. Ohne Feature: Kontrolle nur über zwei Punkte – Startpunkt „A“, Endpunkt „B“. Dazwischen unkontrolliert – Maschine macht Move „blind“. Mit aktivierter Linearisierung: Maschine koordiniert ALLE Achsen, damit Spitze linear zwischen den Punkten bewegt – Z-Achse hebt/senkt falls nötig. In Bildern unten: Ohne Linearisierung würde Spitze Teil stark gougen… mit Linearisierung bewegt sich Werkzeug geradlinig zwischen Start/Ende. Nicht nur mehr Kontrolle, sondern auch kleinere Programme – Moves müssen nicht in so kleine Segmente zerlegt werden, um mangelnde Spitzenkontrolle auszugleichen.
CNC-Maschine
- Entwicklung der Bohrmühlen: Vom 18. Jahrhundert Handwerkzeug zur modernen CNC-Präzision
- Top CNC-Maschinenmarken für Präzision und Zuverlässigkeit
- Die Geschichte der Drehmaschine: Vom alten Ägypten zur modernen Fertigung
- Fräsmaschinen 101: Umfassender Leitfaden zu Funktion, Komponenten und Einsatz
- Top CNC-Werkzeugmaschinen-Trends 2024: So wählen Sie den besten Fit
- 7 essenzielle Schritte zur Auswahl der idealen CNC-Werkzeugmaschine
- 5-Achs-Maschinenauslastung maximieren: Expertentipps zu Werkstückspannung, Werkzeugen und Setup
- 5-Achs-CNC-Maschinen: Schlüsselanwendungen in verschiedenen Branchen
- 5-Achsen-CNC-Bearbeitung: Präzision, Effizienz und Designfreiheit
- Werkzeugmaschinenspindeln: Das Kernbauteil für präzise Fertigung