



Werkzeugbiegen beim CNC-Fräsen verstehen und minimieren
Haben Sie sich je gefragt, warum eine gefräste Bohrung oder Tasche oben breiter misst als unten? Oder warum Ihre Lehrdorne am Anfang des Lochs schön stramm sitzen, aber nicht ganz durchpassen? Die einfache Antwort: Werkzeugbiegen. Alles biegt sich. Und ich meine alles. Werkzeugbiegen ist ein allgegenwärtiges, aber wenig verstanden Problem. Keine Sorge, liebe Zerspaner – es ist nicht Ihre Schuld! Es gibt kein Beseitigen von Werkzeugbiegen, nur Kontrollieren und Minimieren. Wissen ist Macht, und hoffentlich haben Sie am Ende dieses Beitrags ein praktisches Verständnis der Ursachen und potenziellen Lösungen.
Einfach ausgedrückt ist Werkzeugbiegen das Durchbiegen des Werkzeugs. Wenn Sie ein Feature schneiden – in diesem Beispiel eine tiefe Tasche –, üben Sie Kräfte auf Werkzeug und Material aus. Das Material gibt nach, daher entstehen Späne. Doch es wehrt sich: Wenn das Material zurückdrückt, zwingt es das Werkzeugende in die entgegengesetzte Richtung der auf das Material ausgeübten Kräfte. Je weiter das Werkzeug ausragt, desto weiter bewegt sich das Werkzeugende.
Werkzeugbiegen lässt sich berechnen, aber die Mathematik ist ziemlich kompliziert. Wenn Sie nennenswert Zeit in einer Werkstatt verbringen, wissen Sie, wie oft Optimierung mit Augen und Ohren gelingt – ich betrachte diese beiden als die wichtigsten Werkzeuge eines guten Zerspaners. Falls Sie dennoch Zahlen berechnen möchten, gibt es diverse Online-Rechner. Für diesen Beitrag verlassen wir uns auf unsere vertrauten Augen, Ohren und etwas gesunden Menschenverstand.
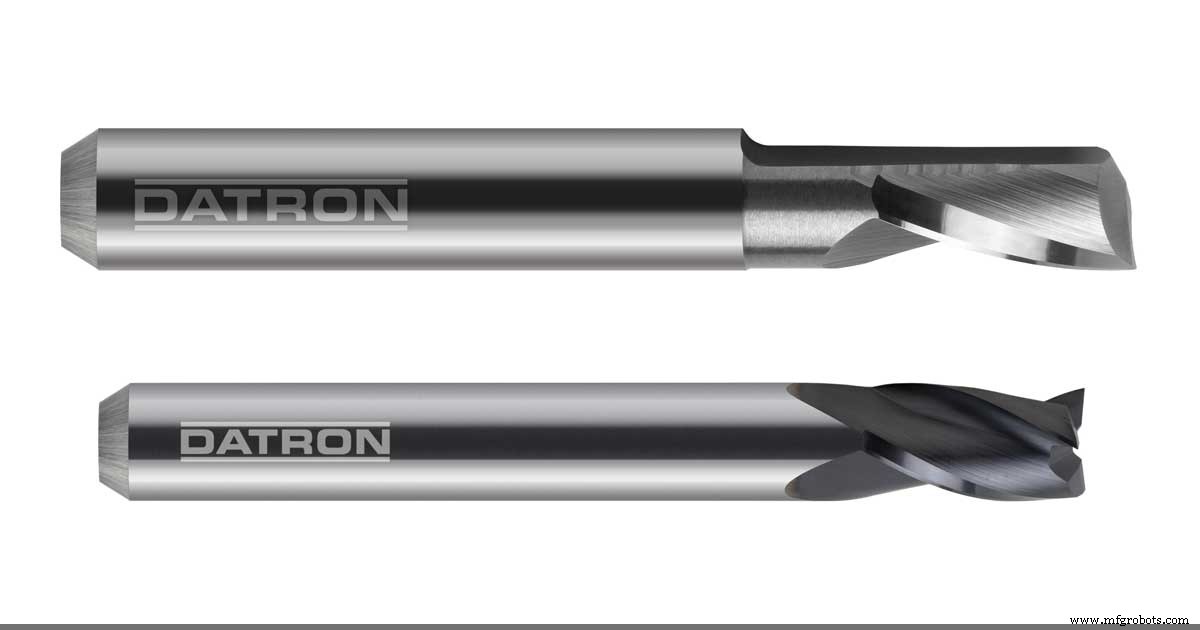
Steifigkeit ist der wichtigste Faktor. Je weiter Ihr Werkzeug aus dem Werkzeughalter herausragt, desto exponentiell nimmt die Steifigkeit ab. Es gibt Situationen, in denen Sie die Länge brauchen – dann ist Ihre beste Vorgehensweise, den größten Durchmesser mit der geringsten Anzahl an Schneiden zu wählen. Mit abnehmendem Werkzeugdurchmesser nimmt auch die Kraft ab, die nötig ist, um es zu biegen. Jede Schneide an Ihrem Fräser verringert die Steifigkeit. Wenn Sie ein tiefes Feature fräsen, stellen Sie sicher, dass Sie den größten Durchmesser verwenden, den die Zeichnung zulässt, um die Werkzeugperformance zu optimieren. Auch wenn Sie mit einem größeren Durchmesser vorkonturieren und mit einem kleineren Werkzeug finishen müssen, um die Spezifikation für Eckenradien einzuhalten – das ist in Ordnung. Sie wollen auch ein Werkzeug mit möglichst wenigen Schneiden und das Werkzeug nur so weit ausragen lassen, wie unbedingt nötig. Bei der Werkzeugrecherche finden Sie Werkzeuge, bei denen Steifigkeit ein Hauptaugenmerk ist, und viele „Mikro“-Werkzeuge verfügen über einen konischen Schaft zur Steifigkeitserhöhung.
Hartmetallwerkzeuge vs. HSS-Werkzeuge zur Reduktion von Werkzeugbiegen
Wenn Sie glauben, Werkzeugbiegen sei ein Problem, oder Sie Schnitte fahren, die aggressiv genug sind, um Schwierigkeiten zu bereiten, sollten Sie immer Hartmetallwerkzeuge in Betracht ziehen. Abgesehen von Vorteilen wie höheren Schnittgeschwindigkeiten und besserer Standzeit ist Hartmetall etwa dreimal steifer als HSS. Bedenken Sie jedoch: Hartmetall ist extrem spröde – das ist keine gute Kombination beim Thema Werkzeugbiegen. Es braucht mehr Kraft, um es zu biegen, aber wenn Sie genug Kraft aufbringen, ist das Werkzeug nicht so nachgiebig und bricht – also Vorsicht.
Wie in meinem Blogbeitrag „Gegenlauffräsen vs. Gleichlauffräsen“ besprochen, kann die Schneidstrategie Werkzeugbiegen beeinflussen. Die Nutzung dynamischer Werkzeugbahnstrategien (siehe mein Blogbeitrag „Dynamisches Fräsen“) kann helfen, Werkzeugbiegen durch den leichten Radialschnitt zu minimieren. Wenn Sie das Feature mit einer dynamischen Werkzeugbahn vorkonturieren und sicherstellen, dass Sie gleichlauffräsen, sollten Sie mit Ihren Ergebnissen zufrieden sein. Für das Finish haben Sie, wie in jenen Beiträgen diskutiert, ein paar Optionen – entweder das Finish gleichlauffräsen oder ein konventionelles Ausgleichsfräsen (Spring Pass) oder ein leichtes konventionelles Finishfräsen mit Schmierung – Sie werden sehr zufrieden sein mit Ihren Ergebnissen.
CNC-Maschine
- 5-Achs-CNC-Bearbeitung meistern: Präzision, Geschwindigkeit & Branchenvorteile
- Effektive Techniken zur Minimierung von Werkzeugdurchbiegung in der CNC-Bearbeitung
- Maßgeschneiderte CNC-Zerspanung: Präzision & Zuverlässigkeit aus einer Hand
- Präzises Acryl-CNC-Bearbeitung: Genau, sicher und effizient
- Qualitätssicherung in der CNC-Fertigung: Strategien für Präzision und Kundenzufriedenheit
- Präzisions-CNC-Bearbeitung für Sonderteile – Schnell, genau, maßgeschneiderte Lösungen
- CNC-Bearbeitung großer Teile: Strategien zur Überwindung von Größenbeschränkungen
- Enge Toleranzen in der CNC-Bearbeitung erreichen: Ein 10-Jahre-bewährter Prozess
- CNC-Bearbeitung vs. Spritzguss: Das richtige Verfahren für Ihr Projekt wählen
- CNC-Bearbeitungskosten verstehen: Schlüsselfaktoren & Optimierung