



6 bewährte Strategien zur Senkung von CNC-Prototyping-Kosten
Veröffentlicht am 10. Juni 2019 | Von Tony, WayKen Projektmanager
CNC-Prototyping ist trotz technologischer Fortschritte kostenintensiv – qualifizierte Fachkräfte, Profi-Maschinen, teure Legierungen. Doch schon in der Designphase lassen sich Kosten massiv beeinflussen. Hier sind 6 praxiserprobte Hebel.
Zusammensetzung der CNC-Prototyping-Kosten
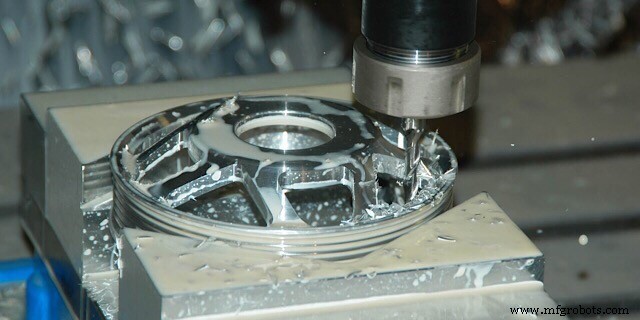
- Rohmaterial (Block/Stange): Subtraktives Verfahren → Rohling oft 3–5× so schwer wie Fertigteil. Legierungswahl entscheidend – Sie zahlen für den Verschnitt.
- Rüstzeit: NC-Programmierung, Werkzeugeinmessung, Spannen, Einrichten. Fixkosten pro Auftrag.
- Hauptzeit (Bearbeitung): Echte Spanzeit + Werkzeugwechsel + Be-/Entladen + Verfahrwege. Größter Kostenblock – hier lohnt Optimierung am meisten.
- Nebenzeiten: Dokumentation, Versand, Verwaltungsaufwand. Herstellerabhängig – sorgfältig auswählen.
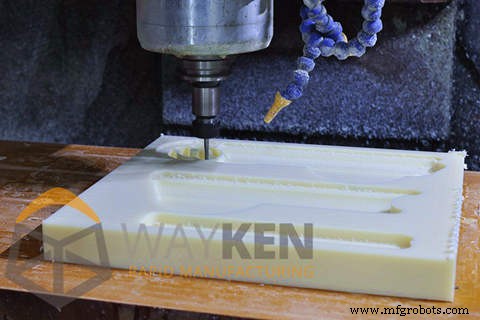
6 Tipps zur Kostensenkung
1. Material gezielt wählen
Nicht der Materialpreis pro kg entscheidet, sondern Zerspanbarkeit × Volumen. Großes Volumen? Aluminium (schnell, günstig) schlägt Stahl/Titan trotz höherem kg-Preis. Spezielle Eigenschaft nötig (z. B. 800 °C)? Nicht „auf Nummer sicher“ 950 °C-Legierung wählen – härter zu zerspanen, teurer, unnötig.
2. Spannflächen (Basiselemente) konstruktiv vorsehen
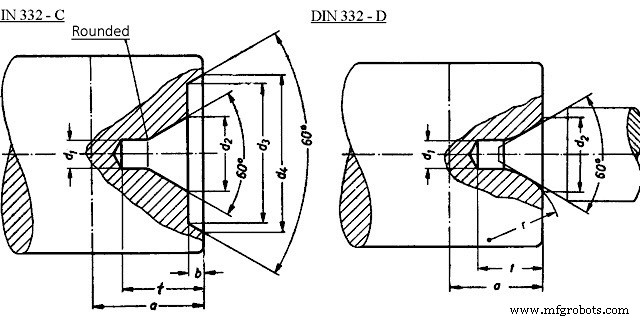
Rüstzeit senken durch definierte Spannflächen im Design: Welle → zwei Zentrierbohrungen in den Stirnseiten. Kastenbauteil → Plangefläche mit zwei Bohrungen. Ermöglicht schnelles, wiederholgenaues Spannen ohne aufwendige Justage.
3. Komplexe Freiformflächen vermeiden (wenn nicht funktionsnotwendig)
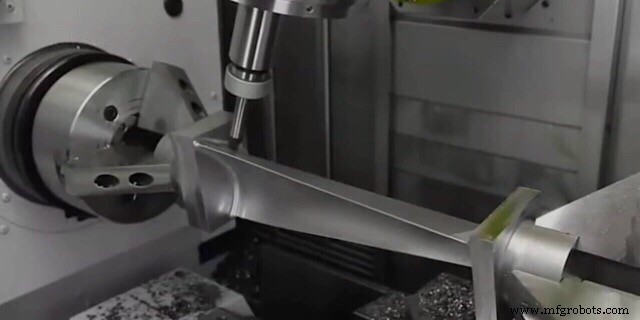
Freiformflächen erfordern Kugelkopffräser mit minimalem Überdeckungsmaß (0,05–0,1 mm) → extrem lange Bearbeitungszeiten. Nur dort einsetzen, wo Funktion/Design es zwingend erfordern.
4. Dünne Wände & tiefe Taschen vermeiden
Schneidkräfte verformen filigrane Strukturen. Gegenmaßnahme: Schnittdaten reduzieren → längere Bearbeitungszeit. Designregel: Wanddicken ≥ 1 mm (Alu), ≥ 1,5 mm (Stahl); Taschentiefe ≤ 3× Breite.
5. Kleinserie statt Einzelteil bestellen
Wenn auch nur geringe Wahrscheinlichkeit für Zweitbedarf besteht: Sofort Kleinserie (z. B. 3–5 Stück) ordern. Rüstkosten fallen einmal an – Stückkosten sinken drastisch.
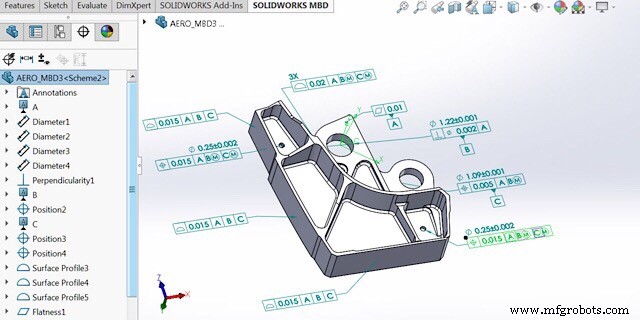
6. Toleranzen & Oberflächen realistisch spezifizieren
„Je genauer, desto besser“ ist teuer. IT9 / Ra 3,2 für Funktionsflächen genügen oft. Höhere Genauigkeiten (IT6–IT7, Ra ≤ 0,8) erfordern Schleifen → Härten → Schleifen → mind. 1 Tag Zusatzzeit + Kosten. Nur kritische Flächen (Passungen, Dichtflächen) eng tolerieren.
CNC-Maschine
- CNC-Prototyping-Leitfaden: Präzision, Geschwindigkeit und kosteneffiziente Produktion
- 6 bewährte Taktiken zur Schärfung der CNC-Programmeffizienz
- Effektive Techniken zur Minimierung von Werkzeugdurchbiegung in der CNC-Bearbeitung
- Präzise CNC-Prototyping-Dienstleistungen für innovative Lösungen
- CNC-Fertigungskosten senken: 11 bewährte Strategien für Design & Beschaffung
- CNC-Zykluszeit berechnen: Formeln & Praxisbeispiele für Fräsen, Drehen & Bohren
- CNC-Bearbeitungskosten verstehen: Schlüsselfaktoren & Optimierung
- 10 bewährte Strategien zur Kostensenkung bei CNC-gefertigten Teilen
- CNC-Bearbeitungskosten senken: Expertentipps für Präzisionsteile
- Präzisions-CNC-Fräsen & Drehen: Zeit sparen, Kosten senken