



Fase & Radius Programmierung mit G01 Code meistern
Die mit G01 programmierte Linearbewegung kann über eine Fase (C) oder einen Radius (R) mit dem nächsten Programmblock verbunden werden.
Verwandt: G01 Fase und Eckrundung – CNC Programmbeispiel
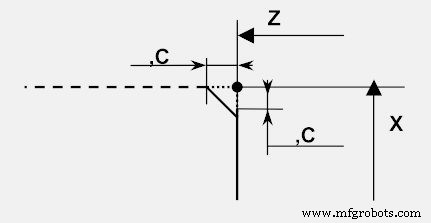
G01 Fase Programmierung
Die Fase wird durch den Buchstaben C gefolgt vom Wert gekennzeichnet.
N12 …..
N13 G1 X… Z… C…
N14 …..
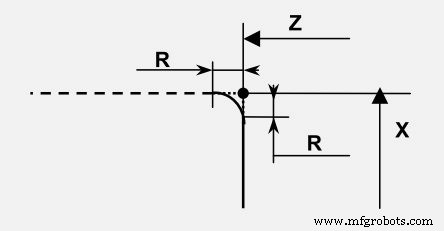
G01 Radius Programmierung
Der Radius wird durch den Buchstaben R gefolgt vom Wert gekennzeichnet.
N12 …..
N13 G1 X… Z… R…
N14 …..
Für komplettes CNC-Programmierbeispiel siehe G01 Fase und Eckrundung – CNC Programmbeispiel.
G01 meistern: Fase & Eckrundung in der CNC-Programmierung
Frauen in der Fertigung: Vom Shopfloor zur Techniktrainerin
CNC-Maschine
- Python Extension Programming mit C: Schnelle, native Module erstellen
- 5-Achsen-CNC-Programmierung mit Werkzeugvektoren meistern: Praktischer Leitfaden
- 5-Achs-Programmierung optimieren mit Hurcos ASR-Funktion
- G-Code vs. M-Code verstehen: Wichtige Unterschiede für CNC-Bediener
- CNC-Programmierung meistern: Fanuc G71 Schruppen & G70 Fertigen – Komplettbeispiel
- CNC-Dosenzyklen (Canned Cycles): Vor- & Nachteile für effizientes Zerspanen
- CNC-Programmierung meistern: Grundlagen, Anwendungen & G-Code-Expertise
- Präzise CNC G01 Winkelprogrammierung: Winkel, Radien & Fasen meistern
- CNC-Programmiergrundlagen: Schritt-für-Schritt Tutorials & Beispielcode
- CNC-Programmierübung: Lückenfüllen – Außendrehen mit Radius