



CNC-Außendrehen mit Radius: Schritt-für-Schritt-Programmbeispiel
Eingereicht von: Jack
Zusammenfassung
CNC-Programmbeispiel, das das Bauteil von außen dreht. Der Drehkontur besteht aus linearen und kreisförmigen Interpolationen.
Zeichnung/Bild
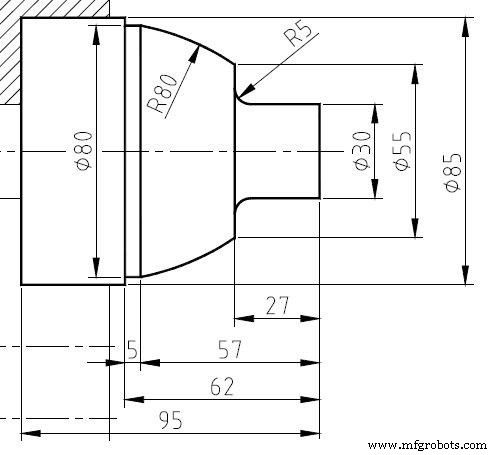
CNC-Programm
O0004; N10 G10 P0 Z-110; N20 T303; N30 G50 S2500; N40 G96 S220 G99 F.2 M4 M8 M200; N50 G0 X30 Z2; N60 G1 Z-22; N70 G2 X40 Z-27 R5; N80 G1 X55; N90 G3 X80 Z-57 R80; N100 G1 Z-62; N110 X86; N120 G0 X150 Z150 M30;
CNC-Zylinderinterpolations-Programmbeispiel: Schneiden mehrerer verbundener Bögen
CNC-Drehmaschine Innendrehen & Bohren: Praktisches Programmbeispiel
CNC-Maschine
- Experten-CNC-Drehservice: Hochpräzision & Effizienz
- Produktionstransformation: Lakeview Screw Machine setzt auf CNC-Drehen
- FANUC-Roboter einfach per CNC-Maschine programmieren
- Haas ST-10Y CNC-Drehzentrum: Kompakt, Y-Achse für Präzision bei Kleinteilen
- Fanuc G20: Zollbasiertes CNC-Programmieren meistern – Praktisches Beispiel
- Kegeldrehen mit G90 Modalzyklus meistern: CNC-Programmierleitfaden
- Fanuc G90 Drehzyklus: CNC-Programmbeispiel für effiziente Drehoperationen
- Umfassendes CNC-Fräsen Beispielprogramm – G-Code Tutorial & Erklärung
- Haas CNC M97 Lokale Unterprogramm-Aufrufe meistern: Schritt-für-Schritt Beispiel
- CNC-Programmierübung: Lückenfüllen – Außendrehen mit Radius