



CNC-Drehprogrammierung: Konturdrehen mit Radius – Beispiel
Eingereicht von: CNC-Programmierer
Zusammenfassung
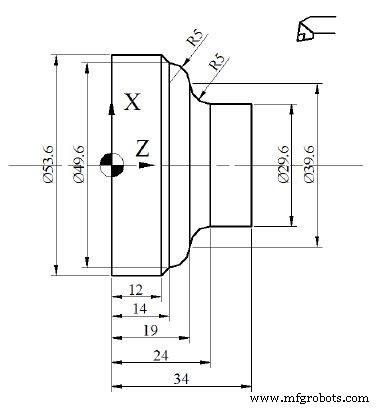
Einfaches CNC-Drehprogramm-Beispiel, das zeigt, wie ein Programm für das Drehen einer einfachen Kontur mit Radien erstellt wird.
Mehrere Durchmesser werden bearbeitet, sowohl im Uhrzeigersinn (G02) als auch gegen den Uhrzeigersinn (G03) verlaufende Radien werden zerspant.
Zeichnung / Bild
CNC-Programm
%
N10 T105 M06 D2500
N20 G96 S150 G95 F0.2 M04
N30 G00 X32 Z34 M08
N40 G01 X-1
N50 G00 X29.6 Z36
N60 G01 Z24
N70 G02 X39.6 Z19 R5
N80 G03 X49.6 Z14 R5
N90 G01 X53.6 Z12
N100 G01 Z-1
N110 G00 X200 Z200 M09
N120 M30
Programmerklärung
- N10-N20: Werkzeugaufruf, konstante Schnittgeschwindigkeit (G96), Vorschub pro Umdrehung (G95), Spindel links (M04)
- N30-N40: Anfahren, Planen bis X-1 (Überstand)
- N50-N60: Positionieren, Längsdrehen bis Z24
- N70: Radius G02 (Uhrzeigersinn) R5 von X29.6/Z24 nach X39.6/Z19
- N80: Radius G03 (Gegen-Uhrzeigersinn) R5 von X39.6/Z19 nach X49.6/Z14
- N90-N100: Weiteres Längs- und Plandrehen
- N110: Parkposition, Kühlmittel aus, Programmende
Hinweis: Die Radiusprogrammierung mit R-Wert ist einfacher als I/J/K, erlaubt aber keine Vollkreise (360°). Für Vollkreise müssen I/J/K verwendet werden.
CNC-Drehen Gewindeschneiden mit G33 G-Code – Einfaches Programmbeispiel
CNC-Drehen Bohroperation – Einfaches, Effektives Programm-Tutorial
CNC-Maschine
- CNC-Programmierung für Einsteiger: Schritt-für-Schritt Drehbeispiel
- Fanuc CNC-Programmierung: Einfaches, funktionsreiches Beispiel
- Schritt-für-Schritt CNC-Drehprogrammierung: Fase, Kegel, Nut & Bogen
- Fanuc G21 G-Code Beispiel: Metrisches CNC-Drehprogrammieren
- Einfaches CNC-Drehprogrammieren: Zollbasiertes Beispiel für Einsteiger
- CNC-Programmierung: Fase & Radius mit G01 G-Code
- Optimierte Sinumerik CYCLE95 Konturintegration im Aufrufprogramm
- CNC-Drehen Gewindeschneiden mit G33 G-Code – Einfaches Programmbeispiel
- CNC-Drehen Bohroperation – Einfaches, Effektives Programm-Tutorial
- Nutstechen in X-Achse auf CNC-Drehmaschine: Programm-Demo