



CNC G72 Bolzenlochkreis entlang Winkel – Beispielcode für präzises Bohren
Folgender CNC-Programmcode zeigt die Nutzung von G72 Bolzenlöcher entlang eines Winkels.
Wie der Name sagt: G72 erleichtert gleichmäßig verteilte Bohrungen/Senkungen/Gewinde entlang eines vorgegebenen Winkels.
Festzyklen G73, G74, G76, G77 oder G81–G89 können mit G72 kombiniert werden.
G72 Bolzenlöcher entlang Winkel Format
G72 I J L
I – Abstand zwischen Bolzenlöchern entlang Winkel
J – Winkel der Löcher ab 3-Uhr-Position, 0–360° CCW.
L – Anzahl gleichmäßig verteilter Löcher entlang Winkel
Mehr Info: G72 Bolzenlöcher entlang Winkel – CNC Fräsen Programmierung
CNC Programmbeispiel G72 Bolzenloch entlang Winkel
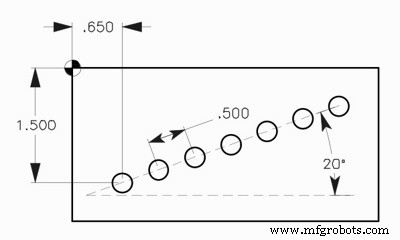
O0009
N10 T3 M06
N20 G90 G54 G00 X0.65 Y-1.5 (Startposition Bolzenlöcher entlang Winkel)
N30 S1451 M03
N40 G43 H03 Z1. M08
N50 G81 G99 Z-0.45 R0.1 G72 I0.5 J20. L7 F8.
N60 G80 G00 Z1. M09
N70 G53 G49 Z0. M05
N80 M30
Kostenlose Fagor CNC Steuerungshandbücher & Kataloge – Mehrsprachiger Download
Effiziente G72 Programmierung: Gleichmäßig verteilte Bolzenlöcher entlang eines Winkels bohren
CNC-Maschine
- Fanuc CNC-Programmierung: Einfaches, funktionsreiches Beispiel
- CNC M-Code M00 verstehen: Programmablauf sicher anhalten
- Umfassendes CNC-Fräsen Beispielprogramm – G-Code Tutorial & Erklärung
- CNC G02 Uhrzeigersinn Kreisbogeninterpolation: Einsteiger-Beispielprogramm
- Präzise CNC G01 Winkelprogrammierung: Winkel, Radien & Fasen meistern
- Fanuc G72 Plandrehzyklus: Einzeiler-CNC-Programm Tutorial
- CNC-Nutenfräsen Einsteigerprogramm: Einfaches Beispiel & Schritt-für-Schritt Anleitung
- Effiziente G72 Programmierung: Gleichmäßig verteilte Bolzenlöcher entlang eines Winkels bohren
- Haas CNC G71 Bolzenlochbogen Befehl – Praxisbeispiel für effizientes Lochbohren
- G71 Bolzenlochbogen: Einfache CNC-Fräsenprogrammierung für präzises Bogenlochbohren