



CNC-Fräsen: Mehrere Bogeninterpolationen mit G2/G3 I & J Parametern meistern
CNC-Fräsprogramm, das mehrere Bögen kombiniert/verbindet.
Mehrfach-Bogen CNC-Fräsprogramm G2 G3 I J
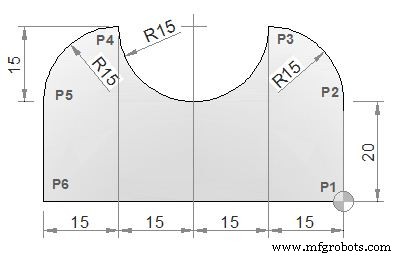
CNC-Teileprogramm
N10 M6 T1 G43 H1 M3 N15 S500 F120 N20 G0 X0 Y0 (P1) N25 G1 Y20 (P2) N30 G3 X-15 Y35 I-15 J0 (P3) N35 G2 X-45 Y35 I-15 J0 (P4) N40 G3 X-60 Y20 I0 J-15 (P5) N45 G1 Y0 (P6) N50 G1 X0 (P1) N55 M30
G M S T Codes Erklärung
| Code | Beschreibung |
|---|---|
| G0 | Schnellverfahrt |
| G1 | Lineare Interpolation |
| G2 | Kreisförmige Interpolation CW |
| G3 | Kreisförmige Interpolation CCW |
| G43 | Werkzeuglängenkompensation + Richtung |
| M3 | Spindelstart vorwärts CW |
| M6 | Werkzeugwechsel |
| M30 | Programmende (Reset) |
| T | Werkzeug |
| S | Drehzahl |
| F | Vorschub |
G02 & G03 Kreisinterpolation meistern: CNC-Fräs-Beispielprogramm
Haas CNC-Programmierung: Eckenrunden & Fasen mit G01 C & R
CNC-Maschine
- Fanuc CNC-Programmierung: Einfaches, funktionsreiches Beispiel
- CNC-Bogenprogrammierung meistern: Schritt-für-Schritt G-Code Übung mit I- und K-Parametern
- CNC M-Code M00 verstehen: Programmablauf sicher anhalten
- CNC-Programmbeispiel: G03 Kreisinterpolation – Die Mathematik hinter der CNC-Bearbeitung meistern
- Umfassendes CNC-Fräsen Beispielprogramm – G-Code Tutorial & Erklärung
- Haas CNC G71 Bolzenlochbogen Befehl – Praxisbeispiel für effizientes Lochbohren
- G71 Bolzenlochbogen: Einfache CNC-Fräsenprogrammierung für präzises Bogenlochbohren
- CNC-Programmblöcke verstehen: Umfassender Leitfaden
- Schritt-für-Schritt: Vollkreis fräsen auf CNC-Maschinen mit praktischem G-Code
- CNC-Programmierung meistern: Einsteigerleitfaden für Fanuc-Steuerungen