



G28 Referenzpunkt-Rückkehr: Effizientes CNC-Drehmaschinen-Reset-Verfahren
G28 Referenzpunkt-Rückkehr
Der G28 Referenzpunkt-Rückkehr G-Code wird verwendet, um den Referenzpunkt über eine Zwischenposition anzufahren.
Die Zwischenposition kann absolut (X, Z) oder inkrementell (U, W) angegeben werden.
Was ist Referenzpunkt? Lesen Sie: CNC Nullpunkt-Rückkehr oder Referenzpunkt-Rückkehr
Während des G28 Referenzpunkt-Rückkehr-Befehls:
fährt die Maschine zuerst schnell (G00) zur Zwischenposition,
dann schnell zur Referenzpunktposition.
Programmierung
G28 X(U) Z(W)
X, Z absolute Zwischenpunktposition.
U, W inkrementelle Zwischenpunktposition.
Beispiele
Für die folgenden Beispiele sei die tatsächliche Referenzpunktposition an Ihrer Maschine X330 und Z529.
Beispiel 1
G28 U0 W0
Die Maschine fährt direkt zum Referenzpunkt (da keine Zwischenposition angegeben ist).
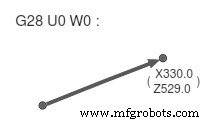
G28 Referenzpunkt-Rückkehr G28 U0 W0
Beispiel 2
G28 X100 Z100
Die Maschine fährt zuerst zur Zwischenposition X100 Z100
und dann zum Referenzpunkt.
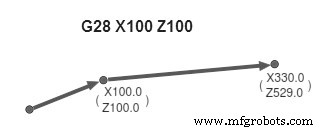
G83 Referenzpunkt-Rückkehr
CNC-Maschine
- CNC-Drehmaschinen: Umfassender Leitfaden zu Betrieb und Vorteilen
- TF2000 CNC-Drehmaschine – Schwerlast-Präzision & benutzerfreundliche Steuerung
- Millport SmartLathez 1740 CNC-Drehmaschine – Präzision & Power
- GT-32 Hochgeschwindigkeits-CNC-Drehmaschine – Präzision, Steifigkeit und Geschwindigkeit
- V740 Präzisions-Vertikale CNC-Drehmaschine – 40-50 PS, Fanuc 21iT Steuerung
- Trak TRL 1540V CNC-Drehmaschine – Präzision & Flexibilität für die Bearbeitung
- TRAK TRL 1630SX: Kleinste Werkstattdrehmaschine mit Manuel & CNC Flexibilität
- Vielseitige C620 CNC-Drehmaschine – Mehrere Konfigurationen für Präzisionsbearbeitung
- CNC Referenzpunktanfahrt erklärt: Präzises Nullen & Positionieren
- Präzises Rotationsstoßen für CNC-Maschinen: Schnelle, genaue Lochfertigung