



Fanuc Unterprogrammierung meistern: Effiziente M98 Nutzung für Gewindeschneidzyklen
Fanuc Unterprogrammierung
Die Fanuc CNC-Steuerung bietet die Möglichkeit, auf andere im Hauptverzeichnis gespeicherte Teileprogramme zuzugreifen.
Für ein CNC-Programmbeispiel für Unterprogramm-Aufruf lesen Sie: Mehrstartgewinde mit Fanuc G76 Gewindeschneidzyklus
Unterprogramm-Aufruf
Das Unterprogramm wird durch einen M98-Befehl gefolgt von der Unterprogrammnummer mit vorangestelltem P aufgerufen.
N10 M98 P1004
In der obigen CNC-Programmzeile wird das Unterprogramm 1004 aufgerufen, das im Steuerungsspeicher als O1004 gespeichert ist.
Unterprogramm-Ende
Um zur letzten Programmposition (Hauptprogramm) zurückzukehren, damit das Programm fortgesetzt wird,
wird ein M99-Befehl in der letzten Zeile des Unterprogramms verwendet:
N100 M99
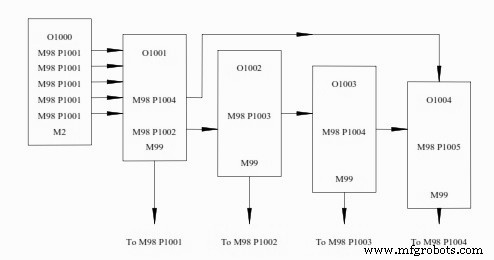
Fanuc Sub Programming
Unterprogramm-Wiederholungen
Die Steuerung bietet auch die Möglichkeit, einen Wiederholbefehl als Teil der M98-Programmzeile zu enthalten.
Wenn die Programmzeile mit dem M98 P1004-Befehl geschrieben wird, liest die Steuerung die Zeile tatsächlich als M98 P00001004 – die ersten 4 Ziffern nach dem P-Wort sind die Wiederholanzahl.
Um ein Unterprogramm (O1004) 33-mal zu wiederholen, lautet die Programmzeile wie folgt:
M98 P331004
Der obige CNC-Programmcode ruft das O1004-Programm 33-mal auf und kehrt dann zum Hauptprogramm zurück.
M99 Befehl
Die Fanuc-Steuerung kann bei der Rückkehr zum Hauptprogramm mit dem M99-Befehl zu einer bestimmten Programmzeilennummer springen:
M99 P100
Dieser Befehl bewegt die Steuerung zur Zeilennummer N100 im Hauptprogramm.
M99 kann auch am Ende eines Hauptprogramms stehen und ergibt eine kontinuierliche Programmschleife.
CNC-Maschine
- Mikroprozessor-Programmiergrundlagen
- Arduino einfach erklärt: Was es ist und wie man es programmiert
- STK500: Vertrauenswürdige Lösung für sichere AVR-Mikrocontroller-Programmierung
- FANUC-Roboter programmieren: 5 bewährte Experten-Techniken
- Fanuc G75 Nutenzyklus meistern: Schritt-für-Schritt CNC-Programmierbeispiel
- Fanuc CNC-Programmierung: Einfaches, funktionsreiches Beispiel
- Fanuc G20: Zollbasiertes CNC-Programmieren meistern – Praktisches Beispiel
- Einsteigerfreundliches Fanuc CNC-Drehprogrammierbeispiel – Gerade, Kegel & Bogen
- Umfassendes Fanuc G94 Plandrehzyklus Beispiel für CNC-Bearbeitung
- Umfassende Fanuc M-Code Referenz für CNC-Drehen und Fräsen