



Fanuc G28 Befehl: Referenzpunkt über Zwischenposition anfahren
Fanuc G28 Referenzpunkt anfahren
Mit G28 wird der Referenzpunkt über eine Zwischenposition (X, Y, Z) angefahren.
Zuerst erfolgt die Bewegung zu X, Y und Z, dann wird der Referenzpunkt angefahren. Beide Bewegungen erfolgen mit G00!
Die Verschiebung G92 wird gelöscht.
Programmierung
N... G28 X... Y... Z...
Parameter
| Parameter | Beschreibung |
|---|---|
| X, Y, Z | Koordinaten des Zwischenpunkts. |
Beispiel
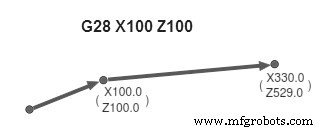
G28 X100 Z100
Fanuc G33 Gewindeschneiden auf CNC-Fräsmaschine: Expertenleitfaden
Fanuc G17, G18, G19 Ebenenwahl meistern für präzise CNC-Steuerung
CNC-Maschine
- Fanuc iRVision – Fortschrittliches 2D-Robotervisionssystem für R-30iA Controller
- Fanuc G76 Gewindeschneidzyklus meistern: Umfassender Leitfaden für CNC-Programmierer
- Fanuc G75 Nutenzyklus für präzise CNC-Operationen meistern
- Komplette Fanuc G-Code Referenz – Alle Befehle erklärt
- Fanuc G92 Gewindezyklus meistern: Einfache Programmierung & präzise Steuerung
- CNC Referenzpunktanfahrt erklärt: Präzises Nullen & Positionieren
- G28 Referenzpunkt-Rückkehr: Effizientes CNC-Drehmaschinen-Reset-Verfahren
- Fanuc G68 Koordinatenrotation: Präzise Achsenausrichtung für CNC-Bearbeitung
- Fanuc G04 Verweilbefehl meistern für präzises CNC-Timing
- Fanuc G04 Dwell: CNC-Pausebefehle meistern