



Kreisinterpolation an CNC-Maschinen meistern: Programmierung mit R – Teil 2
Zweiter Teil der Serie „Kreisinterpolation – Konzepte & Programmierung“. Dieser Artikel erklärt die erforderlichen Informationen zum Programmieren/Bearbeiten von Kreisinterpolation an einer CNC-Maschine und wie CNC-Dreher Kreisinterpolation mit dem R-Wert (Radius) programmieren können.
Weitere Teile dieser Artikelserie
- Kreisinterpolation Konzepte & Programmierung Teil 1 (Konzepte)
- Kreisinterpolation Konzepte & Programmierung Teil 2 (Verwendung von R)
- Kreisinterpolation Konzepte & Programmierung Teil 3 (Verwendung von I J K)
- Kreisinterpolation Konzepte & Programmierung Teil 4 (Unbekanntes R)
- Kreisinterpolation Konzepte & Programmierung Teil 5 (Beispiele)
- Kreisinterpolation Konzepte & Programmierung Teil 6 (Anwendungen & Übungen)
FÜNF INFORMATIONEN
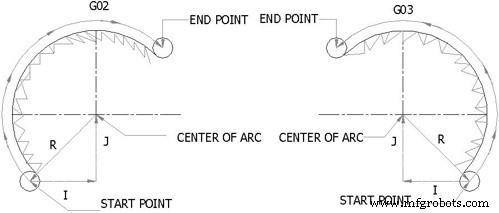
Für die Ausführung eines Kreisinterpolationsbefehls werden fünf Informationen benötigt.
| Information | Befehl |
|---|---|
|
|
|
|
|
|
|
|
|
|
Mit diesen Informationen lassen sich zwei Methoden zur Angabe des Bogenmittelpunkts unterscheiden:
- Verwendung von R zur Angabe des Bogenradius.
- Verwendung von I, J, K zur Angabe des Abstands vom Startpunkt zum Bogenmittelpunkt.
VERWENDUNG VON R
Die erste Methode ist sehr einfach und erfordert keinen besonderen Aufwand, um einen Bogen oder Kreis zu programmieren. Man gibt einfach die nächsten X-, Y-Koordinatenwerte an und verwendet R+„Wert“. Für viele Bogenprogrammierprojekte kann der direkte Radius mit dem R-Adresscode verwendet werden, der bei den meisten Steuerungen verfügbar ist. Dabei ist der Winkelunterschied zwischen Start- und Endpunkt entscheidend, da die Steuerung selbst den Bogenmittelpunkt berechnet. Ein Bogen mit einem Winkelunterschied von 180° oder weniger verwendet einen R positiven Wert. Ein Bogen mit einem Winkelunterschied größer als 180° verwendet einen R negativen Wert.
Beispiel: siehe folgende Abbildung
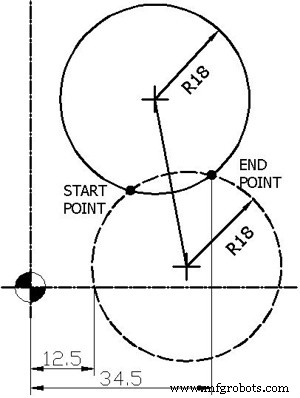
In der Abbildung schneiden sich zwei Kreise (gestrichelt und durchgezogen) in zwei Punkten (schwarze Punkte).
Bewegt sich das Werkzeug im Uhrzeigersinn entlang des gestrichelten Kreises vom Start- zum Endpunkt, beträgt der Bogen weniger als 180°. Der Code im absoluten Modus G90 lautet:
G02 X34.5 Y20 R18 F100.
Bewegt sich das Werkzeug im Uhrzeigersinn entlang des durchgezogenen Kreises vom Start- zum Endpunkt, beträgt der Bogen mehr als 180°. Der Code im absoluten Modus G90 lautet:
G02 X34.5 Y20 R-18 F100.
Bei Aktivierung eines Kreisinterpolationsbefehls durch ein CNC-Programm wird jeder aktuell aktive Werkzeugbewegungsbefehl automatisch abgebrochen (typischerweise G00, G01 oder ein Zyklusbefehl).
Kreisinterpolation mit G90 und G91
G90 X ____ Y____ definiert den Bogenendpunkt im Werkstückkoordinatensystem.
G91 X____ Y____ definiert die vorzeichenbehaftete Distanz des Bogenendpunkts vom Bogenstartpunkt.
R_____ definiert die Länge des Bogenradius.
Weitere Teile dieser Artikelserie
- Kreisinterpolation Konzepte & Programmierung Teil 1 (Konzepte)
- Kreisinterpolation Konzepte & Programmierung Teil 2 (Verwendung von R)
- Kreisinterpolation Konzepte & Programmierung Teil 3 (Verwendung von I J K)
- Kreisinterpolation Konzepte & Programmierung Teil 4 (Unbekanntes R)
- Kreisinterpolation Konzepte & Programmierung Teil 5 (Beispiele)
- Kreisinterpolation Konzepte & Programmierung Teil 6 (Anwendungen & Übungen)
CNC-Maschine
- C++ Programmierungsgrundlagen: Was ist C++ und warum es wichtig ist
- Fortschrittliche Nester-Software steigert Produktionseffizienz für Fertiger und Metallschneider
- CNC-Bogenprogrammierung meistern: Schritt-für-Schritt G-Code Übung mit I- und K-Parametern
- CNC G02 Kreisinterpolation (Uhrzeigersinn) – Praktisches G-Code Programmierbeispiel
- CNC-Programmbeispiel: G03 Kreisinterpolation – Die Mathematik hinter der CNC-Bearbeitung meistern
- G02/G03 Kreisinterpolation in CNC meistern: Schritt-für-Schritt-Beispiel
- CNC-Kreisbogeninterpolation Tutorial: G02 & G03 G-Codes meistern
- CNC G02 Uhrzeigersinn Kreisbogeninterpolation: Einsteiger-Beispielprogramm
- L930 Rundtaschenfräsen auf Siemens Sinumerik 840/840C meistern – Schritt-für-Schritt
- DIN 66025: Umfassender Leitfaden zu NC-Programmiercodes