



Sinumerik 810 CNC-Fräsen: Radius & Fase programmieren – Schritt-für-Schritt-Beispiel
Siemens Sinumerik 810 CNC-Fräsprogrammierbeispiel, das zeigt, wie CNC-Dreher Radius und Fase bearbeiten/programmieren können.
Sinumerik 810 Radius/Fase-Programmierung
U+ Werte werden für Radiusprogrammierung verwendet.
U- Werte werden für Fasenprogrammierung verwendet.
Sinumerik 810 Radius/Fase-Programmierbeispiel
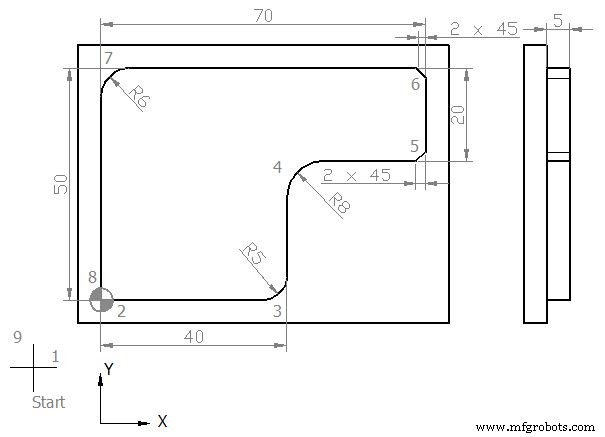
N5 G00 G54 G64 G90 G17 X-20 Y-20 Z50
N10 S450 M03 F250 D01 (12.5 MM DIA)
N15 C0
N20 Z5
N25 G01 Z0
N30 Z-5
N35 G42 X0 Y0
N40 X40 Y0 U5
N45 X40 Y30 U8
N50 X70 Y30 U-2
N55 X70 Y50 U-2
N60 X0 Y50 U6
N65 X0 Y0
N70 G40 X-20 Y-20
N80 G00 Z50
N85 Y100
N90 M30
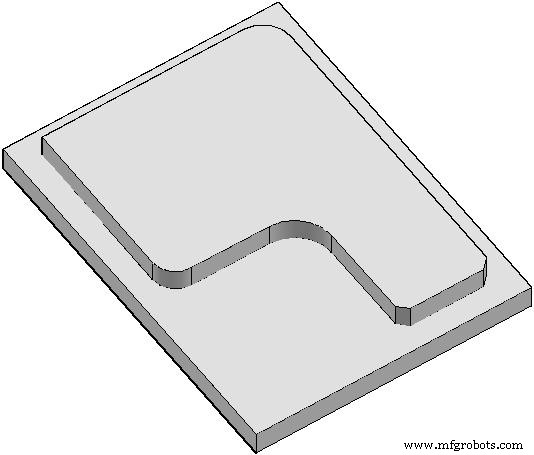
Fertiges Bauteil
Nach Abschluss der Bearbeitung sieht das Bauteil so aus:
Erklärung der im Programm verwendeten Codes
- G00: Schnellverfahrt
- G54: Nullpunktversatz Nr. 1
- G64: Kontinuierlicher Pfadmodus
- G90: Absolutes Maßsystem
- G17: X-Y-Ebenenwahl
- G42: Schneidenradiuskompensation aktivieren (rechtsseitige Bewegung)
- G40: Schneidenradiuskompensation deaktivieren
- S: Spindeldrehzahl
- F: Achsenbewegungsvorschub
- M: Werkzeugbewegung (3=rechts, 4=links)
- D: Werkzeugnummer
- M30: Hauptprogrammende
Reset-Taste am CNC-Bedienfeld: Funktion und Anwendung
Yaskawa Yasnac 3000G Alarmcodes – Komplette Referenz zur schnellen Fehlersuche
CNC-Maschine
- Einsteigerfreundliche CNC-Drehprogrammierung: Einfaches Konturbeispiel
- Einfaches CNC-Drehprogrammieren: Zollbasiertes Beispiel für Einsteiger
- Sinumerik 840D CNC-Programmierung meistern: Expertenleitfaden zu erweiterten Gewindezyklen
- CNC-Fräsenmaschine Programmierung: Einsteigerfreundliches Beispiel
- G01 meistern: Fase & Eckrundung in der CNC-Programmierung
- CNC-Programmierung: Fase & Radius mit G01 G-Code
- Schritt-für-Schritt: Vollkreis fräsen auf CNC-Maschinen mit praktischem G-Code
- Sinumerik 840D CYCLE81 Bohrzyklus: Schritt-für-Schritt CNC-Programmierbeispiel
- Fanuc CNC-Fräse Kontur-Gewindebohren: Effiziente Unterprogramm-Wiederholtechnik
- CNC-Programmiergrundlagen: Schritt-für-Schritt Tutorials & Beispielcode