



Fanuc CNC-Fräse Kontur-Gewindebohren: Effiziente Unterprogramm-Wiederholtechnik
Ein sehr einfaches CNC-Programmierbeispiel, das zeigt,
wie eine Kontur mehrfach mit dem zusätzlichen Nutzen des Gewindebohrens wiederholt werden kann.
Wie beim Gewindebohren wird hier eine spezifische Kontur an der CNC-Fräse gewindebohrt.
Was ist Fanuc Unterprogrammierung lesen Sie unter Fanuc Unterprogrammierung.
CNC-Fräse Kontur-Gewindebohren
Das Unterprogramm ist ein einfacher Mix aus G-Code-Anweisungen.
Das Hauptprogramm O4000 ruft Unterprogramm O4001 auf, um es 10-mal zu wiederholen:
M98 P104001
Das Unterprogramm schneidet die Kontur, indem es jedes Mal 2 mm Schnitttiefe macht (im G91 Inkrementalprogrammiermodus):
G1 G91 Z-2 (Inkrementelle Gewindebohrtiefe)
Dann schaltet das Unterprogramm zurück auf G90 Absolutprogrammierung – das macht die Konturprogrammierung einfach.
So schneidet dieses Programm eine spezifische Kontur 20 mm tief, indem es 10 Gewindebohrhübe à 2 mm macht.
Fanuc Unterprogramm Wiederholbeispiel
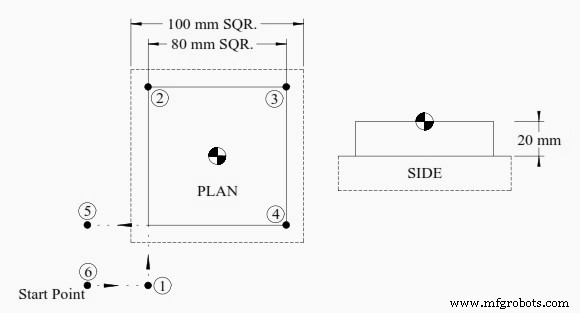
Contour Pecking – Fanuc Mill Subprogram Repeat Example
O4000 T1 M6 G0 G90 G40 G21 G17 G94 G80 G54 X-75 Y-75 S? M3 (Startpunkt) G43 Z100 H1 Z5 G1 Z0 F? M98 P104001 (Unterprogramm aufrufen & 10x wiederholen) G0 G90 Z100 M30
Unterprogramm
Das folgende Unterprogramm schneidet im G91 Inkrementalmodus
Dann zurück zu G90 Absolutmodus für die Konturbearbeitung.
O4001 G1 G91 Z-2 (Inkrementelle Gewindebohrtiefe) G90 G41 X-40 D? M8 (Absolutbewegung zu Position 1 mit Komp. - Kühlmittel EIN) Y40 (Bewegung zu Position 2.) X40 (Bewegung zu Position 3.) Y-40 (Bewegung zu Position 4.) X-75 (Bewegung zu Position 5 - Freiraum Material - Schneiddurchmesser) G40 Y-75 (Kompensation aus) M99
CNC-Maschine
- CNC-Programmierung meistern: Fanuc G71 Schruppen & G70 Fertigen – Komplettbeispiel
- Einsteigerfreundliche CNC-Drehprogrammierung: Einfaches Konturbeispiel
- CNC-Programmierung für Einsteiger: Praktisches Lernbeispiel mit Bohrbuchse
- Fanuc CNC-Programmierung: Einfaches, funktionsreiches Beispiel
- Schritt-für-Schritt CNC-Drehprogrammierung: Fase, Kegel, Nut & Bogen
- Fanuc G21 G-Code Beispiel: Metrisches CNC-Drehprogrammieren
- Einsteigerfreundliches Fanuc CNC-Drehprogrammierbeispiel – Gerade, Kegel & Bogen
- G76 Gewindezyklus meistern: CNC-Gewindeschneiden Leitfaden
- Schritt-für-Schritt CNC-Bearbeitungszentrum Programmierung für Einsteiger
- CNC-Fräsen Beispiel: G90 Absolut, G91 Inkremental & Kreisbogen G02/G03 Interpolation