



Siemens Sinumerik 4-Achs-Fräprogramm: Praktisches CNC-Beispiel
Ein sehr einfaches CNC-Fräprogrammbeispiel, das CNC-Drehern die Siemens Sinumerik Fräsprogrammierkonzepte näherbringt. Dieses Programm ist für eine 4-Achs-CNC-Fräse geschrieben, wobei C für den Rundtisch verwendet wird. Eine einfache CNC-Fräse kann dieses Programm auch ausführen – einfach Programmblock N15 entfernen.
Sinumerik Fräsprogramm
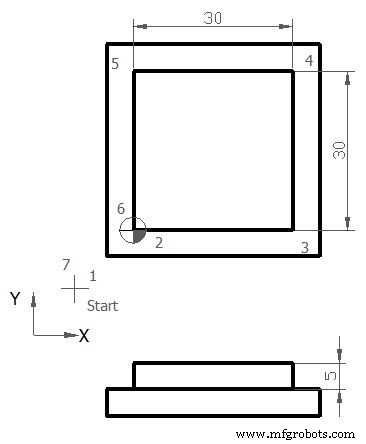
Sinumerik Fräsprogrammierbeispiel
N5 G00 G54 G64 G90 G17 X-20 Y-20 Z50 N10 S450 M03 F250 D01 (12.5 MM DIA) N15 C0 N20 Z5 N25 G01 Z0 N30 Z-5 N35 G42 X0 Y0 N40 X30 N45 Y30 N50 X0 N55 Y0 N60 G40 X-20 Y-20 N65 G00 Z50 N70 Y100 N75 M30
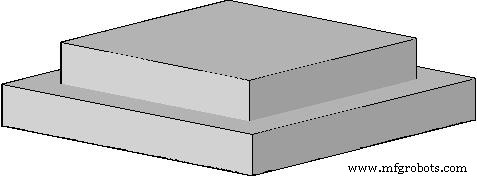
Fertigteil
Nach Abschluss der Bearbeitung sieht das Fertigteil so aus:
Fertigteil
G-Code-Erklärung
| Code | Bedeutung |
|---|---|
| G00 | Schnellgang |
| G54 | Nullpunktversatz Nr. 1 |
| G64 | Konturmodus (kontinuierlicher Pfad) |
| G90 | Absolutes Maßsystem |
| G17 | XY-Ebenenwahl |
| G42 | Radiusausgleich aktivieren (rechts) |
| G40 | Radiusausgleich aufheben |
| M03 | Spindel rechts |
| S | Spindeldrehzahl |
| F | Vorschub |
| D | Werkzeugnummer |
Besonderheit 4. Achse: Block N15 (C0) positioniert die C-Achse (Rundtisch) auf 0°. Für 3-Achs-Maschinen einfach weglassen. G42 (rechts) wird hier statt G41 verwendet – je nach Konturverlauf und Werkzeugbahnrichtung.
Yasnac 2000B CNC-Steuerung: Vollständige Alarm-Code-Referenz
Yaskawa Yasnac J50 Alarm-Codes: Vollständiger Leitfaden
CNC-Maschine
- Einsteigerfreundliche CNC-Drehprogrammierung: Einfaches Konturbeispiel
- CNC-Programmierung für Einsteiger: Praktisches Lernbeispiel mit Bohrbuchse
- Fanuc CNC-Programmierung: Einfaches, funktionsreiches Beispiel
- Schritt-für-Schritt CNC-Drehprogrammierung: Fase, Kegel, Nut & Bogen
- Einfaches CNC-Drehprogrammieren: Zollbasiertes Beispiel für Einsteiger
- Sinumerik 840D CNC-Programmierung meistern: Expertenleitfaden zu erweiterten Gewindezyklen
- CNC-Fräsen-Beispiel: G81 Bohr-Festzyklus meistern
- Umfassendes CNC-Fräsen Beispielprogramm – G-Code Tutorial & Erklärung
- CNC-Fräsenmaschine Programmierung: Einsteigerfreundliches Beispiel
- CNC-Fräsen meistern: Interaktive Lückenfüll-Programmierchallenge