



CNC-Fräsen-Beispiel: G81 Bohr-Festzyklus meistern
CNC-Programmbeispiel für vertikale Bearbeitungszentren zur Veranschaulichung des G81-Bohrzyklus.
Beispielprogramm
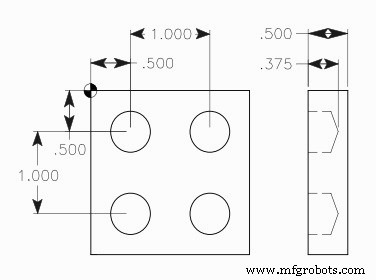
O10075
N1 T16 M06
N2 G90 G54 G00 X0.5 Y-0.5
N3 S1450 M03
N4 G43 H16 Z1. M08
N5 G81 G99 Z-0.375 R0.1 F9.
N6 X1.5
N7 Y-1.5
N8 X0.5
N9 G80 G00 Z1. M09
N10 G53 G49 Z0. M05
N11 M30
Erklärung
O10075 – Programmnummer (Unterscheidung im CNC-Speicher)
N1 – Werkzeugwechsel (M06) auf Werkzeug Nr. 16
N2 – Schnellverfahr zur 1. Bohrposition X0.5 Y-0.5 mit Nullversatz 1 (G54)
N3 – Bohrer dreht rechts (M03) mit 1450 U/min
N4 – Bohrer fährt auf Z1. mit Werkzeuglängenkorrektur (G43 H16), Kühlmittel AN (M08)
N5 – Bohrzyklus (G81) Parameter: Tiefe Z, Vorschub F – erste Bohrung an aktueller Position
N6 – Nächste Bohrung bei X1.5 (Zyklus bleibt aktiv)
N7 – 3. Bohrung bei Y-1.5
N8 – 4. Bohrung bei X0.5
N9 – Zyklus abbrechen (G80), Kühlmittel AUS (M09)
N10 – Maschinenkoordinatensystem (G53), Werkzeuglängenkorrektur AUS (G49), Z0, Spindelstopp (M05)
N11 – Programmende
G- & M-Codes
| Code | Beschreibung |
|---|---|
| T | Werkzeugnummer |
| M06 | Werkzeugwechsel |
| G90 | Absolutprogrammierung |
| G54 | Nullversatz Nr. 1 |
| G00 | Schnellverfahr |
| S | Schnittgeschwindigkeit |
| M03 | Spindel rechts |
| G43 | Werkzeuglängenkorrektur + |
| M08 | Kühlmittel AN |
| G81 | Fanuc Bohrzyklus |
| F | Schnittvorschub |
| G80 | Festzyklus abbrechen |
| M09 | Kühlmittel AUS |
| G53 | Maschinenkoordinatensystem |
| G49 | Werkzeuglängenkorrektur AUS |
| M05 | Spindelstopp |
| M30 | Programmende |
CNC-Maschine
- Fanuc G75 Nutenzyklus meistern: Schritt-für-Schritt CNC-Programmierbeispiel
- Fanuc G90 Drehzyklus: CNC-Programmbeispiel für effiziente Drehoperationen
- G75 Nutenzug-Zyklus: CNC-Programmierbeispiel & Anleitung
- Beispielprogramm: G81 & G83 Bohrzyklen mit G98/G99 Rückziehebenen
- Fanuc CNC G81 Bohrzyklus Programm – Schritt-für-Schritt Beispiel
- Umfassendes CNC-Fräsen Beispielprogramm – G-Code Tutorial & Erklärung
- CNC-Fräsenmaschine Programmierung: Einsteigerfreundliches Beispiel
- Umfassendes Fanuc G94 Plandrehzyklus Beispiel für CNC-Bearbeitung
- Fanuc G72 Plandrehzyklus Demo – Schritt-für-Schritt CNC Programmieranleitung
- CNC-Nutenfräsen Einsteigerprogramm: Einfaches Beispiel & Schritt-für-Schritt Anleitung