



CNC-Fräprogramm: Umwandlung von G90 Absolut zu G91 Inkrementell mit G03 Beispiel
Dieses Beispiel veranschaulicht, wie ein CNC-Fräprogramm einfach vom absoluten Modus (G90) in den inkrementellen Modus (G91) umgewandelt werden kann.
CNC-Fräprogramm Beispiel
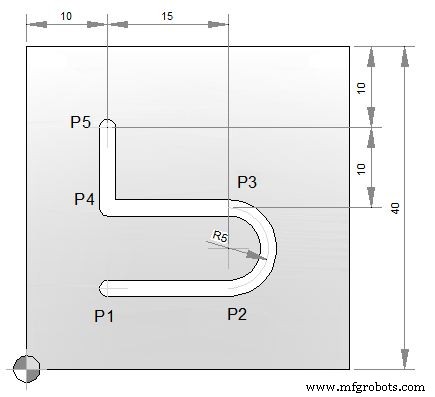
| G90 Absolutes Programm | G91 Inkrementelles Programm |
|---|---|
N10 T1 M6 M3 G43 N15 S2000 F80 N20 G0 X10 Y10 Z1 (P1) N25 F30 N30 G1 Z-2 N35 X25 F80 (P2) N40 G3 X25 Y20 I0 J5 (P3) N45 G1 X10 (P4) N50 Y30 (P5) N55 G0 Z100 G49 N60 M30 |
N10 T1 M6 M3 G43 N15 S2000 F80 N20 G0 X10 Y10 Z1 N25 F30 N30 G1 Z-2 N35 G91 X15 F80 N40 G3 X0 Y10 I0 J5 N45 G1 X-15 N50 Y10 N55 G90 G0 Z100 G49 N60 M30 |
CNC-Taschenfräsen Beispiel: Schruppen mit G73 Zyklus
Umfassende Okuma OSP-P300S/P300L Alarm-D Liste & Leitfaden
CNC-Maschine
- Fanuc CNC-Programmierung: Einfaches, funktionsreiches Beispiel
- CNC-Programmbeispiel: G03 Kreisinterpolation – Die Mathematik hinter der CNC-Bearbeitung meistern
- Fanuc G90 Drehzyklus: CNC-Programmbeispiel für effiziente Drehoperationen
- CNC-Fräsen-Beispiel: G81 Bohr-Festzyklus meistern
- Fanuc CNC G81 Bohrzyklus Programm – Schritt-für-Schritt Beispiel
- Umfassendes CNC-Fräsen Beispielprogramm – G-Code Tutorial & Erklärung
- CNC-Fräsen Beispiel: G90 Absolut, G91 Inkremental & Kreisbogen G02/G03 Interpolation
- CNC-Fräsen Kreisbogeninterpolation: Praxisbeispiel G02/G03 G-Code
- CNC-Fräsenmaschine Programmierung: Einsteigerfreundliches Beispiel
- CNC-Nutenfräsen Einsteigerprogramm: Einfaches Beispiel & Schritt-für-Schritt Anleitung