



Haas M01 Optionaler Programmstopp – Funktionsweise & Einstellungen
Haas M01 Optionaler Programmstopp
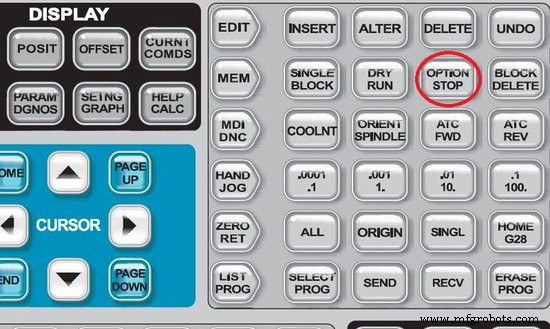
M01 funktioniert identisch wie M00, jedoch muss die Option "Optional Stop" aktiviert sein.
M-Code Eigenschaften
| Eigenschaft | Wert |
|---|---|
| Modal / Nicht-modal | Modal |
| Fräsen / Drehen | Beide |
Programmierung
M01
Zugehörige Einstellungen (Settings)
- Setting 17 – Opt Stop Lock Out (Optionaler Stopp sperren)
- Setting 39 – Signalton bei M00, M01, M02, M30
Wichtige Hinweise
- M01 hält das Programm nur an, wenn Optional Stop auf der Bedienoberfläche aktiviert ist.
- Im Gegensatz zu M00 (immer anhaltend) ermöglicht M01 bedingtes Anhalten – ideal für optionale Prüfungen oder Werkzeugkontrollen.
- Nach Drücken von Cycle Start wird das Programm ab dem nächsten Block fortgesetzt.
CNC-Drehzentrum Programmierung Tutorial: Schritt-für-Schritt Beispiel für Einsteiger
Haas M00 Programmstopp Befehl – Anwendung & Beispiel
CNC-Maschine
- Gene Haas: Vom CNC-Pionier zum Motorsport-Imperium
- CNC Optional Block Skip (/): Programmblöcke gezielt ausblenden für präzise Steuerung
- CNC M-Code M00 verstehen: Programmablauf sicher anhalten
- Haas ist heiß: Neuer Europa-Flyer vorgestellt
- Haas G71 Schruppzyklus Programmbeispiel für Innenbearbeitung
- M01 Optionaler Stopp in der CNC-Programmierung – Funktion & Anwendung
- Haas CNC M97 Lokale Unterprogramm-Aufrufe meistern: Schritt-für-Schritt Beispiel
- Vollständiger Leitfaden zu Haas Fräsen M-Codes: Funktionen, Einstellungen & Anwendung
- Spindel-Aufwärmverfahren für optimale Leistung
- Umfassender Leitfaden zu Mach3 M-Codes für CNC-Bearbeitung