



Haas Mill G107 Zylinderabwicklung Programm Beispiel – Schritt-für-Schritt CNC-Code Anleitung
Eingereicht von: Dreher
Zeichnung/Bild
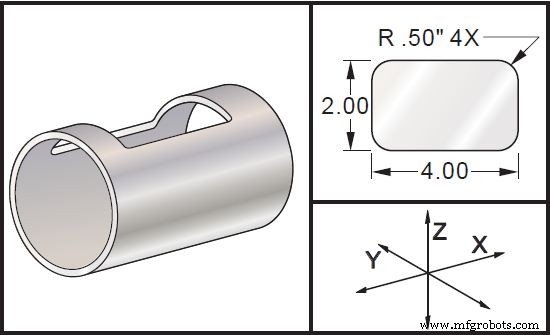
CNC-Programm
(G170 Parameter) (X X-Achsenbefehl) (Y Y-Achsenbefehl) (Z Z-Achsenbefehl) (A A-Achsenbefehl) (Q Durchmesser Zylinderfläche) (R Radius Drehachse) % O0079 (G107 TEST) T1 M06 (.625 DIA. 2FL E.M.) G00 G40 G49 G80 G90 G28 G91 A0 G90 G00 G54 X1.5 Y0 S5000 M03 G107 A0 Y0 R2. (FALLS KEIN R ODER Q WERT, NUTZT MASCHINE WERT IN SETTING 34) G43 H01 Z0.25 G01 Z-0.25 F25. G41 D01 X2. Y0.5 G03 X1.5 Y1. R0.5 G01 X-1.5 G03 X-2. Y0.5 R0.5 G01 Y-0.5 G03 X-1.5 Y-1. R0.5 G01 X1.5 G03 X2. Y-0.5 R0.5 G01 Y0. G40 X1.5 G00 Z0.25 M09 M05 G91 G28 Z0. G28 Y0. G90 G107 M30 %
Fanuc 21i CNC-Programm: Gewindeschneiden Übung für Steckdose
Mitsubishi CNC G07.1 Zylinderinterpolation Programm – Komplettes Beispiel & Code
CNC-Maschine
- Fanuc CNC-Programmierung: Einfaches, funktionsreiches Beispiel
- Haas G71 Schruppzyklus Programmbeispiel für Innenbearbeitung
- Haas CNC G71 Bolzenlochbogen Befehl – Praxisbeispiel für effizientes Lochbohren
- Haas M98 Unterprogramm-Aufruf: Praktischer Leitfaden & Beispielcode
- Haas CNC M97 Lokale Unterprogramm-Aufrufe meistern: Schritt-für-Schritt Beispiel
- Schritt-für-Schritt: Vollkreis fräsen auf CNC-Maschinen mit praktischem G-Code
- Einsteigerleitfaden G-Code Fräsen: Praktisches Beispielprogramm
- Haas Fräsmaschinen Handbuch für Bediener & Programmierer – Umfassender Leitfaden
- Vollständiger Leitfaden zu Haas Fräsen M-Codes: Funktionen, Einstellungen & Anwendung
- Sinumerik 810 CNC-Fräsen: Radius & Fase programmieren – Schritt-für-Schritt-Beispiel