



Haas G150 Taschenfräsen Beispiel: Präzise Rund-Insel-Bearbeitung
Eingereicht von: Dreher
Zeichnung/Bild
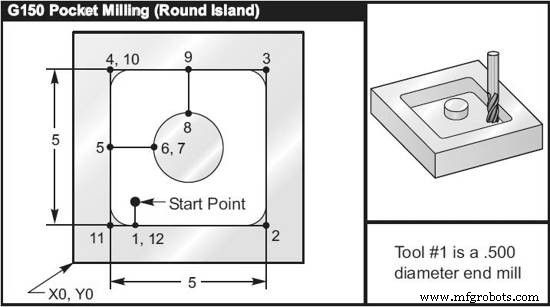
CNC-Programm
Hauptprogramm % O03010 T1 M06 (Werkzeug ist 0.500" Durchmesser Schaftfräser) G90 G54 G00 X2. Y2. (XY Startpunkt) S2500 M03 G43 H01 Z0.1 M08 G01 Z0. F30. G150 P3020 X2. Y2. Z-0.5 Q0.5 R0.01 J0.3 K0.01 G41 D01 F10. G40 G01 X2. Y2. G00 Z1. M09 G53 G49 Y0. Z0. M30 % Unterprogramm % O03020 (Unterprogramm für G150) G01 Y1. (1) X6. (2) Y6. (3) X1. (4) Y3.5 (5) X2.5 (6) G02 I1. (7) G02 X3.5 Y4.5 R1. (8) G01 Y6. (9) X1. (10) Y1. (11) X2. (12) (Taschenschluss) M99 (Rückkehr zum Hauptprogramm) %
Haas G150 Taschenfräsen Programm: Schritt-für-Schritt Beispiel für 5mm×5mm×0.5mm quadratische Tasche
Selca CNC-Programmierungsbeispiel: G13, G20, G21, G51 Operationen
CNC-Maschine
- Fanuc G20: Zollbasiertes CNC-Programmieren meistern – Praktisches Beispiel
- Haas G71 Schruppzyklus Programmbeispiel für Innenbearbeitung
- CNC-Fräsen-Beispiel: G81 Bohr-Festzyklus meistern
- CNC-Fräsenmaschine Programmierung: Einsteigerfreundliches Beispiel
- L930 Rundtischfräsen Programm für Sinumerik 840/840C CNC-Maschinen
- CNC-Nutenfräsen Einsteigerprogramm: Einfaches Beispiel & Schritt-für-Schritt Anleitung
- CNC-Programmierung: Fase & Radius mit G01 G-Code
- G82 Bohrzyklus mit Dwell meistern – CNC-Fräsen Beispielprogramm
- Haas M98 Unterprogramm-Aufruf: Praktischer Leitfaden & Beispielcode
- Haas CNC M97 Lokale Unterprogramm-Aufrufe meistern: Schritt-für-Schritt Beispiel