



Haas Eckenrundung & Fasen Programmbeispiel – Schritt-für-Schritt CNC-Workflow
Eingereicht von: CNC Programmer
Zusammenfassung
Haas Eckenrundung und Fasen
Für Fasen wird C mit der angegebenen Faslänge verwendet.
Für Radien wird R mit der angegebenen Radiengröße verwendet.
Der Fasen- oder Eckenrundungsblock kann zwischen zwei linearen oder G01-Blöcken eingefügt werden. Diese beiden Blöcke definieren eine Ecke als Schnittpunkt der beiden linearen Bewegungen.
Zeichnung/Bild
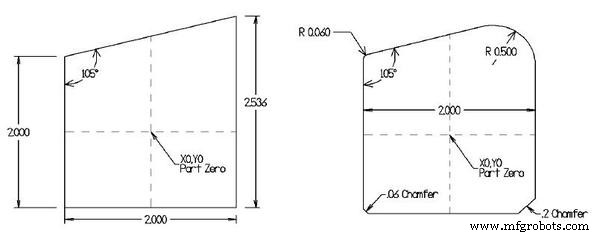
CNC-Programm
O00025 T2 M06 (.5 END MILL) (D=.5) G00 G90 G54 X-1.5 Y0 S5000 M03 G43 H02 Z1. M08 G01 Z-0.5 F80. G01 G41 D02 Y-0.5 F80. G03 X-1. Y0 R0.5 F50. G01 Y1. ,R0.06 G01 X1. Y1.5359 ,R0.5 G01 Y-1. ,C0.2 G01 X-1. ,C0.06 G01 Y0 G03 X-1.5 Y0.5 R0.5 G01 G40 Y0 G00 G90 Z0.1 M09 G53 Z0 M30
ECS G81 Standard-Bohrzyklus: Präzise Dateneingabe & Parametereinstellungen
Fanuc G43, G44 & G49: Werkzeuglängenkompensation meistern
CNC-Maschine
- Fanuc G73 Konturfolgzyklus: CNC-Programmierbeispiel & Anleitung
- Fanuc CNC-Programmierung: Einfaches, funktionsreiches Beispiel
- Einfaches CNC-Drehprogrammieren: Zollbasiertes Beispiel für Einsteiger
- Haas G71 Schruppzyklus Programmbeispiel für Innenbearbeitung
- G01 meistern: Fase & Eckrundung in der CNC-Programmierung
- CNC-Programmierung: Fase & Radius mit G01 G-Code
- Haas CNC G71 Bolzenlochbogen Befehl – Praxisbeispiel für effizientes Lochbohren
- G81 Bohrzyklus mit G91 Inkrementalmodus meistern: Schritt-für-Schritt Beispiel
- Haas M98 Unterprogramm-Aufruf: Praktischer Leitfaden & Beispielcode
- Haas CNC M97 Lokale Unterprogramm-Aufrufe meistern: Schritt-für-Schritt Beispiel