



Haas G71 Schruppzyklus Programmbeispiel für Innenbearbeitung
Haas CNC-Drehmaschinen nutzen Einzeiler-Syntax für G71 Schrupp-Festzyklus.
Dieses Beispiel zeigt G71 für ID-Schruppen (Innenbearbeitung).
Sie könnten auch mögen:
- G71 Schruppdrehzyklus Einzeiler-Format
- CNC Fanuc G71 Drehzyklus / Abstechzyklus (Zweizeiler)
- Fanuc G70 G71 Schrupp- und Schlichtdrehzyklus Programmbeispiel
- CNC Programmbeispiel mit Fanuc G71 Schruppdrehzyklus und G70
Im folgenden Beispiel:
1 – Ein Bohrstangenwerkzeug für gesamte Schruppbearbeitung mit G71.
2 – Derselbe Bohrstangen für Schlichtschnitt mit G70.
Beispiel: Haas G71 für I.D. Schruppen & Schlichten.
Haas CNC-Programmbeispiel
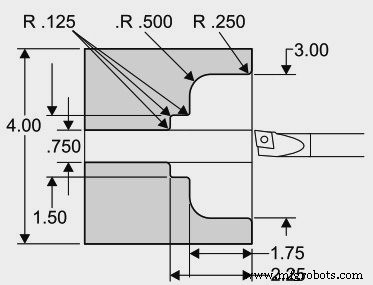
Haas G71 Beispielprogramm
O1136 N1 T101 N2 G97 S2000 M03 N3 G54 G00 X0.7 Z0.1 M08 N4 G71 P5 Q12 U-0.01 W0.005 D0.08 F0.01 N5 G00 X4.5 N6 G01 X3. R.25 F.005 N7 Z-1.75 R.5 N8 X1.5 R.125 N9 Z-2.25 R.125 N10 X.75 R.125 N11 Z-3. N12 X0.73 N13 G70 P5 Q12 N14 M09 N15 G53 X0 G53 Z0 M30
Haas CNC-Programm Erklärung
- N1 – Werkzeug 1 Versatz 1
- N3 – Rapid zu Startposition
- N4 – U negativ für G71 I.D. Schruppen
- N5 – N5 = Start der Konturgeometrie (definiert durch P5 in G71)
- N12 – N12 = Ende der Konturgeometrie (definiert durch Q12 in G71)
- N13 – G70 Schlichtpass für Blöcke P5 bis Q12
- N15 – Maschine in Home für Werkzeugwechsel
G90 Drehzyklus meistern: Umfassender Leitfaden zu CNC-Schruppdrehen & mehr
Optimierter Fanuc G75 Nutstoßzyklus: Einzeiler-Format Leitfaden
CNC-Maschine
- Fanuc G75 Nutenzyklus meistern: Schritt-für-Schritt CNC-Programmierbeispiel
- Fanuc G70 & G71 Schrupp- & Schlichtdrehzyklus CNC-Programmbeispiel
- Fanuc G90 Drehzyklus: CNC-Programmbeispiel für effiziente Drehoperationen
- CNC-Fräsen-Beispiel: G81 Bohr-Festzyklus meistern
- Fanuc CNC G81 Bohrzyklus Programm – Schritt-für-Schritt Beispiel
- Umfassendes Fanuc G94 Plandrehzyklus Beispiel für CNC-Bearbeitung
- Fanuc G72 Plandrehzyklus Demo – Schritt-für-Schritt CNC Programmieranleitung
- Fanuc G72 Plandrehzyklus: Einzeiler-CNC-Programm Tutorial
- Haas CNC G71 Bolzenlochbogen Befehl – Praxisbeispiel für effizientes Lochbohren
- G84 Gewindeschneidzyklus meistern: Praktischer CNC-Programmierleitfaden