



Fanuc G72.1 Rotationskopie: Figurenreplikation auf CNC-Fräsmaschinen meistern
Fanuc G72.1 Rotationskopie
Mit dem G72.1 Rotationskopie G-Code kann eine durch ein Unterprogramm definierte Figur durch Rotationsbewegung wiederholt erzeugt werden.
Programmierung
G72.1 P... L... X... Y... R...
Parameter
| Parameter | Beschreibung |
|---|---|
| P | Unterprogrammnummer |
| L | Anzahl der Wiederholungen |
| X | Drehmittelpunkt auf X-Achse |
| Y | Drehmittelpunkt auf Y-Achse |
| R | Winkelversatz (positiver Wert = gegen den Uhrzeigersinn. Inkrementellen Wert angeben.) |
G-Code Daten
| Modal / Nicht-modal | G-Code Gruppe |
|---|---|
| Nicht-modal | 00 |
Programmierhinweise
Allgemeine Hinweise
- Im G72.1-Block werden Adressen außer P, L, X, Y und R ignoriert.
- P, X, Y und R müssen immer angegeben werden.
- Wird L nicht angegeben, wird die Figur einmal kopiert.
- Die Koordinaten des Drehmittelpunkts werden als Absolutwert behandelt, auch wenn sie im inkrementellen Modus angegeben werden.
- Geben Sie einen Inkrement für den Winkelversatz an Adresse R an. Der Winkelversatz (Grad) für die N-te Figur berechnet sich als: R × (N–1).
Erster Block des Unterprogramms
Im ersten Block eines Unterprogramms, das eine Rotationskopie ausführt, muss immer ein Bewegungsbefehl stehen. Enthält der erste Block nur die Programmnummer (z. B. O00001234;) und keinen Bewegungsbefehl, kann die Bewegung am Startpunkt der beim n-ten (n = 1,2,3,…) Kopieren erzeugten Figur stoppen.
Beispiel für ein fehlerhaftes Programm:
O00001234 ;
G00 G90 X100.0 Y200.0 ;
;
;
M99 ;
Beispiel für ein korrektes Programm:
O00001000
G00 G90 X100.0 Y200.0 ;
;
;
M99 ;
Einschränkungen
Mehrere Kopierbefehle angeben
G72.1 darf in einem Unterprogramm für die Rotationskopie nicht mehr als einmal angegeben werden (Andernfalls tritt Alarm PS0900 auf).
In einem Unterprogramm, das Rotationskopie angibt, kann jedoch Linearkopie (G72.2) angegeben werden. Ebenso kann in einem Unterprogramm, das Linearkopie angibt, Rotationskopie angegeben werden.
Befehle, die nicht angegeben werden dürfen
Innerhalb eines Programms, das eine Rotationskopie ausführt, dürfen folgende Befehle nicht angegeben werden:
• Befehl zum Ändern der gewählten Ebene (G17 bis G19)
• Befehl zur Angabe von Polarkoordinaten (G16)
• Bezugspunktrückkehr-Befehl (G28)
• Achsenumschaltung
• Koordinatensystemdrehung (G68)
• Skalierung (G51)
• Programmierbares Spiegelbild (G51.1)
Der Befehl für Rotationskopie kann nach Ausführung eines Befehls für Koordinatensystemdrehung, Skalierung oder programmierbares Spiegelbild angegeben werden.
Einzelblock
Einzelblockstopps werden in einem Block mit G72.1 oder G72.2 nicht ausgeführt.
G72.1 Programmierbeispiel
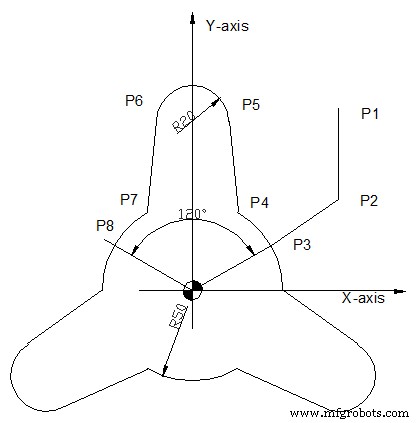
Hauptprogramm
O1000 ;
N10 G90 G00 X80. Y100. ; (P1)
N20 Y50. ; (P2)
N30 G01 G17 G42 X43.301 Y25. D01 F100 ; (P3)
N40 G72.1 P1100 L3 X0 Y0 R120. ;
N50 G90 G40 G01 X80. Y50. ; (P2)
N60 G00 X80. Y100. ; (P1)
N70 M30 ;
Unterprogramm
O1100
G91 G03 X-18.301 Y18.301 R50. ; (P4)
N100 G01 X-5. Y50. ; (P5)
N200 G03 X-40. I-20. ; (P6)
N300 G01 X-5. Y-50. ; (P7)
N400 G03 X-18.301 Y-18.301 R50. ; (P8)
N500 M99 ;
Erläuterung
Das Hauptprogramm fährt eine Grundkontur (P1–P3) und ruft per G72.1 das Unterprogramm O1100 dreimal (L3) um den Mittelpunkt (X0, Y0) mit 120° Schritt (R120) auf. Das Unterprogramm beschreibt im inkrementellen Modus (G91) eine komplexe Kontur mit Bogen- und Geradenbewegungen (P4–P8), die dreimal um 120° versetzt repliziert wird – ideal für dreieckige oder dreifach-symmetrische Muster.
CNC-Maschine
- CNC-Fräse vs. CNC-Drehmaschine: Wichtige Unterschiede erklärt
- CNC-Fräsmaschine warten: Experten-Leitfaden für Langlebigkeit & Präzision
- Fanuc G76 Gewindeschneidzyklus meistern: Umfassender Leitfaden für CNC-Programmierer
- Fanuc G72 Plandrehzyklus meistern: Komplettanleitung & Programmiertipps
- Fanuc G75 Nutenzyklus für präzise CNC-Operationen meistern
- Fanuc CNC-Programmierung: Einfaches, funktionsreiches Beispiel
- Fanuc G73 Konturfolgzyklus: Umfassender Leitfaden für CNC-Programmierer
- Fanuc CNC G32 Gewinde-G-Code erklärt: Gewindeschneiden meistern
- Komplette Fanuc G-Code Referenz – Alle Befehle erklärt
- Fanuc G92 Gewindezyklus meistern: Einfache Programmierung & präzise Steuerung