



Fanuc G72.1 Rotationskopie Programmierung: Detailliertes Beispiel & Tipps
Fanuc G72.1 Rotationskopie
Mit dem G72.1 Rotationskopie G-Code kann eine durch ein Unterprogramm definierte Figur durch Rotationsbewegung wiederholt erzeugt werden.
Weiterführende Infos: Fanuc G72.1 Rotationskopie (Figurenkopie-Funktion CNC-Fräsen)
Fanuc G81 Bohrzyklus
Der G81 Bohrzyklus wird für einfache Bohr- / Senkbohroperationen verwendet.
Vollständiger Artikel mit Beispielen: Fanuc G81 Bohrzyklus
Fanuc G72.1 Programmierbeispiel
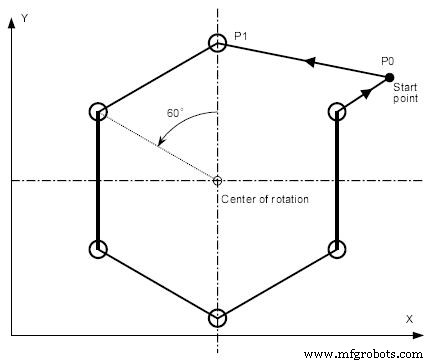
Hauptprogramm
O2000 ;
N10 G90 G00 G17 X250. Y100. Z100. ; (P0)
N20 G72.1 P2100 L6 X100. Y50. R60. ;
N30 G80 G00 X250. Y100. ; (P0)
N40 M30 ;
Unterprogramm
O2100
N100 G90 G81 X100. Y150. R60. Z10. F200. ; (P1)
N200 M99 ;
Erläuterung
Das Hauptprogramm positioniert sich auf den Startpunkt (P0) und ruft per G72.1 das Unterprogramm O2100 auf. Dieses wird 6-mal (L6) um den Drehmittelpunkt (X100, Y50) mit einem Winkelschritt von 60° (R60) rotiert. Das Unterprogramm führt an jeder Position einen G81-Bohrzyklus aus. Ideal für Lochkreise oder wiederkehrende Bohrmuster.
Fanuc G72.2 Linearkopie: Effiziente Figurenduplizierung auf CNC-Fräsmaschinen
Fanuc G72.1 Rotationskopie: Figurenreplikation auf CNC-Fräsmaschinen meistern
CNC-Maschine
- Fanuc G75 Nutenzyklus meistern: Schritt-für-Schritt CNC-Programmierbeispiel
- Fanuc G73 Konturfolgzyklus: CNC-Programmierbeispiel & Anleitung
- Fanuc CNC-Programmierung: Einfaches, funktionsreiches Beispiel
- Fanuc G20: Zollbasiertes CNC-Programmieren meistern – Praktisches Beispiel
- Fanuc G70 & G71 Schrupp- & Schlichtdrehzyklus CNC-Programmbeispiel
- Einsteigerfreundliches Fanuc CNC-Drehprogrammierbeispiel – Gerade, Kegel & Bogen
- Fanuc G90 Drehzyklus: CNC-Programmbeispiel für effiziente Drehoperationen
- Haas G71 Schruppzyklus Programmbeispiel für Innenbearbeitung
- Umfassendes Fanuc G94 Plandrehzyklus Beispiel für CNC-Bearbeitung
- Umfassende Fanuc M-Code Referenz für CNC-Drehen und Fräsen