



Vollständige NCT 201 G-Code-Referenz für CNC-Drehmaschinen und Fräsmaschinen
NCT 201 G-Codes für CNC-Drehmaschinen und Fräsmaschinen – vollständige Liste für CNC-Fachkräfte, die an Maschinen mit NCT 201 Steuerung arbeiten.
NCT 201 G-Codes Fräsmaschinen / Bearbeitungszentren
G-Codes für NCT 201 Fräsmaschinen / Bearbeitungszentren (NCT 201M)

| G-Code | Funktion |
|---|---|
| G00 | Positionieren |
| G01 | Lineare Interpolation |
| G02 | Kreisbogen/Schraubeninterpolation, im Uhrzeigersinn (CW) |
| G03 | Kreisbogen/Schraubeninterpolation, gegen Uhrzeigersinn (CCW) |
| G04 | Wartezeit (Dwell) |
| G05.1 | Multi-Puffer-Modus ein, HSHP |
| G07.1 | Zylindrische Interpolation |
| G09 | Exakter Stopp (im gegebenen Block) |
| G10 | Dateneinstellung (programmiert) |
| G11 | Programmierte Dateneinstellung abbrechen |
| G12.1 | Polarkoordinaten-Interpolation ein |
| G13.1 | Polarkoordinaten-Interpolation aus |
| G15 | Polarkoordinatenbefehl abbrechen |
| G16 | Polarkoordinatenbefehl |
| G17 | XpYp-Ebene wählen |
| G18 | ZpXp-Ebene wählen |
| G19 | YpZp-Ebene wählen |
| G20 | Zoll-Eingabe |
| G21 | Metrische Eingabe |
| G22 | Programmierbare Hubbegrenzung EIN |
| G23 | Programmierbare Hubbegrenzung AUS |
| G25 | Spindeldrehzahlschwankungserkennung AUS |
| G26 | Spindeldrehzahlschwankungserkennung EIN |
| G28 | Programmierter Referenzpunktrücklauf |
| G29 | Rücklauf vom Referenzpunkt |
| G30 | Rücklauf zum 1., 2., 3. und 4. Referenzpunkt |
| G31 | Skip-Funktion |
| G33 | Gewindeschneiden |
| G37 | Automatische Werkzeuglängenmessung |
| G38 | Schneidenkompensationsvektor halten |
| G39 | Schneidenkompensation Eckbogen |
| G40 | Schneidenradius/3D-Werkzeugkompensation aufheben |
| G41 | Schneidenradiuskompensation links/3D-Werkzeugkompensation |
| G42 | Schneidenradiuskompensation rechts |
| G43 | Werkzeuglängenkompensation + |
| G44 | Werkzeuglängenkompensation – |
| G45 | Werkzeugoffset Erhöhung |
| G46 | Werkzeugoffset Verringerung |
| G47 | Werkzeugoffset doppelte Erhöhung |
| G48 | Werkzeugoffset doppelte Verringerung |
| G49 | Werkzeuglängenkompensation aufheben |
| G50 | Skalierung aufheben |
| G51 | Skalierung |
| G50.1 | Programmierbare Spiegelung aufheben |
| G51.1 | Programmierbare Spiegelung |
| G52 | Lokales Koordinatensystem setzen |
| G53 | Positionieren im Maschinencoordinatensystem |
| G54 | Werkstückkoordinatensystem 1 wählen |
| G55 | Werkstückkoordinatensystem 2 wählen |
| G56 | Werkstückkoordinatensystem 3 wählen |
| G57 | Werkstückkoordinatensystem 4 wählen |
| G58 | Werkstückkoordinatensystem 5 wählen |
| G59 | Werkstückkoordinatensystem 6 wählen |
| G61 | Exakter Stopp Modus |
| G62 | Automatische Ecküberschreibung Modus |
| G63 | Überschreibungssperre |
| G64 | Kontinuierliches Schneiden |
| G65 | Einfacher Makroaufruf |
| G66 | Modaler Makroaufruf (A) in jedem Bewegungsbefehl |
| G66.1 | Modaler Makroaufruf (B) aus jedem Block |
| G67 | Modaler Makroaufruf (A/B) abbrechen |
| G68 | Koordinatensystemdrehung |
| G69 | Koordinatensystemdrehung aufheben |
| G73 | Hochgeschwindigkeits-Pickbohrzyklus |
| G74 | Gegengewindeschneiden-Zyklus |
| G76 | Feinbohrzyklus |
| G80 | Festzyklus abbrechen |
| G81 | Bohren, Spatbohren Zyklus |
| G82 | Bohren, Senken Zyklus |
| G83 | Pickbohrzyklus |
| G84 | Gewindeschneidezyklus |
| G84.2 | Starrgewindeschneidezyklus |
| G84.3 | Starrgegengewindeschneidezyklus |
| G85 | Bohrzyklus |
| G86 | Bohrzyklus Werkzeugrückzug mit Schnelllauf |
| G87 | Bohrzyklus/Rückwärtsbohrzyklus |
| G88 | Bohrzyklus (Manuelle Bedienung am Bodenpunkt) |
| G89 | Bohrzyklus (Dwell am Bodenpunkt, Rückzug mit Vorschub) |
| G90 | Absoluter Befehl |
| G91 | Inkrementeller Befehl |
| G92 | Werkstückkoordinaten ändern/max. Spindeldrehzahl setzen |
| G94 | Vorschub pro Minute |
| G95 | Vorschub pro Umdrehung |
| G96 | Konstante Schnittgeschwindigkeitsregelung |
| G97 | Konstante Schnittgeschwindigkeitsregelung aufheben |
| G98 | Festzyklus Anfangsebene Rücklauf |
| G99 | Festzyklus R-Punkt Ebene Rücklauf |
NCT 201 G-Codes CNC-Drehmaschine
Vorbereitende Funktionen (G-Codes) für NCT 201 CNC-Drehmaschinen (NCT 201T)
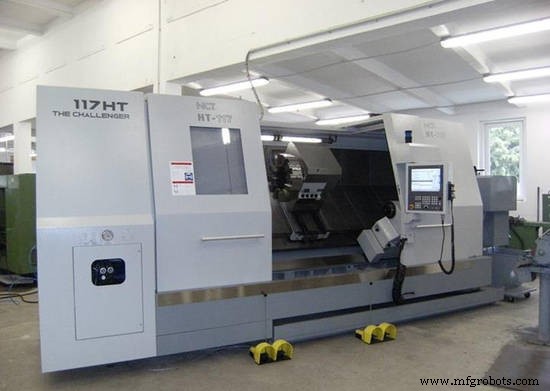 Bild: NCT Ipari elektronikai Kft
| G-Code | Funktion |
|---|---|
| G00 | Positionieren |
| G01 | Lineare Interpolation |
| G02 | Kreisbogeninterpolation, im Uhrzeigersinn (CW) |
| G03 | Kreisbogeninterpolation, gegen Uhrzeigersinn (CCW) |
| G04 | Wartezeit (Dwell) |
| G05.1 | Multi-Puffer-Modus ein |
| G07.1 | Zylindrische Interpolation |
| G09 | Exakter Stopp (im gegebenen Block) |
| G10 | Dateneinstellung (programmiert) |
| G11 | Programmierte Dateneinstellung abbrechen |
| G12.1 | Polarkoordinaten-Interpolation ein |
| G13.1 | Polarkoordinaten-Interpolation aus |
| G17 | XpYp-Ebene wählen |
| G18 | ZpXp-Ebene wählen |
| G19 | YpZp-Ebene wählen |
| G20 | Zoll-Eingabe |
| G21 | Metrische Eingabe |
| G22 | Programmierbare Hubbegrenzung EIN |
| G23 | Programmierbare Hubbegrenzung AUS |
| G25 | Spindeldrehzahlschwankungserkennung AUS |
| G26 | Spindeldrehzahlschwankungserkennung EIN |
| G28 | Programmierter Referenzpunktrücklauf |
| G29 | Rücklauf vom Referenzpunkt |
| G30 | Rücklauf zum 1., 2., 3. und 4. Referenzpunkt |
| G31 | Skip-Funktion |
| G33 | Gewindeschneiden |
| G34 | Veränderlicher Steigungsgewindeschneiden |
| G36 | Automatische Werkzeuglängenmessung X |
| G37 | Automatische Werkzeuglängenmessung Z |
| G38 | Schneidenspitzenradiuskompensation Vektor halten |
| G39 | Schneidenspitzenradiuskompensation Eckbogen |
| G40 | Schneidenspitzenradiuskompensation aufheben |
| G41 | Schneidenspitzenradiuskompensation links |
| G42 | Schneidenspitzenradiuskompensation rechts |
| G50 | Skalierung aufheben |
| G51 | Skalierung |
| G50.1 | Programmierbare Spiegelung aufheben |
| G51.1 | Programmierbare Spiegelung |
| G51.2 | Polygonaldrehen EIN |
| G50.2 | Polygonaldrehen AUS |
| G52 | Lokales Koordinatensystem setzen |
| G53 | Positionieren im Maschinencoordinatensystem |
| G54 | Werkstückkoordinatensystem 1 wählen |
| G55 | Werkstückkoordinatensystem 2 wählen |
| G56 | Werkstückkoordinatensystem 3 wählen |
| G57 | Werkstückkoordinatensystem 4 wählen |
| G58 | Werkstückkoordinatensystem 5 wählen |
| G59 | Werkstückkoordinatensystem 6 wählen |
| G61 | Exakter Stopp Modus |
| G62 | Automatische Ecküberschreibung Modus |
| G63 | Überschreibungssperre |
| G64 | Kontinuierliches Schneiden |
| G65 | Einfacher Makroaufruf |
| G66 | Modaler Makroaufruf (A) in jedem Bewegungsbefehl |
| G66.1 | Modaler Makroaufruf (B) aus jedem Block |
| G67 | Modaler Makroaufruf (A/B) abbrechen |
| G68 | Spiegelbild für Doppelscheibendrehen EIN |
| G69 | Spiegelbild für Doppelscheibendrehen AUS |
| G70 | Fertigbearbeitungszyklus |
| G71 | Abtragzyklus beim Drehen |
| G72 | Abtragzyklus beim Plandrehen |
| G73 | Musterwiederholungszyklus |
| G74 | Stirnflächen-Pickbohrzyklus |
| G75 | Außendurchmesser/Innendurchmesser Bohrzyklus |
| G76 | Mehrfachgewindeschneidezyklus |
| G77 | 01 Schneidzyklus |
| G78 | Gewindeschneidezyklus |
| G79 | Stirnflächendrehzyklus |
| G80 | Bohrfestzyklus abbrechen |
| G81 | Bohren, Spatbohren Zyklus |
| G82 | Bohren, Senken Zyklus |
| G83 | Pickbohrzyklus |
| G83.1 | Hochgeschwindigkeits-Pickbohrzyklus |
| G84 | Gewindeschneidezyklus |
| G84.1 | Gegengewindeschneidezyklus |
| G84.2 | Starrgewindeschneidezyklus |
| G84.3 | Starrgegengewindeschneidezyklus |
| G85 | Bohrzyklus |
| G86 | Bohrzyklus Werkzeugrückzug mit Schnelllauf |
| G86.1 | Feinbohrzyklus |
| G87 | Bohrzyklus/Rückwärtsbohrzyklus |
| G88 | Bohrzyklus (Manuelle Bedienung am Bodenpunkt) |
| G89 | Bohrzyklus (Dwell am Bodenpunkt, Rückzug mit Vorschub) |
| G90 | Absoluter Befehl |
| G91 | Inkrementeller Befehl |
| G92 | Werkstückkoordinaten ändern/max. Spindeldrehzahl setzen |
| G94 | Vorschub pro Minute |
| G95 | Vorschub pro Umdrehung |
| G96 | Konstante Schnittgeschwindigkeitsregelung |
| G97 | Konstante Schnittgeschwindigkeitsregelung aufheben |
| G98 | Festzyklus Anfangsebene Rücklauf |
| G99 | Festzyklus R-Punkt Ebene Rücklauf |
Adressen
| Adresse | Bedeutung |
|---|---|
| O | Programmnummer |
| / | Optionaler Block |
| N | Blocknummer |
| G | Vorbereitende Funktion |
| X, Y, Z, U, V, W | Längenkoordinaten |
| A, B, C, H | Winkelkoordinaten, Hilfsfunktionen |
| R | Kreisbogenradius, Hilfsdaten |
| I, J, K | Kreismittelpunktkoordinaten, Hilfskoordinaten |
| E | Hilfskoordinaten |
| F | Vorschub |
| S | Spindeldrehzahl |
| M | Hilfsfunktion |
| T | Werkzeugnummer |
| L | Wiederholungszahl |
| P | Hilfsdaten, Wartezeit |
| Q | Hilfsdaten |
| ,C | Fasenabstand |
| ,R | Radius der Fase |
| ,A | Winkel der Geraden |
| ( | Kommentar |
Vollständiger CNC-Drehzyklus G71 Abtragen – NCT Steuerungsprogrammierung Beispiel
GSK983M CNC-Fräsen: Fortgeschrittene G-Code-Funktionen für Präzisionsbohren und Fräsen
CNC-Maschine
- Essenzielle CNC-Maschinen-Präventivwartungs-Checkliste
- Clever kaufen: Ihr Leitfaden für den Kauf gebrauchter CNC-Maschinen
- CNC-Fräsen meistern: 4 unverzichtbare Tipps für Einsteiger
- Wie CNC-Maschinen die Fertigung revolutionieren: Anwendungen & Vorteile
- Expertenrat zum Kauf zuverlässiger gebrauchter CNC-Maschinen
- Fortschrittliche Vakuumtische für CNC-Bearbeitung & Fräsen – Zuverlässiges Werkstückhalten
- CNC-Steuercodes meistern: M-Codes und G-Codes erklärt
- Centroid M-Codes für CNC-Drehmaschinen (T-Serie) – Vollständige Referenz
- Umfassender Leitfaden zu CNC G- & M-Codes für Fräsen & Drehen
- Vollständige NCT 201 G-Code-Referenz für CNC-Drehmaschinen und Fräsmaschinen